Български


Това е обикновен, подвижен свещник.
Състои се от три части: основа, стебло и връх.
Разглобяемият дизайн спестява място за опаковане, което ще намали разходите за доставка.
Този свещник е направен от материал CuZn39Pb3 чрез CNC машинен процес. Добавянето на отвес прави CuZn39Pb3 отличен пример за свободно рязан месинг. По време на процеси на обработка, като струговане, фрезоване, частиците на отвеса действат като вътрешна смазка, намалявайки адхезията между инструмента и материала, така че намалява съпротивлението при рязане. Това постига по-гладка повърхност, по-нисък Ra и намалява последващите стъпки на полиране.
По-долу е 3D чертежът на частите на държача:
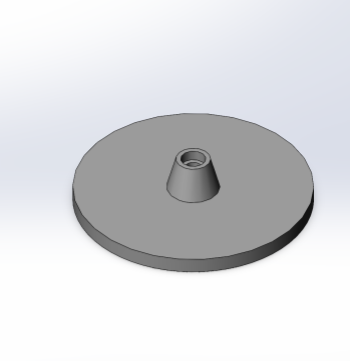
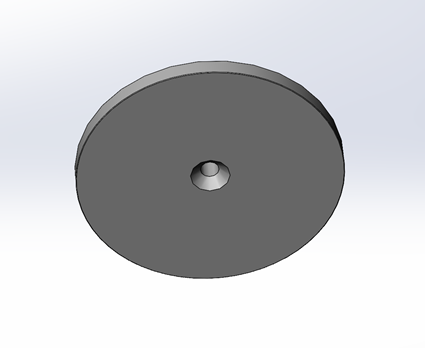
3D чертежи на основата на свещника
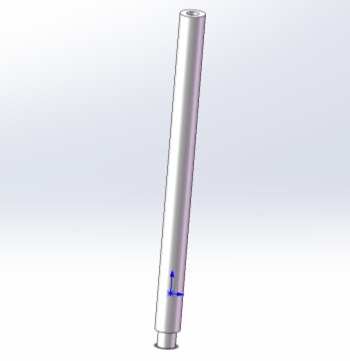
3D чертежи на пръчка за свещник
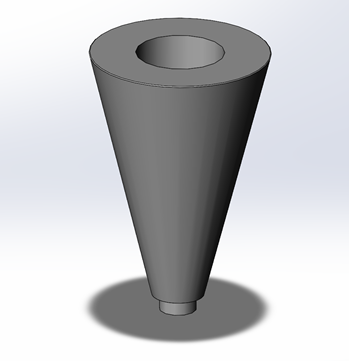
3D рисунките на горната част на свещника
Основата е направена от CuZn39Pb3, директно изработена от меден прът и обработена от CNC във формата на чертежа.
В долната част има вдлъбната глава за монтаж на болтове DIN7991 и свързване към пръта. Вижте от снимката по-долу:
Прътът също е направен от CuZn39Pb3. Прътът се обработва директно от прътов материал, обработват се двата края, за да се свържат основата и горната част, вътрешна резба се пробива в долната част и вътрешна резба също се пробива в главата.
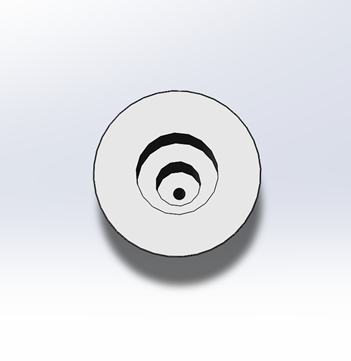
Като се има предвид конусността, процесът на горещо заглавие се използва за направата на горната част, пресоване в грубата форма и след това CNC обработка в специфичните размери. Ще монтирате болт M6 отгоре, за да свържете пръта.
Всички части трябва да бъдат полирани, така че почистването на повърхността на детайла от масло, ръжда или примеси е първата стъпка. За грапави повърхности може да се използва грубо шлайфане, за да се премахнат очевидни дефекти и да се подготви повърхността за фино полиране.
Изберете инструменти (напр. полиращи колела, платнени колела, гъбени колела) и абразиви въз основа на изискванията за материал и покритие. Грубото полиране обикновено използва по-едри абразиви (напр. 80-240 песъчинки), докато финото полиране използва ултра фини абразиви (напр. 1000 зърна и повече).
След това галванично покритие с хром. Потопете частите в разреден киселинен разтвор след почистване за кратко време, за да отстраните остатъчния оксиден филм на повърхността, да разкриете свежата повърхност на металния субстрат и да подобрите силата на свързване между покритието и субстрата.
След като хромирането приключи, частите трябва да се изплакнат с чиста вода, за да се отстрани остатъчният разтвор от хромиране върху повърхността и да се предотврати корозия. За части с високи изисквания може също да е необходимо пасивиране или изсушаване, за да се гарантира стабилността на покритието
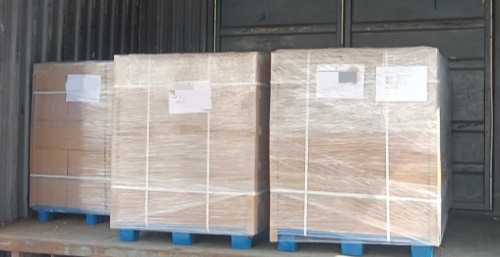
Повърхността се проверява за дефекти, не се допускат хлътвания или лющене. За опаковане всяко парче е обвито в EPE пяна и поставено в кутия. След това поставете кутиите върху палета, завържете ги с ремъци и ги увийте със защитно фолио, за да не се разпаднат.