
Türk dili
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-07-26 Kaynak: Alan


Takımlama, üretim yaşam döngüsündeki en kritik sermaye harcamasını temsil eder. Bu ön yatırım, hem başlangıçtaki finansal riski hem de uzun vadeli üretim karlılığını doğrudan belirler. Tedarik ve mühendislik ekipleri sürekli olarak ilk kalıp maliyetlerini en aza indirmek ile üretim verimini en üst düzeye çıkarmak arasındaki gerilimle karşı karşıyadır. Paradan tasarruf etmek için bir aracın mühendisliğinin yetersiz yapılması çoğu zaman zamanından önce arızaya, boyutsal kararsızlığa ve maliyetli üretim kesintilerine yol açar.
Bu kılavuz, takım spesifikasyonlarını hassas üretim hacmi ve yaşam döngüsü gereksinimleriyle uyumlu hale getirmek için teknik bir değerlendirme çerçevesi sağlar. Boşluk sayımı, malzeme seçimi ve bakım protokollerinin bir projenin genel başarısını nasıl etkilediğini analiz edeceğiz. Ekipler, bu değişkenleri anlayarak, peşin sermaye harcamalarını uzun vadeli birim maliyet verimliliğiyle dengeleyen bilinçli kararlar alabilir.
Takımlamanın ROI'si Hacme Bağlıdır: Ön kalıp maliyetleri, beklenen toplam üretim süreci üzerinden amortismana tabi tutulmalıdır; Daha ucuz takımlar genellikle daha yavaş çevrim süreleri ve daha sık onarımlar nedeniyle birim başına daha yüksek maliyetlerle sonuçlanır.
Boşluk Optimizasyonu Ödün Vermeyi Gerektirir: Tekli, çoklu veya aile kalıpları arasında seçim yapmak, başlangıç sermayesi, makine tonajı gereklilikleri ve parçadan parçaya tutarlılık arasında katı ödünleşimleri gerektirir.
Alaşım, Takım Ömrünü Belirler: Takım ömrü, döküm malzemesi tarafından büyük ölçüde kısıtlanır; çinko, yüksek takım ömrü sağlar (genellikle 1 milyon + atım), alüminyumun yüksek erime noktası ise termal yorgunluğu hızlandırır (tipik olarak 100 bin ila 150 bin atım).
Bakım, Sözleşmeye Bağlı Bir Zorunluluktur: Önleyici bakım ve kullanım ömrü sonu yenileme koşulları, takım varlığını korumak için tedarikçi anlaşmalarında açıkça tanımlanmalıdır.
Kalıp hassasiyeti, çevrim süresi verimliliği ve son parça maliyetiyle doğrudan ilişkilidir. İyi tasarlanmış bir takım, tutarlı boyut doğruluğu sağlayarak ikincil işleme operasyonlarına olan ihtiyacı azaltır. Yolluk, yolluk profilleri, taşmalar ve havalandırma tasarımları enjeksiyon sırasında akışkan dinamiğini kontrol eder. Bunlar basınçlı döküm temelleri gaz ve büzülme gözenekliliğini en aza indirir, yüzey kaplamasını optimize eder ve hurda oranlarını azaltır. Araçtaki verimli termal yönetim, soğutma hızlarını belirler ve bu da döngü sürelerini ve genel verimi doğrudan etkiler.
Değiştirilebilir kalıp uçları, yüksek aşınma alanlarında kritik bir rol oynar. Üreticiler, kesici uçlardan yararlanarak hasarlı veya aşınmış bölümleri kalıp tabanının tamamını değiştirmeden hızlı bir şekilde değiştirebilirler. Bu strateji, makinenin çalışma süresini en üst düzeye çıkarır ve uzun vadeli değiştirme maliyetlerini önemli ölçüde azaltır. Hassas takımlar, her atışta geçerli bir parça üretilmesini sağlar ve üretim süreci boyunca etkin birim fiyatı düşürür. Bir kalıp yüksek kaliteli çelik ve hassas işlemeyle yapıldığında, ortaya çıkan parçalar daha az son işlem gerektirir ve bu da tüm üretim iş akışını kolaylaştırır.
Ayrıca geçit sisteminin tasarımı, erimiş metalin boşluğa nasıl gireceğini belirler. Kötü geçiş, türbülansa, havanın hapsedilmesine ve gözenekliliğe neden olur. Uzman takım tasarımcıları bu yolları optimize etmek, laminer akış ve sağlam, hatasız parçalar sağlamak için akış simülasyon yazılımını kullanır. Bu ön mühendislik çabası, hurda oranlarını azaltarak ve binlerce çekimde tutarlı kalite sağlayarak katlanarak karşılığını verir.
Bir takımlama teklifini değerlendirmek, nihai fiyatın ötesine bakmayı gerektirir. Garantili atış sayısı, boyut toleransı yetenekleri ve beklenen döngü süreleri dahil olmak üzere temel ölçümler oluşturun. Güvenilir bir tedarikçi, takım çeliği kaliteleri ve ısıl işlem süreçlerine ilişkin ayrıntılı spesifikasyonları sağlayacaktır. Bu ölçümler, gerçek yatırım getirisini hesaplamanın temelini oluşturur.
Üretilebilirlik için Tasarım (DFM), çeliği kesmeden önce gereksiz takımlama karmaşıklığını azaltmak için gereklidir. Taslak açılarını, duvar kalınlığı geçişlerini ve ayrım çizgisi yerleşimini optimize etmek kalıp yapımını basitleştirir ve parça çıkışını iyileştirir. Erken DFM işbirliği, potansiyel döküm kusurlarını tespit eder ve takım ömrünü ve üretim verimliliğini artıran tasarım değişikliklerine olanak tanır.
Mühendisler ayrıca fırlatma sistemini de dikkate almalıdır. Düzgün yerleştirilmiş ejektör pimleri, sökme sırasında parçanın bozulmasını önler. Pimler çok küçükse veya kötü konumlandırılmışsa parçayı delebilir veya bükülmeye neden olabilir. Sağlam bir DFM prosesi bu mekanik gerçekleri ele alarak aletin döküm bileşenlere zarar vermeden her çevrimde sorunsuz çalışmasını sağlar.
Kalıp imalat fiyatını çeşitli değişkenler belirler. Genel kalıp boyutu ve ayırma hattının karmaşıklığı, işleme süresini ve malzeme maliyetlerini önemli ölçüde etkiler. Alttan kesmeler için gereken kızak veya maça sayısı, mekanik karmaşıklığı artırır ve genel yatırımı artırır. Ayrıca, belirli döküm alaşımı için gereken takım çeliğinin kalitesi, hammadde masraflarını artırır.
Üreticiler özel bağımsız kalıp tabanlarını veya modüler birim kalıp ekleme sistemlerini kullanabilirler. Master Unit Die (MUD) tabanları gibi sistemler, dış çerçeveyi standartlaştırarak düşük hacimli çalışmalar için önemli ölçüde maliyet tasarrufu sağlar. Orantılı maliyet dökümleri tipik olarak CNC işleme ve EDM süresinin en büyük gideri oluşturduğunu, ardından hammadde ve mühendislik tasarım süresinin geldiğini ortaya koymaktadır.
Takım Yaklaşımı |
Başlangıç Sermaye Gereği |
Üretim Hacmi Uygunluğu |
Tasarım Esnekliği |
|---|---|---|---|
Özel Bağımsız Kalıp |
Yüksek |
Yüksek Hacim (100k+ parça) |
Karmaşık geometriler ve büyük parçalar için maksimum esneklik. |
MUD Ekleme Sistemi |
Düşük ila Orta |
Düşük ila Orta Hacim |
Standart çerçeve boyutlarıyla sınırlıdır; daha küçük, daha basit parçalar için en iyisi. |
Aile Kalıp |
Orta |
Eşleşen Setler |
Sıkı koşucu dengelemesi gerektirir; bir parça arızalanırsa yüksek risk. |
Tedarik ekipleri genellikle ilk teklif verme aşamasında gizli masrafları gözden kaçırır. T1 ve T2 denemeleri de dahil olmak üzere ilk numune alma, makine süresi ve malzeme maliyetlerine neden olur. Boyutsal toleransları ayarlamak için numune alma sonrasında alet modifikasyonları sıklıkla gereklidir. Takım ömrünü uzatmak için gereken özel yüzey işlemleri veya kaplamalar da nihai faturayı artırır.
Standart altı takımların tercih edilmesi önemli üretim risklerini beraberinde getirir. Kalitesiz kalıplar genellikle daha yüksek ıskarta oranlarına ve daha fazla çapak oluşumuna neden olur, bu da yoğun emek gerektiren ikincil düzeltme gerektirir. Erken takım arızası, tedarik zincirlerini bozar ve yedek kalıplar için beklenmedik sermaye harcamalarına neden olur. Kaliteli takımlara önceden yatırım yapmak bu gizli maliyetleri azaltır ve istikrarlı üretim sağlar.
Kalıpları yurt içinde ve uluslararası olarak tedarik etmek farklı ödünleşimler sunar. Açık denizde takımlama, azalan işçilik oranları nedeniyle genellikle daha düşük ön maliyetler sağlar. Ancak bu tasarrufların fikri mülkiyet koruması, iletişim gecikmeleri ve nakliye lojistiği ile ilgili risklere karşı tartılması gerekir.
Açık deniz araçlarında mühendislik değişiklikleri yapmak zorlayıcı ve zaman alıcı olabilir. Yurtiçi kaynak kullanımı genellikle daha hızlı yineleme döngüleri, daha kolay iletişim ve daha güçlü fikri mülkiyet uygulaması sunar. Alıcılar, bir takım tedarikçisi seçerken potansiyel gecikmeleri ve kalite kontrol sorunlarını hesaba katarak tüm yaşam döngüsü sonuçlarını değerlendirmelidir.
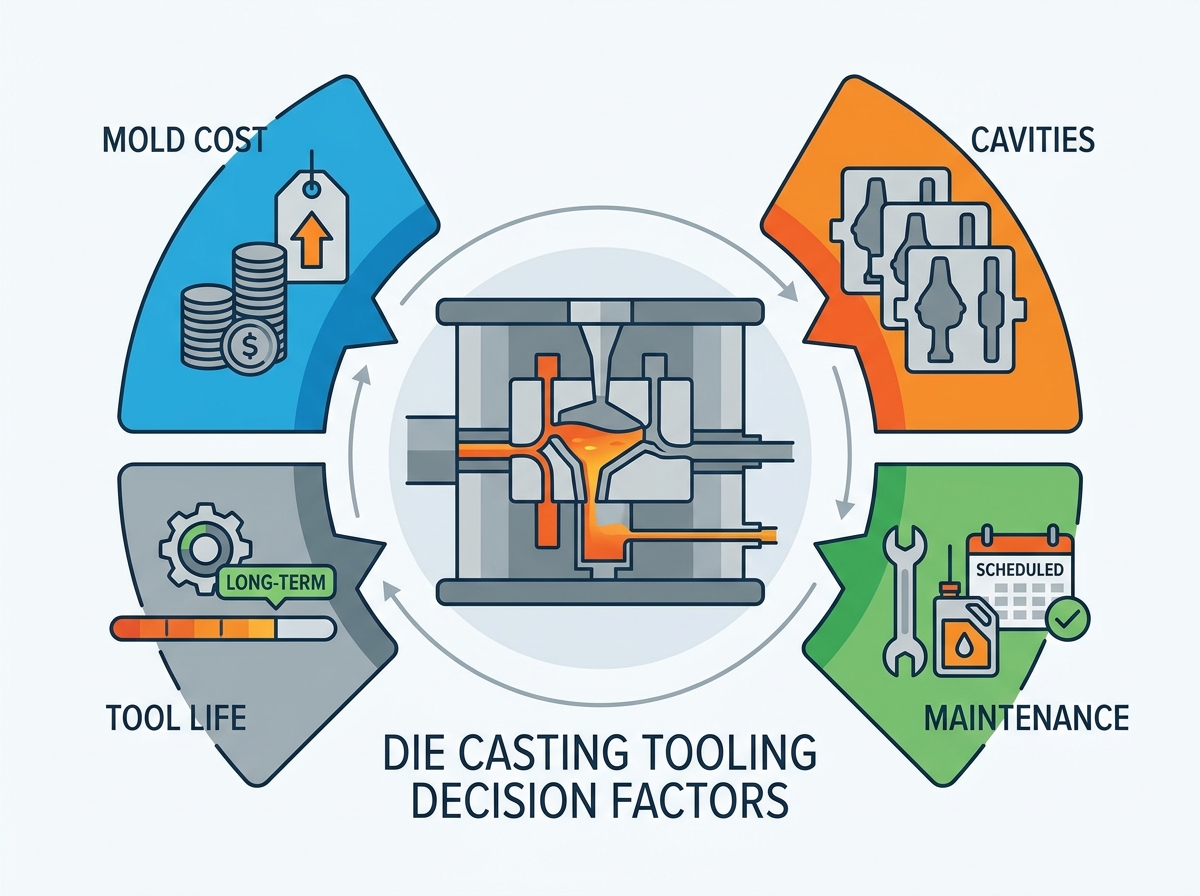
Kalıp tipinin tanımlanması, üretim kapasitesinin birim maliyet hedefleriyle uyumlu hale getirilmesi için çok önemlidir. Tek boşluklu kalıplar karmaşık, büyük parçalar veya düşük hacimli üretim çalışmaları için en uygunudur. Daha basit takım tasarımı ve daha kolay proses kontrolü sunarlar. Çok gözlü kalıplar, yüksek hacimli, sürekli üretim için gereklidir çünkü döngü başına birden fazla parça üreterek birim maliyetleri önemli ölçüde azaltırlar.
Aile kalıpları, tek bir çekimde farklı parçalardan oluşan uyumlu setler üretmek için kullanışlıdır. Ancak dengesiz dolum riski taşırlar. Bir parça kalite kontrollerini geçemezse, tüm atış hurdaya çıkarılabilir ve bu da verimlilik kazanımlarını olumsuz etkiler. Bir aile kalıbındaki tüm boşlukların aynı anda doldurulmasını sağlamak için dikkatli yolluk tasarımı gereklidir.
Başabaş noktasının hesaplanması boşluk ekleme maliyetini haklı çıkarmak için gereklidir. Çok gözlü bir takım daha yüksek bir başlangıç yatırımı gerektirir ancak daha düşük parça fiyatı sağlar. Tedarik ekipleri, birim maliyetteki tasarrufların artan takım giderlerini ne zaman telafi edeceğini belirlemek için öngörülen üretim hacimlerini analiz etmelidir.
Ürün yaşam döngüsü boyunca öngörülen toplam üretim hacmini belirleyin.
Tek gözlü takım ile çok gözlü takım arasındaki birim maliyet farkını hesaplayın.
Başabaş hacmini bulmak için çok gözlü kalıbın ek takım maliyetini birim maliyet tasarrufuna bölün.
Çok gözlü takımlar daha büyük tonajlı tezgahlar gerektirdiğinden tezgah kullanılabilirliğini değerlendirin.
Düşük hacimli projeler için çok gözlü kalıbın yüksek maliyeti hiçbir zaman telafi edilemeyebilir. Tersine, yüksek hacimli üretim için tek boşluklu kalıp kullanılması, aşırı çevrim sürelerine ve şişirilmiş birim maliyetlere neden olur. Doğru hacim tahmini, boşluk sayısını optimize etmek için kritik öneme sahiptir.
Boşlukların eklenmesi, atışın öngörülen yüzey alanını artırır. Bu, kalıbın enjeksiyon sırasında açılmasını önlemek için daha yüksek kilitleme kuvvetlerine (tonaj) sahip daha büyük makineler gerektirir. Daha büyük makineler, birim maliyet analizine dahil edilmesi gereken daha yüksek saatlik çalışma hızlarına ihtiyaç duyar.
Çok gözlü kalıplarda eş zamanlı ve düzgün boşluk dolumu sağlamak için yolluk dengelemesi çok önemlidir. Yanlış dengeleme erken donmaya ve lokal kusurlara yol açar. Artan atış hacmi aynı zamanda kabul edilebilir çevrim sürelerini korumak ve aletin termal bozulmasını önlemek için verimli soğutma sistemi tasarımını da gerektirir.
Takım ömrü büyük ölçüde dökülen metale bağlıdır. Çinko alaşımları düşük erime noktalarıyla genellikle 500.000 ila 1.000.000 atım arasında değişen yüksek takım ömrü sağlar. Magnezyum alaşımları tipik olarak önemli bir aşınma meydana gelmeden önce 200.000 ila 500.000 atışa izin verir.
Alüminyum alaşımları, termal yorulmayı hızlandıran yüksek erime noktalarına ve aşındırıcı özelliklere sahiptir. Sonuç olarak, alüminyum takımların ömrü genellikle 100.000 ile 150.000 arasında değişir. Bu kanıta dayalı atış sayısı aralıklarını anlamak, bir projeyi başlatırken yaşam döngüsü planlaması ve bütçeleme açısından hayati öneme sahiptir. döküm programı.
Döküm Alaşımı |
Erime Noktası (Yaklaşık) |
Beklenen Takım Ömrü (Atım Sayısı) |
Birincil Aşınma Mekanizması |
|---|---|---|---|
Çinko |
380°C - 390°C |
500.000 - 1.000.000+ |
Mekanik aşınma, küçük erozyon |
Magnezyum |
595°C - 650°C |
200.000 - 500.000 |
Termal yorulma, oksidasyon |
Alüminyum |
660°C |
100.000 - 150.000 |
Şiddetli termal yorgunluk, lehimleme, erozyon |
Yüksek hacimli alüminyum döküm, H13, Orvar Supreme, Dievar veya özel maraging çelikleri gibi yüksek kaliteli malzemeler gerektirir. Bu birinci sınıf çelikler termal yorgunluğa ve mekanik strese karşı üstün direnç sunar. Takım performansını garanti etmek için birinci sınıf H13 ve ısıl işlem parametrelerine yönelik NADCA (Kuzey Amerika Basınçlı Döküm Birliği) #207 standartlarına uygunluk şarttır.
Sertleştirme ve temperlemeyi de içeren uygun ısıl işlem, çatlamaya karşı direnç için gerekli tokluğu ve sünekliği sağlar. Yetersiz ısıl işlem, kalıbın yapısal bütünlüğünü tehlikeye atarak aşırı enjeksiyon basıncı altında felaketle sonuçlanabilecek arızalara yol açar. Çelik, martenzit oluşturacak kadar hızlı bir şekilde söndürülmeli ancak bozulmayı önlemek için kontrol edilmelidir.
Kalıp bozulması çeşitli fiziksel gerçeklikler yoluyla gerçekleşir. Termal yorgunluk veya ısı kontrolü, hızlı ısıtma ve soğutma döngülerinin neden olduğu mikro çatlaklar olarak kendini gösterir. Lehimleme, erimiş metalin kalıp yüzeyine kaynaşması sonucu meydana gelir, bu durum elle çıkarılmasını gerektirir ve aletin kaplamasına zarar verir.
Erozyon, yüksek hızlı erimiş metal enjeksiyonundan kaynaklanan fiziksel aşınmadır. Kapı konumları ve yolluk geçişleri gibi yüksek aşınmaya sahip alanlar erozyona karşı özellikle hassastır. Bu mekanizmaları anlamak, mühendislerin aşınmayı azaltan ve çalışma ömrünü uzatan araçlar tasarlamasına olanak tanır.
İşleme sonrası yüzey işlemleri, atış ömrünü uzatarak güçlü bir yatırım getirisi sunar. Nitrasyon (gaz veya iyon) yüzey sertliğini ve aşınma direncini artırır. CrN veya AlTiN gibi Fiziksel Buhar Biriktirme (PVD) kaplamaları lehimlemeyi azaltır ve erozyona karşı koruyucu bir bariyer sağlar.
Bu gelişmiş işlemler bakım sıklığını azaltır ve parça salınımını iyileştirir. Başlangıç takım maliyetine katkıda bulunurken, takım ömrünün uzatılması ve arıza sürelerinin azaltılması çoğu zaman yüksek hacimli üretim çalışmalarına yapılan yatırımı haklı çıkarır.
Rutin bakım için standart çalıştırma prosedürleri, aletin ömrü açısından kritik öneme sahiptir. Günlük temizlik, uygun kalıp ayırıcı maddelerin uygulanması ve ejektör pimlerinin incelenmesi, mekanik yapışmayı ve yüzey hasarını önler. Soğutma hatlarının kireç oluşumu açısından izlenmesi tutarlı termal yönetim sağlar.
Uyumlu soğutma kanalları, saptırma plakaları ve fıskiyeler dahil olmak üzere termal yönetim tasarımı optimizasyonu, döngü sürelerini azaltır ve termal değişimleri kontrol eder. Bu soğutma sistemlerinin uygun şekilde bakımı bölgesel aşırı ısınmayı önler ve kalıbın ömrünü uzatır.
Orta ömürlü takım yenileme, mikro çatlakları kapatmak için gerilimin giderilmesini, aşınmış alanların kaynaklanmasını ve kritik boyutların yeniden işlenmesini içerir. Belirlenen atış aralıklarında (örneğin, alüminyum için her 25.000 ila 50.000 atışta bir) programlanan tahmine dayalı stres giderici temperler, şiddetli ısı kontrolünün başlamasını önemli ölçüde geciktirir.
Tamir etmenin sınırları vardır. Bir takım, kaynak ve işleme yoluyla düzeltilemeyecek kadar büyük çatlama veya boyutsal dengesizlik gösterdiğinde ölü kabul edilir. Bu noktada komple değişim veya yeni kesici uçların takılması gerekmektedir.
Oyuncu kadrosu ortaklarıyla sözleşmelerin yapılandırılması, mülkiyet ve sorumluluğun açık tanımlarını gerektirir. Anlaşmalarda CAD verilerinin ve fiziksel aracın kime ait olduğu belirtilmelidir. Rutin bakım ve kullanım ömrü sonunda değiştirmeye ilişkin mali sorumluluk açıkça detaylandırılmalıdır.
Sözleşmeler ayrıca tedarikçi ilişkisi sona erdiğinde kalıp transferlerinin nasıl ele alınacağını da özetlemelidir. Açık belgeler, takım varlığını korur ve tedarikin sürekliliğini sağlayarak bakım maliyetleri ve takım sahipliği konusundaki anlaşmazlıkları önler.
Basınçlı döküm takımları tek seferlik bir satın alma yerine uzun vadeli bir üretim varlığı olarak değerlendirilmelidir. Doğru yatırım, öngörülen yaşam döngüsü hacmine, parça karmaşıklığına, boşluk sayısına, döküm alaşımına, makine gereksinimlerine, çevrim süresine ve beklenen takım ömrüne bağlıdır.
Tek gözlü veya modüler kesici uçlu takımlar, daha düşük hacimli programlar için başlangıç maliyetlerini kontrol edebilirken, çok gözlü kalıplar, daha yüksek çıktı ve ölçekte daha düşük birim maliyetler yoluyla daha yüksek yatırımlarını haklı gösterebilir. Alüminyum döküm, aletleri çinkoya göre daha fazla termal yorgunluğa maruz bıraktığından ve birinci sınıf çelikler, kaplamalar, değiştirilebilir kesici uçlar ve planlı yenileme gerektirebileceğinden malzeme seçimi de aynı derecede önemlidir.
Bir takım paketini onaylamadan önce, alıcıların garantili atış ömrünü, beklenen çevrim süresini, çelik kalitesini, soğutma tasarımını, bakım planını, mülkiyet haklarını ve değiştirme sorumluluklarını onaylaması gerekir. En düşük başlangıç kalıp fiyatı, mutlaka en düşük yaşam döngüsü maliyetini veya en güvenilir üretimi sağlamaz.
C: Kalıp maliyetleri karmaşıklığa, boyuta ve malzemeye bağlı olarak önemli ölçüde değişiklik gösterir. Basit çinko kalıplar daha az yatırım gerektirirken, birinci sınıf çelik ve gelişmiş soğutma gerektiren karmaşık, çok boşluklu alüminyum kalıplar önemli miktarda sermaye gerektirir. Maliyet, CNC işleme süresi, hammaddeler ve kızaklar veya göbekler gibi hareketli bileşenlerin sayısına göre belirlenir.
C: Alüminyum işleme için endüstri standardı 100.000 ila 150.000 çekimdir. Bu nispeten kısa ömür, alüminyumun yüksek erime noktasından ve aşındırıcı yapısından kaynaklanmaktadır; bu da termal yorulmayı ve lehimlemeyi hızlandırır. Takım ömrü büyük ölçüde parça geometrisine, çelik kalitesine ve bakım uygulamalarına bağlıdır.
C: Takım ömrünü uzatmak, ısıtma ve soğutma çevrimlerini kontrol etmek için uygun termal yönetimi gerektirir. Birinci sınıf H13 çelik kullanmak, düzenli aralıklarla stres giderici işlemler uygulamak ve günlük temizlik ve inceleme dahil olmak üzere sıkı önleyici bakım protokollerine uymak, atış sayısını en üst düzeye çıkarmak için çok önemlidir.
C: Çok gözlü bir kalıp, tek bir döngüde birden fazla özdeş parça üreterek yüksek hacimli üretimi optimize eder. Bir aile kalıbı aynı çevrimde farklı parçalar üretir. Aile kalıpları, tüm farklı boşlukların aynı anda ve eşit şekilde doldurulmasını sağlamak için karmaşık yolluk dengelemesi gerektirir.
C: Sertleştirme ve temperleme gibi ısıl işlem süreçleri takım çeliğine gerekli tokluğu ve sünekliği sağlar. Bu, enjeksiyon işlemi sırasında oluşan aşırı basınçlar ve termal şoklar altında kalıbın çatlamasını önleyerek boyutsal stabilite ve uzun ömür sağlar.



