
Afrikaans
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-07-26 Oorsprong: Werf


Gereedskap verteenwoordig die enkele mees kritieke kapitaalbesteding in die vervaardigingslewensiklus. Hierdie voorafbelegging dikteer beide aanvanklike finansiële risiko en langtermyn-produksiewinsgewendheid direk. Verkrygings- en ingenieurspanne staar voortdurend die spanning in die gesig tussen die vermindering van aanvanklike vormkoste en die maksimalisering van produksie-opbrengs. Onder-ingenieurswese van 'n instrument om geld te spaar lei dikwels tot voortydige mislukking, dimensionele onstabiliteit en duur produksie-stilstand.
Hierdie gids verskaf 'n tegniese evalueringsraamwerk om gereedskapspesifikasies in lyn te bring met presiese produksievolume en lewensiklusvereistes. Ons sal ontleed hoe holtetelling, materiaalkeuse en instandhoudingsprotokolle die algehele sukses van 'n projek beïnvloed. Deur hierdie veranderlikes te verstaan, kan spanne ingeligte besluite neem wat vooraf kapitaalbesteding met langtermyn-eenheidskostedoeltreffendheid balanseer.
Gereedskap-ROI is volume-afhanklik: Vooraf gietvormkoste moet oor die totale verwagte produksielopie geamortiseer word; goedkoper gereedskap lei dikwels tot hoër koste per eenheid as gevolg van stadiger siklustye en gereelde herstelwerk.
Holte-optimalisering vereis kompromie: Die keuse tussen enkel-, multi- of familievorms behels streng afwegings tussen aanvanklike kapitaal, masjientonnemaatvereistes en deel-tot-deel-konsekwentheid.
Legering dikteer gereedskaplewe: Gereedskap se langlewendheid word sterk beperk deur die gietmateriaal - sink lewer 'n hoë werktuiglewe (dikwels 1M+ skote), terwyl aluminium se hoë smeltpunt termiese moegheid versnel (tipies 100k–150k skote).
Onderhoud is 'n kontraktuele imperatief: Voorkomende instandhouding en lewenslange opknappingsbepalings moet uitdruklik in verskaffersooreenkomste omskryf word om die gereedskapbate te beskerm.
Vormpresisie korreleer direk met siklustyddoeltreffendheid en finale deelkoste. 'n Goed ontwerpte werktuig verseker konsekwente dimensionele akkuraatheid, wat die behoefte aan sekondêre bewerkingsaktiwiteite verminder. Hekke-, loperprofiele, oorloop- en ventilasie-ontwerpe beheer vloeistofdinamika tydens inspuiting. Hierdie spuitgietgrondbeginsels verminder gas- en krimpporositeit, optimeer oppervlakafwerking en verminder afvalhoeveelhede. Doeltreffende termiese bestuur binne die instrument dikteer verkoelingstempo's, wat siklustye en algehele deurset direk beïnvloed.
Verwisselbare insetsels speel 'n kritieke rol in gebiede met hoë slytasie. Deur insetsels te gebruik, kan vervaardigers beskadigde of verslete dele vinnig vervang sonder om die hele vormbasis te vervang. Hierdie strategie maksimeer masjien se tyd en verlaag langtermynvervangingskoste aansienlik. Presisiegereedskap verseker dat elke skoot 'n lewensvatbare deel produseer, wat die effektiewe eenheidsprys oor die produksielopie afdryf. Wanneer 'n vorm met hoëgraadstaal en presiese bewerking gebou word, benodig die resulterende onderdele minder naverwerking, wat die hele vervaardigingswerkvloei stroomlyn.
Verder bepaal die ontwerp van die hekstelsel hoe gesmelte metaal die holte binnedring. Swak hekke lei tot turbulensie, vang lug in en veroorsaak porositeit. Kundige gereedskapontwerpers gebruik vloeisimulasiesagteware om hierdie paaie te optimaliseer, wat laminêre vloei en soliede, defekvrye dele verseker. Hierdie vooraf ingenieurspoging betaal eksponensieel vrugte af deur afvaltempo's te verminder en konsekwente kwaliteit oor duisende skote te verseker.
Om 'n gereedskapskwotasie te evalueer, moet verder gekyk word as die bottom-line prys. Vestig basislynstatistieke, insluitend gewaarborgde skoottelling, dimensionele toleransievermoëns en verwagte siklustye. 'n Betroubare verskaffer sal gedetailleerde spesifikasies aangaande gereedskapstaalgrade en hittebehandelingsprosesse verskaf. Hierdie maatstawwe vorm die grondslag vir die berekening van ware opbrengs op belegging.
Ontwerp vir vervaardigbaarheid (DFM) is noodsaaklik om onnodige gereedskapkompleksiteit te verminder voordat staal gesny word. Die optimalisering van trekhoeke, wanddikte-oorgange en skeilynplasing vergemaklik vormkonstruksie en verbeter deeluitwerping. Vroeë DFM-samewerking identifiseer potensiële gietdefekte en maak voorsiening vir ontwerpwysigings wat werktuiglewendheid en produksiedoeltreffendheid verbeter.
Ingenieurs moet ook die uitwerpstelsel oorweeg. Behoorlik geplaasde uitwerppenne verhoed deelvervorming tydens verwydering. As penne te klein of swak geleë is, kan hulle deur die deel slaan of vervorming veroorsaak. 'n Robuuste DFM-proses spreek hierdie meganiese realiteite aan, wat verseker dat die werktuig glad siklus na siklus werk sonder om die gegote komponente te beskadig.
Verskeie veranderlikes bepaal die prys van die vervaardiging. Algehele matrysgrootte en die kompleksiteit van die skeidingslyn beïnvloed bewerkingstyd en materiaalkoste aansienlik. Die aantal skyfies of kerns wat vir ondersny benodig word, voeg meganiese kompleksiteit by en verhoog die algehele belegging. Verder dryf die graad gereedskapstaal wat vir die spesifieke gietlegering benodig word, grondstofuitgawes aan.
Vervaardigers kan pasgemaakte selfstandige vormbasisse of modulêre eenheid-insetstelsels gebruik. Stelsels soos Master Unit Die (MUD) basisse bied aansienlike kostevermindering vir laer volume lopies deur die buitenste raam te standaardiseer. Proporsionele koste-onderbrekings toon gewoonlik dat CNC-bewerking en EDM-tyd die grootste uitgawe uitmaak, gevolg deur grondstowwe en ingenieursontwerptyd.
Gereedskapbenadering |
Aanvanklike kapitaalvereiste |
Produksievolume geskiktheid |
Ontwerp buigsaamheid |
|---|---|---|---|
Pasgemaakte selfstandige vorm |
Hoog |
Hoë volume (100k+ dele) |
Maksimum buigsaamheid vir komplekse geometrieë en groot dele. |
MUD-insetstelsel |
Laag tot Medium |
Lae tot medium volume |
Beperk deur standaard raamgroottes; die beste vir kleiner, eenvoudiger dele. |
Familie Mould |
Medium |
Gepaste stelle |
Vereis streng hardloperbalansering; hoë risiko as een deel misluk. |
Verkrygingspanne kyk dikwels na verborge uitgawes tydens die aanvanklike kwotasiefase. Aanvanklike monsterneming, insluitend T1- en T2-proewe, hou masjientyd en materiaalkoste aan. Gereedskapwysigings na-steekproefneming is dikwels nodig om dimensionele toleransies in te skakel. Gespesialiseerde oppervlakbehandelings of bedekkings wat nodig is om werktuiglewe te verleng, dra ook by tot die finale rekening.
Die keuse van substandaard gereedskap stel aansienlike produksierisiko's in. Minderwaardige vorms lei dikwels tot hoër afvalsyfers en verhoogde flits, wat arbeidsintensiewe sekondêre snoei vereis. Voortydige werktuigonderbreking ontwrig voorsieningskettings en dwing onverwagte kapitaalbesteding vir vervangingsvorms af. Belegging in kwaliteit gereedskap vooraf verminder hierdie verborge koste en verseker stabiele produksie.
Die verkryging van vorms binnelands teenoor internasionaal bied duidelike afwykings. Buitelandse gereedskap verskaf dikwels laer voorafkoste as gevolg van verlaagde arbeidstariewe. Hierdie besparings moet egter opgeweeg word teen risiko's wat verband hou met intellektuele eiendomsbeskerming, kommunikasievertragings en verskepingslogistiek.
Die uitvoering van ingenieursveranderinge op buitelandse gereedskap kan uitdagend en tydrowend wees. Binnelandse verkryging bied tipies vinniger iterasie-siklusse, makliker kommunikasie en sterker IP-afdwinging. Kopers moet die volledige lewensiklusimplikasies evalueer, met inagneming van moontlike vertragings en kwaliteitbeheerkwessies wanneer 'n gereedskapverskaffer gekies word.
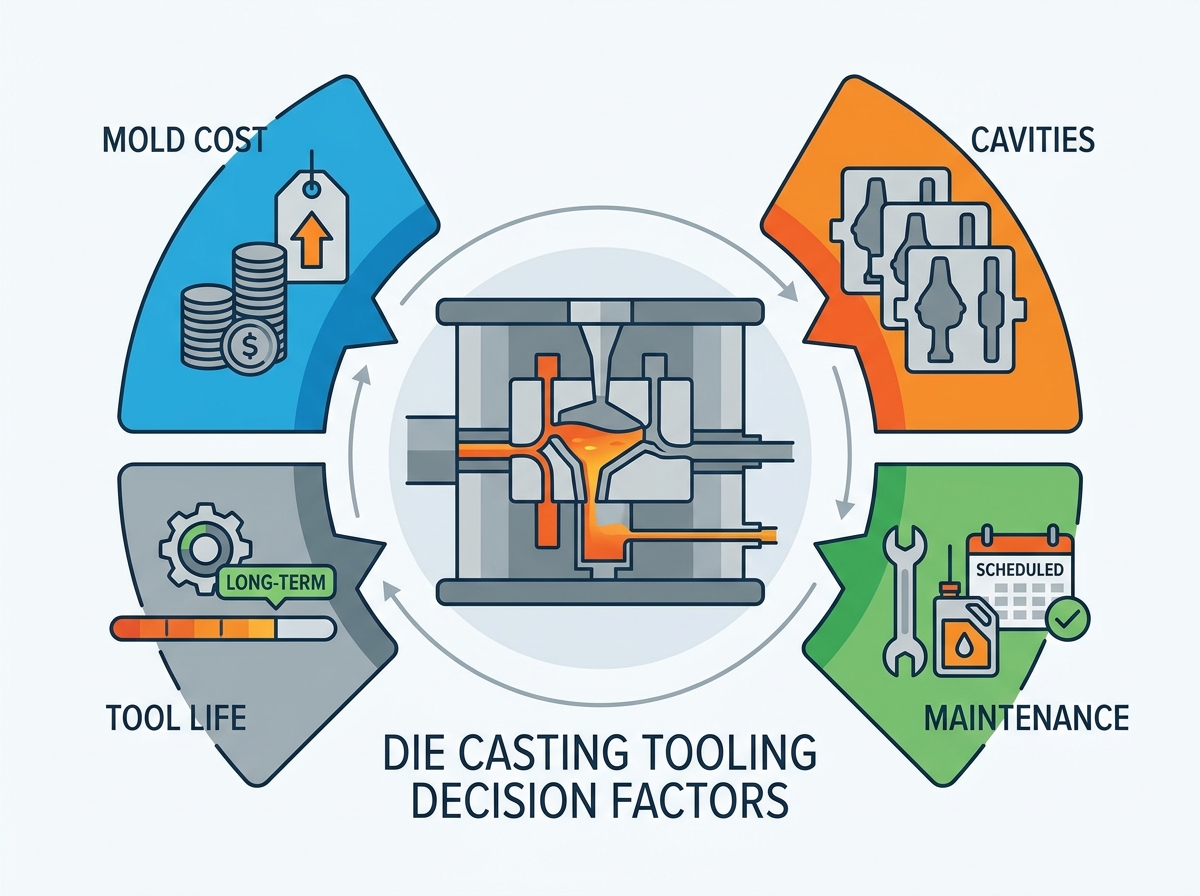
Die definisie van die vormtipe is van kardinale belang vir die aanpassing van produksiekapasiteit met eenheidskostedoelwitte. Enkelholte-vorms is die beste geskik vir komplekse, groot dele of lae-volume produksielopies. Hulle bied eenvoudiger gereedskapontwerp en makliker prosesbeheer. Multi-holte vorms is noodsaaklik vir hoë-volume, deurlopende produksie, aangesien hulle eenheidskoste aansienlik verlaag deur verskeie dele per siklus te vervaardig.
Familie vorms is nuttig vir die vervaardiging van ooreenstemmende stelle van verskillende dele binne 'n enkele skoot. Hulle dra egter die risiko van ongebalanseerde vulling in. As een deel nie gehaltekontrole slaag nie, kan die hele skoot geskrap word, wat die doeltreffendheidswins ontken. Versigtige loperontwerp word vereis om gelyktydige vulling van alle holtes in 'n gesinsvorm te verseker.
Die berekening van die gelykbreekpunt is nodig om die koste van die byvoeging van holtes te regverdig. 'n Multi-holte gereedskap vereis 'n hoër aanvanklike belegging, maar lewer 'n laer stuk prys. Verkrygingspanne moet geprojekteerde produksievolumes ontleed om te bepaal wanneer die besparings in eenheidskoste die verhoogde gereedskapuitgawe teenwerk.
Bepaal die totale geprojekteerde produksievolume oor die produklewensiklus.
Bereken die eenheidskosteverskil tussen 'n enkelholte- en multi-holte-werktuig.
Verdeel die bykomende gereedskapskoste van die multi-holte-vorm deur die eenheidskostebesparings om die gelykbreekvolume te vind.
Evalueer masjien beskikbaarheid, aangesien multi-holte gereedskap groter tonnemaat masjiene benodig.
Vir lae-volume projekte kan die hoë koste van 'n multi-holte vorm dalk nooit verhaal word nie. Omgekeerd, die gebruik van 'n enkelholte-vorm vir hoëvolume-produksie lei tot buitensporige siklustye en opgeblase eenheidskoste. Akkurate volumevoorspelling is van kritieke belang vir die optimalisering van holtetelling.
Die byvoeging van holtes verhoog die geprojekteerde oppervlakte van die skoot. Dit vereis groter masjiene met hoër sluitkragte (tonnage) om te verhoed dat die vorm tydens inspuiting oopmaak. Groter masjiene beveel hoër uurlikse operasionele tariewe, wat in die eenheidskoste-analise in berekening gebring moet word.
Runner-balansering is noodsaaklik vir multi-holte-vorms om gelyktydige en eenvormige holtevulling te verseker. Onbehoorlike balansering lei tot voortydige bevriesing en gelokaliseerde defekte. Verhoogde skootvolume vereis ook doeltreffende verkoelingstelselontwerp om aanvaarbare siklustye te handhaaf en termiese agteruitgang van die werktuig te voorkom.
Gereedskaplewe is baie afhanklik van die metaal wat gegiet word. Sinklegerings, met hul lae smeltpunte, lewer 'n hoë werktuiglewe, wat dikwels wissel van 500 000 tot meer as 1 000 000 skote. Magnesiumallooie laat gewoonlik 200 000 tot 500 000 skote toe voordat beduidende slytasie plaasvind.
Aluminiumlegerings het hoë smeltpunte en korrosiewe eienskappe, wat termiese moegheid versnel. Gevolglik hou aluminiumgereedskap gewoonlik tussen 100 000 en 150 000 skote. Om hierdie bewysgebaseerde skoottellingreekse te verstaan, is noodsaaklik vir lewensiklusbeplanning en begroting wanneer 'n spuitgietprogram .
Gietlegering |
Smeltpunt (ongeveer) |
Verwagte gereedskapslewe (skote) |
Primêre Dra meganisme |
|---|---|---|---|
Sink |
380°C - 390°C |
500 000 - 1 000 000+ |
Meganiese slytasie, geringe erosie |
Magnesium |
595°C - 650°C |
200 000 - 500 000 |
Termiese moegheid, oksidasie |
Aluminium |
660°C |
100 000 - 150 000 |
Erge termiese moegheid, soldering, erosie |
Hoëvolume-aluminiumgietwerk vereis hoëgraadse materiale soos H13, Orvar Supreme, Dievar of gespesialiseerde maragingstaal. Hierdie premium staal bied uitstekende weerstand teen termiese moegheid en meganiese spanning. Voldoening aan NADCA (North American Die Casting Association) #207 standaarde vir premium H13 en hittebehandeling parameters is noodsaaklik om werktuig prestasie te waarborg.
Behoorlike hittebehandeling, insluitend verharding en tempering, verkry die nodige taaiheid en rekbaarheid om krake te weerstaan. Onvoldoende hittebehandeling kompromitteer die strukturele integriteit van die matrys, wat lei tot katastrofiese mislukking onder die uiterste druk van inspuiting. Die staal moet vinnig genoeg geblus word om martensiet te vorm, maar beheer word om vervorming te voorkom.
Die agteruitgang vind plaas deur verskeie fisiese realiteite. Termiese moegheid, of hitte kontrolering, manifesteer as mikro-krake wat veroorsaak word deur vinnige verhitting en verkoeling siklusse. Soldeer vind plaas wanneer gesmelte metaal aan die matrysoppervlak smelt, wat handmatige verwydering vereis en die gereedskapafwerking beskadig.
Erosie is die fisiese slytasie wat voortspruit uit 'n hoë-snelheid gesmelte metaal inspuiting. Gebiede met hoë slytasie, soos hekliggings en loperoorgange, is veral vatbaar vir erosie. Om hierdie meganismes te verstaan, stel ingenieurs in staat om gereedskap te ontwerp wat slytasie versag en die operasionele lewe verleng.
Na-verwerking oppervlakbehandelings bied 'n sterk opbrengs op belegging deur die skootlewe te verleng. Nitrering (gas of ioon) verhoog oppervlak hardheid en slytasie weerstand. Fisiese dampafsetting (PVD)-bedekkings, soos CrN of AlTiN, versag soldering en bied 'n beskermende versperring teen erosie.
Hierdie gevorderde behandelings verminder onderhoudsfrekwensie en verbeter deelvrystelling. Alhoewel dit bydra tot die aanvanklike gereedskapskoste, regverdig die verlenging van gereedskaplewe en vermindering in stilstand dikwels die belegging vir hoëvolume-produksielopies.
Standaard bedryfsprosedures vir roetine-onderhoud is van kritieke belang vir die lang lewe van die gereedskap. Daaglikse skoonmaak, aanwending van toepaslike matrysvrymaakmiddels en inspeksie van uitwerppenne voorkom meganiese binding en oppervlakskade. Monitering van verkoelingslyne vir skaalopbou verseker konsekwente termiese bestuur.
Termiese bestuursontwerpoptimalisering, insluitend konforme verkoelingskanale, baffles en borrels, verminder siklustye en beheer termiese gradiënte. Behoorlike instandhouding van hierdie verkoelingstelsels voorkom gelokaliseerde oorverhitting en verleng die lewensduur van die matrijs.
Opknapping van gereedskap in die middel van die lewe behels spanningsverligting om mikrokrake toe te maak, verslete areas te sweis en kritieke afmetings te herbewerk. Voorspellende stresverligende humeure, geskeduleer met aangewese skootintervalle (bv. elke 25 000 tot 50 000 skote vir aluminium), vertraag die aanvang van ernstige hitte-kontrole aansienlik.
Daar is perke om te herstel. Wanneer 'n werktuig uitgebreide krake of dimensionele onstabiliteit vertoon wat nie deur sweiswerk en bewerking reggestel kan word nie, word dit as dood beskou. Op hierdie stadium is 'n volledige vervanging of die installering van nuwe insetsels nodig.
Om kontrakte met gietvennote te struktureer vereis duidelike definisies van eienaarskap en aanspreeklikheid. Ooreenkomste moet spesifiseer wie die CAD-data en die fisiese instrument besit. Finansiële verantwoordelikheid vir roetine-instandhouding teenoor vervanging aan die einde van die lewe moet uitdruklik uiteengesit word.
Kontrakte moet ook uiteensit hoe gereedskapoordragte hanteer word as die verskafferverhouding eindig. Duidelike dokumentasie beskerm die gereedskapbate en verseker kontinuïteit van toevoer, wat dispute oor onderhoudskoste en gereedskapeienaarskap voorkom.
Die gietwerktuig moet as 'n langtermyn-produksiebate geëvalueer word eerder as 'n eenmalige aankoop. Die korrekte belegging hang af van geprojekteerde lewensiklusvolume, onderdeelkompleksiteit, holtetelling, gietlegering, masjienvereistes, siklustyd en verwagte werktuiglewe.
Enkelholte of modulêre insetgereedskap kan aanvanklike koste vir laer-volume programme beheer, terwyl multi-holte matryse hul hoër belegging kan regverdig deur groter uitset en laer eenheidskoste op skaal. Materiaalkeuse is ewe belangrik, aangesien aluminiumgietwerk gereedskap aan groter termiese moegheid as sink blootstel en moontlik premium staal, bedekkings, vervangbare insetsels en geskeduleerde opknapping vereis.
Voordat 'n gereedskappakket goedgekeur word, moet kopers die gewaarborgde skootlewe, verwagte siklustyd, staalgraad, verkoelingsontwerp, instandhoudingsplan, eienaarskapsregte en vervangingsverantwoordelikhede bevestig. Die laagste aanvanklike vormprys lewer nie noodwendig die laagste lewensikluskoste of die mees betroubare produksie nie.
A: Vormkoste verskil aansienlik op grond van kompleksiteit, grootte en materiaal. Eenvoudige sinkvorms verg minder belegging, terwyl komplekse, multi-holte aluminium vorms wat premium staal en gevorderde verkoeling vereis aansienlike kapitaal vereis. Die koste word gedryf deur CNC-bewerkingstyd, grondstowwe en die aantal bewegende komponente soos skyfies of kerne.
A: Die industriestandaard vir aluminiumgereedskap is 100 000 tot 150 000 skote. Hierdie relatief kort lewensduur is te danke aan aluminium se hoë smeltpunt en korrosiewe aard, wat termiese moegheid en soldering versnel. Gereedskapleeftyd hang baie af van deelmeetkunde, staalkwaliteit en instandhoudingspraktyke.
A: Die verlenging van werktuiglewe vereis behoorlike termiese bestuur om verhitting- en verkoelingsiklusse te beheer. Die gebruik van premium H13-staal, die toepassing van stresverligtende behandelings met gereelde tussenposes en die nakoming van streng voorkomende instandhoudingsprotokolle, insluitend daaglikse skoonmaak en inspeksie, is noodsaaklik vir die maksimum aantal skote.
A: 'n Multi-holte vorm produseer verskeie identiese dele in 'n enkele siklus, wat hoë-volume produksie optimaliseer. 'n Familievorm produseer verskillende dele in dieselfde siklus. Familievorms vereis komplekse loperbalansering om te verseker dat al die verskillende holtes gelyktydig en eenvormig gevul word.
A: Hittebehandelingsprosesse, soos verharding en tempering, voorsien die gereedskapstaal van die nodige taaiheid en rekbaarheid. Dit verhoed dat die vorm kraak onder die uiterste druk en termiese skokke wat tydens die inspuitproses ervaar word, wat dimensionele stabiliteit en lang lewe verseker.



