
Česky
Zobrazení: 0 Autor: Editor webu Čas publikování: 26. 7. 2026 Původ: místo


Nástroje představují nejkritičtější kapitálové výdaje v životním cyklu výroby. Tato počáteční investice přímo diktuje jak počáteční finanční riziko, tak dlouhodobou ziskovost výroby. Týmy nákupu a inženýrství neustále čelí napětí mezi minimalizací počátečních nákladů na formy a maximalizací výnosu výroby. Nedostatečné inženýrství nástroje za účelem úspory peněz často vede k předčasnému selhání, rozměrové nestabilitě a nákladným prostojům ve výrobě.
Tato příručka poskytuje rámec technického hodnocení pro sladění specifikací nástrojů s přesným objemem výroby a požadavky životního cyklu. Budeme analyzovat, jak počet dutin, výběr materiálu a protokoly údržby ovlivňují celkový úspěch projektu. Díky pochopení těchto proměnných mohou týmy činit informovaná rozhodnutí, která vyvažují počáteční kapitálové výdaje a dlouhodobou jednotkovou nákladovou efektivitu.
Návratnost investic do nástrojů je závislá na objemu: Počáteční náklady na formy musí být amortizovány během celkové očekávané výrobní série; levnější nástroje často vedou k vyšším jednotkovým nákladům v důsledku pomalejších cyklů a častých oprav.
Optimalizace dutiny vyžaduje kompromis: Výběr mezi jednoduchými, vícenásobnými nebo rodinnými formami zahrnuje přísné kompromisy mezi počátečním kapitálem, požadavky na tonáž stroje a konzistenci mezi díly.
Slitina určuje životnost nástroje: Životnost nástroje je silně omezena odlévacím materiálem – zinek poskytuje vysokou životnost nástroje (často 1M+ broků), zatímco vysoký bod tání hliníku urychluje tepelnou únavu (typicky 100 000–150 000 broků).
Údržba je smluvní imperativ: Podmínky preventivní údržby a renovace po skončení životnosti musí být výslovně definovány v dohodách s dodavateli, aby bylo chráněno nástrojové vybavení.
Přesnost formy přímo koreluje s efektivitou doby cyklu a cenou finálního dílu. Dobře zkonstruovaný nástroj zajišťuje konzistentní rozměrovou přesnost a snižuje potřebu sekundárních obráběcích operací. Konstrukce vtoků, profilů žlabů, přepadů a ventilace řídí dynamiku kapaliny během vstřikování. Tyto Základy tlakového lití minimalizují pórovitost plynů a smršťování, optimalizují povrchovou úpravu a snižují míru zmetkovitosti. Efektivní tepelné řízení v rámci nástroje určuje rychlost chlazení, což má přímý dopad na dobu cyklu a celkovou propustnost.
Vyměnitelné vložky matrice hrají klíčovou roli v oblastech s vysokým opotřebením. Využitím vložek mohou výrobci rychle vyměnit poškozené nebo opotřebované části, aniž by museli vyměnit celou základnu formy. Tato strategie maximalizuje dobu provozuschopnosti stroje a výrazně snižuje dlouhodobé náklady na výměnu. Přesné nástroje zajišťují, že z každého výstřelu vznikne životaschopný díl, což snižuje efektivní jednotkovou cenu během výrobního cyklu. Když je forma vyrobena z vysoce kvalitní oceli a přesného obrábění, výsledné díly vyžadují méně následného zpracování, což zefektivňuje celý výrobní pracovní postup.
Kromě toho konstrukce vtokového systému určuje, jak roztavený kov vstupuje do dutiny. Špatné vstřikování vede k turbulenci, zachycování vzduchu a způsobuje poréznost. Expertní návrháři nástrojů používají software pro simulaci proudění k optimalizaci těchto cest, zajišťující laminární proudění a pevné díly bez defektů. Toto počáteční technické úsilí se exponenciálně vyplácí snížením zmetkovitosti a zajištěním stálé kvality u tisíců výstřelů.
Vyhodnocení cenové nabídky nástrojů vyžaduje pohled nad rámec spodní ceny. Stanovte základní metriky včetně zaručeného počtu výstřelů, možností rozměrové tolerance a očekávaných časů cyklu. Spolehlivý dodavatel poskytne podrobné specifikace týkající se jakostí nástrojových ocelí a procesů tepelného zpracování. Tyto metriky tvoří základ pro výpočet skutečné návratnosti investic.
Design for Manufacturability (DFM) je nezbytný pro snížení zbytečné složitosti nástrojů před řezáním oceli. Optimalizace úhlů úkosu, přechodů tloušťky stěny a umístění dělicí linie zjednodušuje konstrukci formy a zlepšuje vyhazování dílů. Včasná spolupráce DFM identifikuje potenciální vady odlitku a umožňuje úpravy návrhu, které zvyšují životnost nástroje a efektivitu výroby.
Inženýři musí vzít v úvahu také systém vyhazování. Správně umístěné vyhazovací kolíky zabraňují deformaci dílu při vyjímání. Pokud jsou kolíky příliš malé nebo špatně umístěné, mohou prorazit součást nebo způsobit deformaci. Robustní proces DFM řeší tyto mechanické skutečnosti a zajišťuje, že nástroj funguje hladce cyklus po cyklu, aniž by došlo k poškození odlévaných součástí.
Cenu výroby matrice určuje několik proměnných. Celková velikost matrice a složitost dělicí linky významně ovlivňují dobu obrábění a náklady na materiál. Počet skluzů nebo jader potřebných pro podříznutí zvyšuje mechanickou složitost a zvyšuje celkovou investici. Kromě toho kvalita nástrojové oceli požadovaná pro konkrétní slitinu na odlévání řídí náklady na suroviny.
Výrobci mohou využít vlastní samostatné základny forem nebo systémy modulárních jednotek zápustek. Systémy, jako jsou základny Master Unit Die (MUD), nabízejí podstatné snížení nákladů pro provozy s menším objemem díky standardizaci vnějšího rámu. Proporcionální rozpisy nákladů obvykle odhalují, že největší náklady tvoří CNC obrábění a EDM čas, následovaný surovinami a časem konstrukčního návrhu.
Nástrojový přístup |
Počáteční kapitálový požadavek |
Vhodnost objemu výroby |
Flexibilita designu |
|---|---|---|---|
Vlastní samostatná forma |
Vysoký |
Vysoká hlasitost (100 000 a více dílů) |
Maximální flexibilita pro složité geometrie a velké díly. |
Systém vkládání bláta |
Nízká až střední |
Nízká až střední hlasitost |
Omezeno standardními velikostmi rámu; nejlepší pro menší, jednodušší díly. |
Rodinná plíseň |
Střední |
Shodné sady |
Vyžaduje přísné vyvážení běžců; vysoké riziko, pokud jedna část selže. |
Nákupní týmy často během počáteční fáze nabídky přehlížejí skryté výdaje. Počáteční odběr vzorků, včetně zkoušek T1 a T2, vyžaduje strojní čas a náklady na materiál. K nastavení rozměrových tolerancí jsou často nutné úpravy nástroje po odběru vzorků. Speciální povrchové úpravy nebo povlaky potřebné k prodloužení životnosti nástroje také přispívají ke konečnému účtu.
Volba nestandardních nástrojů představuje značná výrobní rizika. Nekvalitní formy často vedou k vyššímu zmetkovitosti a zvýšenému vzplanutí, což vyžaduje pracné sekundární ořezávání. Předčasná porucha nástroje naruší dodavatelské řetězce a vynutí si neočekávané kapitálové výdaje na výměnu forem. Investice do kvalitních nástrojů předem zmírňuje tyto skryté náklady a zajišťuje stabilní výrobu.
Získávání forem na domácím trhu oproti mezinárodnímu představuje výrazné kompromisy. Offshore nástroje často poskytují nižší počáteční náklady díky snížené pracovní síle. Tyto úspory však musí být zváženy s riziky souvisejícími s ochranou duševního vlastnictví, komunikačními zpožděními a přepravní logistikou.
Provádění technických změn na offshore nástrojích může být náročné a časově náročné. Domácí sourcing obvykle nabízí rychlejší iterační cykly, snadnější komunikaci a silnější vynucování IP. Při výběru dodavatele nástrojů musí kupující vyhodnotit důsledky celého životního cyklu, zohlednit potenciální zpoždění a problémy s kontrolou kvality.
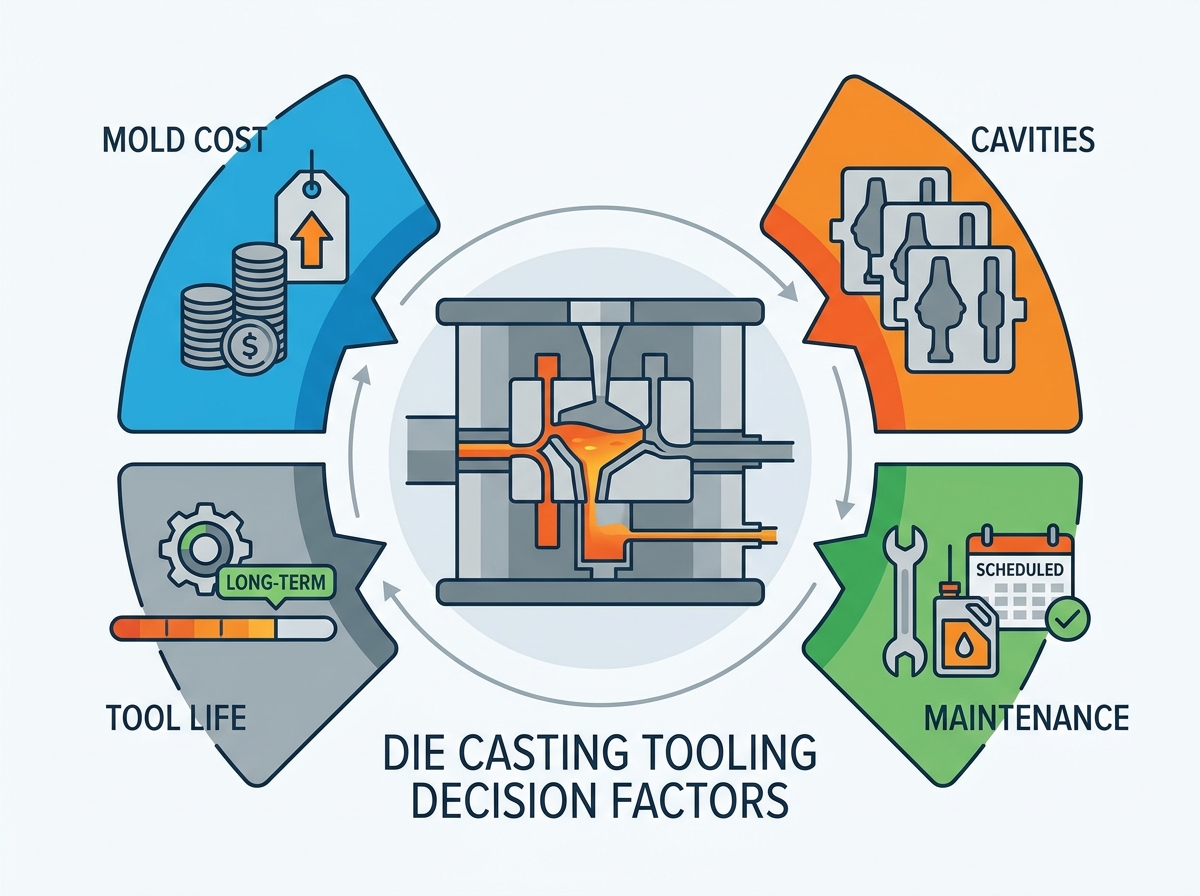
Definice typu formy je zásadní pro sladění výrobní kapacity s cíli jednotkových nákladů. Jednodutinové formy jsou nejvhodnější pro složité, velké díly nebo maloobjemové výrobní série. Nabízejí jednodušší konstrukci nástrojů a snadnější řízení procesu. Vícedutinové formy jsou nezbytné pro velkoobjemovou kontinuální výrobu, protože výrazně snižují jednotkové náklady tím, že vyrábějí více dílů na cyklus.
Rodinné formy jsou užitečné pro výrobu shodných sad různých dílů v rámci jednoho záběru. Nesou však riziko nevyváženého plnění. Pokud jedna část selže při kontrole kvality, může být celý výstřel sešrotován, což neguje zvýšení účinnosti. Pro zajištění současného vyplnění všech dutin v rodinné formě je vyžadován pečlivý design žlabu.
Výpočet bodu zvratu je nezbytný pro ospravedlnění nákladů na přidání dutin. Vícedutinový nástroj vyžaduje vyšší počáteční investici, ale přináší nižší cenu za kus. Týmy pro nákup musí analyzovat plánované objemy výroby, aby určily, kdy úspory v jednotkových nákladech vyváží zvýšené výdaje na nástroje.
Určete celkový plánovaný objem výroby během životního cyklu produktu.
Vypočítejte rozdíl jednotkových nákladů mezi jednodutinovým a vícedutinovým nástrojem.
Vydělte dodatečné náklady na nástroje u vícedutinové formy úsporami jednotkových nákladů, abyste zjistili rovnoměrný objem.
Posuďte dostupnost stroje, protože vícedutinové nástroje vyžadují stroje s větší tonáží.
U maloobjemových projektů se vysoké náklady na vícedutinovou formu nemusí nikdy vrátit. Naopak použití jednodutinové formy pro velkoobjemovou výrobu má za následek nadměrné doby cyklů a nafouknuté jednotkové náklady. Přesná předpověď objemu je rozhodující pro optimalizaci počtu dutin.
Přidáním dutin se zvětší promítaná plocha výstřelu. To vyžaduje větší stroje s vyššími blokovacími silami (tonáž), aby se zabránilo otevření formy během vstřikování. Větší stroje vyžadují vyšší hodinové provozní sazby, které je třeba zohlednit v analýze jednotkových nákladů.
U vícedutinových forem je nezbytné vyvážení žlabu, aby bylo zajištěno současné a rovnoměrné vyplnění dutiny. Nesprávné vyvážení vede k předčasnému zamrzání a lokalizovaným defektům. Zvýšený objem výstřelu také vyžaduje efektivní konstrukci chladicího systému pro udržení přijatelné doby cyklu a zabránění tepelné degradaci nástroje.
Životnost nástroje silně závisí na odlévaném kovu. Slitiny zinku se svými nízkými body tání poskytují vysokou životnost nástroje, často v rozmezí od 500 000 do více než 1 000 000 výstřelů. Hořčíkové slitiny obvykle umožňují 200 000 až 500 000 výstřelů, než dojde k výraznému opotřebení.
Slitiny hliníku mají vysoké body tání a korozivní vlastnosti, které urychlují tepelnou únavu. V důsledku toho hliníkové nástroje obecně vydrží mezi 100 000 a 150 000 výstřely. Pochopení těchto rozsahů počtu výstřelů založených na důkazech je zásadní pro plánování životního cyklu a rozpočtování při zahájení a program tlakového lití .
Odlévací slitina |
Bod tání (přibližně) |
Očekávaná životnost nástroje (výstřely) |
Primární mechanismus opotřebení |
|---|---|---|---|
Zinek |
380 °C - 390 °C |
500 000 – 1 000 000+ |
Mechanické opotřebení, drobná eroze |
Hořčík |
595 °C - 650 °C |
200 000 - 500 000 |
Tepelná únava, oxidace |
Hliník |
660 °C |
100 000 - 150 000 |
Silná tepelná únava, pájení, eroze |
Velkoobjemové odlévání hliníku vyžaduje vysoce kvalitní materiály, jako je H13, Orvar Supreme, Dievar nebo specializované vysokopevnostní oceli. Tyto prémiové oceli nabízejí vynikající odolnost proti tepelné únavě a mechanickému namáhání. Shoda s normami NADCA (North American Die Casting Association) č. 207 pro prémiové parametry H13 a tepelné zpracování je nezbytná pro zaručení výkonu nástroje.
Správným tepelným zpracováním, včetně kalení a popouštění, se dosáhne potřebné houževnatosti a tažnosti, aby odolalo praskání. Neadekvátní tepelné zpracování narušuje strukturální integritu formy, což vede ke katastrofálnímu selhání při extrémním tlaku vstřikování. Ocel musí být kalena dostatečně rychle, aby se vytvořil martenzit, ale musí být kontrolována, aby se zabránilo deformaci.
K degradaci formy dochází prostřednictvím několika fyzikálních skutečností. Tepelná únava neboli tepelná kontrola se projevuje jako mikrotrhlinky způsobené rychlými cykly ohřevu a chlazení. K pájení dochází, když se roztavený kov přitaví k povrchu matrice, což vyžaduje ruční odstranění a poškodí povrch nástroje.
Eroze je fyzické opotřebení způsobené vysokorychlostním vstřikováním roztaveného kovu. Oblasti s vysokým opotřebením, jako jsou umístění vrat a přechody žlabů, jsou zvláště náchylné k erozi. Pochopení těchto mechanismů umožňuje inženýrům navrhovat nástroje, které zmírňují opotřebení a prodlužují provozní životnost.
Následné povrchové úpravy nabízejí vysokou návratnost investice prodloužením životnosti výstřelu. Nitridace (plynová nebo iontová) zvyšuje tvrdost povrchu a odolnost proti opotřebení. Povlaky s fyzikální depozicí z plynné fáze (PVD), jako je CrN nebo AlTiN, zmírňují pájení a poskytují ochrannou bariéru proti erozi.
Tyto pokročilé úpravy snižují četnost údržby a zlepšují uvolňování dílů. I když zvyšují počáteční náklady na nástroje, prodloužení životnosti nástroje a snížení prostojů často ospravedlňují investice do velkoobjemových výrobních sérií.
Standardní provozní postupy pro běžnou údržbu jsou rozhodující pro životnost nástroje. Každodenní čištění, aplikace vhodných separačních prostředků a kontrola vyhazovacích kolíků zabraňují mechanickému vázání a poškození povrchu. Sledování usazování vodního kamene na chladicích linkách zajišťuje konzistentní řízení teploty.
Optimalizace návrhu tepelného managementu, včetně konformních chladicích kanálů, přepážek a bublinek, zkracuje doby cyklů a řídí teplotní gradienty. Správná údržba těchto chladicích systémů zabraňuje místnímu přehřívání a prodlužuje životnost matrice.
Renovace nástrojů se střední dobou životnosti zahrnuje uvolnění napětí za účelem uzavření mikrotrhlin, svařování opotřebovaných oblastí a opětovné opracování kritických rozměrů. Prediktivní temperování uvolňující stres, naplánované v určených intervalech výstřelů (např. každých 25 000 až 50 000 výstřelů u hliníku), výrazně oddálí nástup silné tepelné kontroly.
Oprava má své limity. Pokud nástroj vykazuje rozsáhlé praskání nebo rozměrovou nestabilitu, kterou nelze opravit svařováním a obráběním, je považován za mrtvý. V tomto okamžiku je nutná kompletní výměna nebo instalace nových vložek.
Strukturování smluv s castingovými partnery vyžaduje jasné definice vlastnictví a odpovědnosti. Dohody musí specifikovat, kdo vlastní data CAD a fyzický nástroj. Finanční odpovědnost za běžnou údržbu oproti výměně na konci životnosti musí být výslovně podrobně popsána.
Smlouvy by také měly uvádět, jak se řeší převody nástrojů, pokud dodavatelský vztah skončí. Jasná dokumentace chrání aktiva nástrojů a zajišťuje kontinuitu dodávek, čímž předchází sporům ohledně nákladů na údržbu a vlastnictví nástroje.
Nástroje pro tlakové lití by měly být hodnoceny spíše jako dlouhodobý výrobní majetek než jako jednorázový nákup. Správná investice závisí na plánovaném objemu životního cyklu, složitosti součásti, počtu dutin, slitině odlévání, požadavcích na stroj, době cyklu a očekávané životnosti nástroje.
Jednodutinové nebo modulární nástroje pro břitové destičky mohou řídit počáteční náklady u programů s menším objemem, zatímco matrice s více dutinami mohou ospravedlnit svou vyšší investici díky vyššímu výkonu a nižším jednotkovým nákladům v měřítku. Výběr materiálu je stejně důležitý, protože odlévání hliníku vystavuje nástroje větší tepelné únavě než zinek a může vyžadovat prvotřídní oceli, povlaky, vyměnitelné vložky a plánovanou renovaci.
Před schválením balíčku nástrojů by kupující měli potvrdit zaručenou životnost výstřelu, očekávanou dobu cyklu, jakost oceli, konstrukci chlazení, plán údržby, vlastnická práva a povinnosti výměny. Nejnižší počáteční cena formy nemusí nutně znamenat nejnižší náklady životního cyklu nebo nejspolehlivější výrobu.
Odpověď: Náklady na formy se výrazně liší v závislosti na složitosti, velikosti a materiálu. Jednoduché zinkové formy vyžadují méně investic, zatímco složité, vícedutinové hliníkové formy vyžadující prémiovou ocel a pokročilé chlazení vyžadují značný kapitál. Náklady závisí na době CNC obrábění, surovinách a počtu pohyblivých součástí, jako jsou sklíčka nebo jádra.
A: Průmyslový standard pro hliníkové nástroje je 100 000 až 150 000 výstřelů. Tato relativně krátká životnost je způsobena vysokým bodem tání hliníku a korozivní povahou, která urychluje tepelnou únavu a pájení. Životnost nástroje do značné míry závisí na geometrii součásti, kvalitě oceli a postupech údržby.
Odpověď: Prodloužení životnosti nástroje vyžaduje správné řízení teploty pro řízení cyklů ohřevu a chlazení. Použití prémiové oceli H13, aplikace ošetření uvolňujících napětí v pravidelných intervalech a dodržování přísných protokolů preventivní údržby, včetně každodenního čištění a kontroly, jsou zásadní pro maximalizaci počtu výstřelů.
Odpověď: Vícedutinová forma vyrábí více identických dílů v jednom cyklu, čímž se optimalizuje velkoobjemová výroba. Rodinná forma vyrábí různé díly ve stejném cyklu. Rodinné formy vyžadují složité vyvážení vodicích lišt, aby se zajistilo, že se všechny různé dutiny vyplní současně a rovnoměrně.
Odpověď: Procesy tepelného zpracování, jako je kalení a popouštění, poskytují nástrojové oceli potřebnou houževnatost a tažnost. To zabraňuje praskání formy pod extrémními tlaky a tepelnými šoky, ke kterým dochází během procesu vstřikování, zajišťuje rozměrovou stálost a dlouhou životnost.



