
românesc
Vizualizări: 0 Autor: Editor site Ora publicării: 2026-07-26 Origine: Site


Sculele reprezintă cea mai critică cheltuială de capital din ciclul de viață al producției. Această investiție inițială dictează direct atât riscul financiar inițial, cât și rentabilitatea producției pe termen lung. Echipele de achiziții și inginerie se confruntă în mod constant cu tensiunea dintre minimizarea costurilor inițiale ale matriței și maximizarea randamentului producției. Subproiectarea unui instrument pentru a economisi bani duce adesea la defecțiuni premature, instabilitate dimensională și timpi de nefuncționare costisitoare a producției.
Acest ghid oferă un cadru de evaluare tehnică pentru a alinia specificațiile sculelor cu volumul de producție precis și cerințele ciclului de viață. Vom analiza modul în care numărul de cavități, selecția materialelor și protocoalele de întreținere influențează succesul general al unui proiect. Înțelegând aceste variabile, echipele pot lua decizii informate care echilibrează cheltuielile de capital inițiale cu eficiența costurilor unitare pe termen lung.
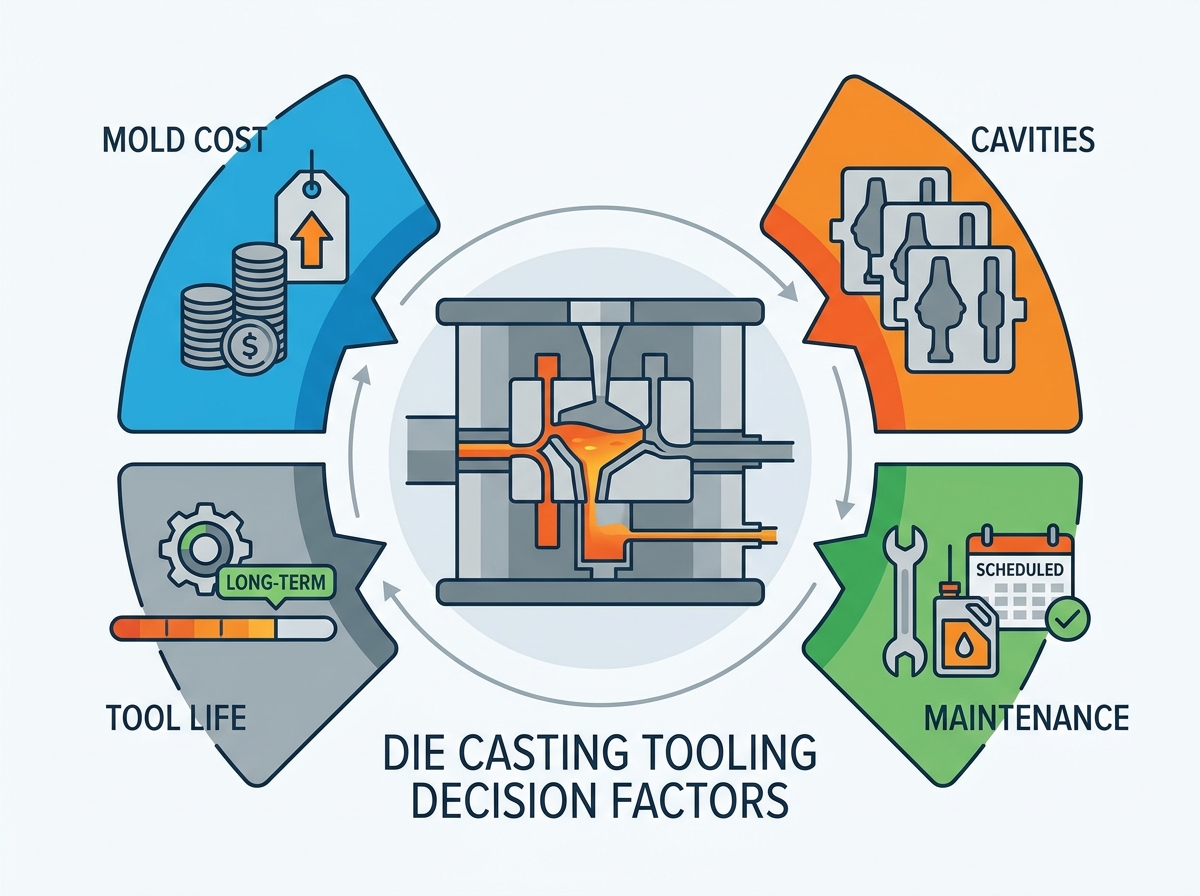
Rentabilitatea investiției instrumentelor este dependentă de volum: costurile inițiale ale matriței trebuie amortizate pe durata totală a producției estimate; sculele mai ieftine duc adesea la costuri pe unitate mai mari din cauza timpilor de ciclu mai lenți și a reparațiilor frecvente.
Optimizarea cavității necesită compromis: Selectarea între matrițe simple, multiple sau familiale implică compromisuri stricte între capitalul inițial, cerințele de tonaj al mașinii și consistența piesă-la-piesă.
Aliajul dictează durata de viață a sculei: longevitatea sculei este puternic constrânsă de materialul de turnare - zincul oferă o durată de viață mare a sculei (de multe ori 1 milion de împușcături), în timp ce punctul de topire ridicat al aluminiului accelerează oboseala termică (de obicei 100k-150k împușcături).
Întreținerea este un imperativ contractual: termenii de întreținere preventivă și de recondiționare la sfârșitul duratei de viață trebuie definiți în mod explicit în acordurile cu furnizorii pentru a proteja uneltele.
Precizia matriței se corelează direct cu eficiența timpului ciclului și cu costul final al piesei. O unealtă bine concepută asigură o acuratețe dimensională consecventă, reducând nevoia de operațiuni de prelucrare secundară. Modelele de porți, profilele de rulare, preaplinurile și ventilația controlează dinamica fluidelor în timpul injectării. Aceste Fundamentele de turnare sub presiune minimizează porozitatea de gaz și contracție, optimizează finisarea suprafeței și reduc ratele de deșeuri. Managementul termic eficient în cadrul instrumentului dictează ratele de răcire, ceea ce are un impact direct asupra duratei de ciclu și a debitului general.
Inserțiile de matriță interschimbabile joacă un rol critic în zonele cu uzură ridicată. Prin utilizarea inserțiilor, producătorii pot înlocui rapid secțiunile deteriorate sau uzate fără a înlocui întreaga bază a matriței. Această strategie maximizează timpul de funcționare al mașinii și reduce semnificativ costurile de înlocuire pe termen lung. Sculele de precizie asigură că fiecare împușcătură produce o piesă viabilă, reducând prețul unitar efectiv pe parcursul producției. Atunci când o matriță este construită cu oțel de calitate superioară și prelucrare precisă, piesele rezultate necesită mai puțină post-procesare, ceea ce eficientizează întregul flux de lucru de producție.
În plus, designul sistemului de deschidere determină modul în care metalul topit intră în cavitate. Poarta slabă duce la turbulențe, captând aerul și provocând porozitate. Designerii experți de instrumente folosesc software de simulare a fluxului pentru a optimiza aceste căi, asigurând flux laminar și piese solide, fără defecte. Acest efort de inginerie inițial are rezultate exponențiale prin reducerea ratelor de deșeuri și prin asigurarea unei calități consecvente pentru mii de fotografii.
Evaluarea unei oferte de scule necesită să privim dincolo de prețul de bază. Stabiliți valori de referință, inclusiv numărul de lovituri garantat, capabilități de toleranță dimensională și timpii de ciclu așteptați. Un furnizor de încredere va oferi specificații detaliate privind tipurile de oțel pentru scule și procesele de tratament termic. Aceste valori formează baza pentru calcularea rentabilității reale a investiției.
Design for Manufacturability (DFM) este esențial pentru reducerea complexității inutile a sculelor înainte de tăierea oțelului. Optimizarea unghiurilor de tiraj, tranzițiile grosimii peretelui și plasarea liniei de despărțire simplifică construcția matriței și îmbunătățește evacuarea pieselor. Colaborarea timpurie cu DFM identifică potențiale defecte de turnare și permite modificări de proiectare care sporesc longevitatea sculei și eficiența producției.
Inginerii trebuie să ia în considerare și sistemul de ejecție. Știfturile ejectorului plasate corect previn deformarea pieselor în timpul demontării. Dacă știfturile sunt prea mici sau prost amplasate, acestea pot străpunge piesa sau pot provoca deformarea. Un proces DFM robust abordează aceste realități mecanice, asigurând că unealta funcționează fără probleme ciclu după ciclu, fără a deteriora componentele turnate.
Mai multe variabile dictează prețul fabricării matrițelor. Dimensiunea generală a matriței și complexitatea liniei de despărțire influențează semnificativ timpul de prelucrare și costurile materialelor. Numărul de diapozitive sau miezuri necesare pentru tăieturi adaugă complexitate mecanică și mărește investiția totală. În plus, calitatea de oțel de scule necesară pentru aliajul specific de turnare conduce la cheltuielile cu materia primă.
Producătorii pot utiliza baze de matriță de sine stătătoare sau sisteme de inserare a matrițelor unități modulare. Sisteme precum bazele Master Unit Die (MUD) oferă o reducere substanțială a costurilor pentru rulajele cu volum mai mic prin standardizarea cadrului exterior. Defalcarea proporțională a costurilor arată de obicei că timpul de prelucrare CNC și EDM reprezintă cea mai mare cheltuială, urmată de materiile prime și timpul de proiectare inginerească.
Abordarea sculelor |
Cerința inițială de capital |
Adecvarea volumului de producție |
Flexibilitate de proiectare |
|---|---|---|---|
Mold Standalone personalizat |
Ridicat |
Volum mare (+100.000 de piese) |
Flexibilitate maximă pentru geometrii complexe și piese mari. |
Sistem de inserare MUD |
Scăzut spre mediu |
Volum scăzut spre mediu |
Limitat de dimensiunile standard ale cadrului; cel mai bun pentru piese mai mici, mai simple. |
Mucegai de familie |
Mediu |
Seturi potrivite |
Necesită echilibrare strictă a alergătorului; risc ridicat dacă o piesă eșuează. |
Echipele de achiziții ignoră adesea cheltuielile ascunse în timpul fazei inițiale de cotare. Eșantionarea inițială, inclusiv testele T1 și T2, implică timp pentru mașină și costuri materiale. Modificările sculelor după eșantionare sunt adesea necesare pentru a forma toleranțe dimensionale. Tratamentele de suprafață specializate sau acoperirile necesare pentru a prelungi durata de viață a sculei se adaugă, de asemenea, la factura finală.
Optarea pentru unelte substandard introduce riscuri semnificative de producție. Mucegaiurile inferioare duc adesea la rate mai mari de deșeuri și la creșterea fulgerului, ceea ce necesită o tăiere secundară intensivă a forței de muncă. Defecțiunea prematură a sculei perturbă lanțurile de aprovizionare și forțează cheltuieli de capital neașteptate pentru matrițe de înlocuire. Investiția în scule de calitate în avans atenuează aceste costuri ascunse și asigură o producție stabilă.
Aprovizionarea matrițelor pe plan intern versus internațional prezintă compromisuri distincte. Sculele offshore oferă adesea costuri inițiale mai mici datorită ratelor reduse de muncă. Cu toate acestea, aceste economii trebuie cântărite cu riscurile legate de protecția proprietății intelectuale, întârzierile de comunicare și logistica de expediere.
Executarea modificărilor de inginerie la uneltele offshore poate fi o provocare și consumatoare de timp. Aprovizionarea internă oferă de obicei cicluri de iterare mai rapide, o comunicare mai ușoară și o aplicare mai puternică a IP. Cumpărătorii trebuie să evalueze implicațiile ciclului de viață complet, luând în considerare potențialele întârzieri și problemele de control al calității atunci când selectează un furnizor de scule.
Definirea tipului de matriță este crucială pentru alinierea capacității de producție cu obiectivele de cost unitar. Formele cu o singură cavitate sunt cele mai potrivite pentru piese complexe, mari sau serii de producție cu volum redus. Ele oferă un design mai simplu de scule și un control mai ușor al procesului. Formele cu mai multe cavități sunt esențiale pentru producția continuă de volum mare, deoarece reduc semnificativ costurile unitare prin producerea mai multor piese pe ciclu.
Formele de familie sunt utile pentru a produce seturi de piese diferite într-o singură fotografie. Cu toate acestea, acestea prezintă riscul de umplere dezechilibrată. Dacă o piesă eșuează verificările de calitate, întreaga fotografie poate fi casată, anulând câștigurile de eficiență. Este necesar un design atent al ghidajului pentru a asigura umplerea simultană a tuturor cavităților dintr-o matriță de familie.
Calcularea pragului de rentabilitate este necesară pentru a justifica costul adăugării de cavități. Un instrument cu mai multe cavități necesită o investiție inițială mai mare, dar oferă un preț mai mic al piesei. Echipele de achiziții trebuie să analizeze volumele de producție proiectate pentru a determina când economiile la costul unitar au compensat cheltuielile crescute cu scule.
Determinați volumul total de producție proiectat pe parcursul ciclului de viață al produsului.
Calculați diferența de cost unitar între un instrument cu o singură cavitate și un instrument cu mai multe cavități.
Împărțiți costul suplimentar de scule al matriței cu mai multe cavități la economiile de costuri unitare pentru a găsi volumul pragului de rentabilitate.
Evaluați disponibilitatea mașinii, deoarece uneltele cu mai multe cavități necesită mașini cu un tonaj mai mare.
Pentru proiectele cu volum redus, costul ridicat al unei matrițe cu mai multe cavități nu poate fi recuperat niciodată. În schimb, utilizarea unei matrițe cu o singură cavitate pentru producția de volum mare are ca rezultat timpi de ciclu excesivi și costuri unitare umflate. Previziunea exactă a volumului este esențială pentru optimizarea numărului de cavități.
Adăugarea de cavități mărește suprafața proiectată a fotografiei. Acest lucru necesită mașini mai mari, cu forțe de blocare mai mari (tonaj) pentru a preveni deschiderea matriței în timpul injectării. Mașinile mai mari impun rate operaționale orare mai mari, care trebuie luate în considerare în analiza costului unitar.
Echilibrarea canalelor este esențială pentru matrițele cu mai multe cavități pentru a asigura umplerea simultană și uniformă a cavității. Echilibrarea necorespunzătoare duce la înghețarea prematură și defecte localizate. Volumul crescut de împușcare necesită, de asemenea, un design eficient al sistemului de răcire pentru a menține timpii de ciclu acceptabili și pentru a preveni degradarea termică a sculei.
Durata de viață a sculei depinde în mare măsură de metalul turnat. Aliajele de zinc, cu punctele lor de topire scăzute, oferă o durată mare de viață a sculei, adesea variind de la 500.000 la peste 1.000.000 de împușcături. Aliajele de magneziu permit în mod obișnuit 200.000 până la 500.000 de injecții înainte de a avea loc o uzură semnificativă.
Aliajele de aluminiu au puncte de topire ridicate și proprietăți corozive, care accelerează oboseala termică. În consecință, sculele din aluminiu durează în general între 100.000 și 150.000 de lovituri. Înțelegerea acestor intervale de numărare a loviturilor bazate pe dovezi este vitală pentru planificarea și bugetarea ciclului de viață atunci când inițiezi a program de turnare sub presiune .
Aliaj de turnare |
Punct de topire (aprox.) |
Durata de viață estimată a sculei (împușcări) |
Mecanism primar de uzură |
|---|---|---|---|
Zinc |
380°C - 390°C |
500.000 - 1.000.000+ |
Uzură mecanică, eroziune minoră |
Magneziu |
595°C - 650°C |
200.000 - 500.000 |
Oboseală termică, oxidare |
Aluminiu |
660°C |
100.000 - 150.000 |
Oboseală termică severă, lipire, eroziune |
Turnarea de aluminiu de mare volum necesită materiale de înaltă calitate, cum ar fi H13, Orvar Supreme, Dievar sau oțeluri specializate maraging. Aceste oțeluri premium oferă o rezistență superioară la oboseala termică și la solicitarea mecanică. Conformitatea cu standardele NADCA (North American Die Casting Association) #207 pentru H13 premium și parametrii de tratament termic este esențială pentru a garanta performanța sculei.
Tratamentul termic adecvat, inclusiv întărirea și revenirea, atinge duritatea și ductilitatea necesare pentru a rezista la fisurare. Tratamentul termic inadecvat compromite integritatea structurală a matriței, ducând la defecțiuni catastrofale la presiuni extreme de injecție. Oțelul trebuie stins suficient de rapid pentru a forma martensită, dar controlat pentru a preveni deformarea.
Degradarea morții are loc prin mai multe realități fizice. Oboseala termică, sau controlul căldurii, se manifestă ca micro-fisurare cauzată de ciclurile rapide de încălzire și răcire. Lipirea are loc atunci când metalul topit se îmbină cu suprafața matriței, necesitând îndepărtarea manuală și deteriorarea finisajului sculei.
Eroziunea este uzura fizică rezultată din injecția cu viteză mare a metalului topit. Zonele cu uzură ridicată, cum ar fi locațiile porților și tranzițiile canalelor, sunt deosebit de susceptibile la eroziune. Înțelegerea acestor mecanisme permite inginerilor să proiecteze instrumente care atenuează uzura și prelungesc durata de viață.
Tratamentele de suprafață post-procesare oferă o rentabilitate puternică a investiției prin prelungirea duratei de viață a împușcăturii. Nitrurarea (gaz sau ion) crește duritatea suprafeței și rezistența la uzură. Acoperirile cu depunere fizică în vapori (PVD), cum ar fi CrN sau AlTiN, atenuează lipirea și oferă o barieră de protecție împotriva eroziunii.
Aceste tratamente avansate reduc frecvența de întreținere și îmbunătățesc eliberarea pieselor. Deși se adaugă la costul inițial al sculelor, prelungirea duratei de viață a sculei și reducerea timpului de nefuncționare justifică adesea investiția pentru serii de producție de mare volum.
Procedurile standard de operare pentru întreținerea de rutină sunt esențiale pentru longevitatea sculei. Curățarea zilnică, aplicarea agenților de eliberare a matrițelor adecvați și inspecția știfturilor de evacuare previn legarea mecanică și deteriorarea suprafeței. Monitorizarea liniilor de răcire pentru acumularea de calcar asigură un management termic consistent.
Optimizarea designului managementului termic, inclusiv canalele de răcire conforme, deflectoarele și barbotoarele, reduce timpul de ciclu și controlează gradienții termici. Întreținerea corespunzătoare a acestor sisteme de răcire previne supraîncălzirea localizată și prelungește durata de viață a matriței.
Recondiționarea sculelor la jumătatea duratei de viață implică reducerea tensiunilor pentru a închide micro-fisurile, sudarea zonelor uzate și re-prelucrarea dimensiunilor critice. Temperaturile predictive pentru ameliorarea stresului, programate la intervale de împușcare desemnate (de exemplu, la fiecare 25.000 până la 50.000 de lovituri pentru aluminiu), întârzie în mod semnificativ apariția verificărilor severe de căldură.
Există limite pentru reparații. Când o unealtă prezintă fisuri extinse sau instabilitate dimensională care nu poate fi corectată prin sudare și prelucrare, este considerată moartă. În acest moment, este necesară o înlocuire completă sau instalarea de noi inserții.
Structurarea contractelor cu partenerii de turnare necesită definiții clare ale proprietății și răspunderii. Acordurile trebuie să specifice cine deține datele CAD și instrumentul fizic. Responsabilitatea financiară pentru întreținerea de rutină versus înlocuirea la sfârșitul vieții trebuie să fie detaliată în mod explicit.
Contractele ar trebui, de asemenea, să sublinieze modul în care sunt gestionate transferurile de scule dacă relația cu furnizorul se încheie. Documentația clară protejează instrumentul și asigură continuitatea aprovizionării, prevenind disputele legate de costurile de întreținere și de proprietatea sculelor.
Sculele de turnare sub presiune ar trebui evaluate ca un activ de producție pe termen lung, mai degrabă decât o achiziție unică. Investiția corectă depinde de volumul ciclului de viață proiectat, complexitatea piesei, numărul de cavități, aliajul de turnare, cerințele mașinii, timpul ciclului și durata de viață estimată a sculei.
Sculele cu o singură cavitate sau cu inserții modulare pot controla costurile inițiale pentru programele cu volum mai mic, în timp ce matrițele cu mai multe cavități pot justifica investiția lor mai mare prin producție mai mare și costuri unitare mai mici la scară. Selectarea materialului este la fel de importantă, deoarece turnarea de aluminiu expune sculele la o oboseală termică mai mare decât zincul și poate necesita oțeluri premium, acoperiri, inserții înlocuibile și recondiționări programate.
Înainte de a aproba un pachet de scule, cumpărătorii ar trebui să confirme durata de viață garantată a împușcăturii, timpul ciclului estimat, calitatea oțelului, designul de răcire, planul de întreținere, drepturile de proprietate și responsabilitățile de înlocuire. Cel mai mic preț inițial al matriței nu oferă neapărat cel mai mic cost al ciclului de viață sau cea mai fiabilă producție.
R: Costurile matriței variază semnificativ în funcție de complexitate, dimensiune și material. Formele simple din zinc necesită mai puține investiții, în timp ce matrițele complexe din aluminiu cu mai multe cavități care necesită oțel premium și răcire avansată necesită capital substanțial. Costul este determinat de timpul de prelucrare CNC, de materiile prime și de numărul de componente în mișcare, cum ar fi glisiere sau miezuri.
R: Standardul industrial pentru sculele din aluminiu este de la 100.000 la 150.000 de fotografii. Această durată de viață relativ scurtă se datorează punctului de topire ridicat al aluminiului și naturii corozive, care accelerează oboseala termică și lipirea. Durata de viață a sculei depinde în mare măsură de geometria pieselor, calitatea oțelului și practicile de întreținere.
R: Prelungirea duratei de viață a sculei necesită un management termic adecvat pentru a controla ciclurile de încălzire și răcire. Utilizarea oțelului premium H13, aplicarea tratamentelor de eliberare a stresului la intervale regulate și respectarea protocoalelor stricte de întreținere preventivă, inclusiv curățarea și inspecția zilnică, sunt esențiale pentru maximizarea numărului de împușcături.
R: O matriță cu mai multe cavități produce mai multe piese identice într-un singur ciclu, optimizând producția de volum mare. O matriță de familie produce piese diferite în același ciclu. Formele de familie necesită o echilibrare complexă a canalelor pentru a asigura ca toate cavitățile diferite să se umple simultan și uniform.
R: Procesele de tratament termic, cum ar fi călirea și revenirea, asigură oțelului pentru scule duritatea și ductilitatea necesare. Acest lucru previne crăparea matriței sub presiunile extreme și șocurile termice experimentate în timpul procesului de injecție, asigurând stabilitate dimensională și longevitate.



