
Сербия
Прегледи: 0 Аутор: Уредник сајта Време објаве: 26.07.2026 Порекло: Сајт


Алат представља најкритичнији капитални издатак у животном циклусу производње. Ова почетна инвестиција директно диктира и почетни финансијски ризик и дугорочну профитабилност производње. Тимови за набавку и инжењеринг стално се суочавају са тензијом између минимизирања почетних трошкова калупа и максимизирања приноса производње. Недовољно пројектовање алата за уштеду новца често доводи до прераног квара, нестабилности димензија и скупог застоја у производњи.
Овај водич пружа оквир техничке евалуације за усклађивање спецификација алата са прецизним обимом производње и захтевима животног циклуса. Анализираћемо како број шупљина, избор материјала и протоколи одржавања утичу на укупан успех пројекта. Разумевањем ових варијабли, тимови могу донети информисане одлуке које балансирају унапред капиталне трошкове са дугорочном јединичном ефикасношћу.
Повраћај улагања алата зависи од количине: Унапред трошкови калупа морају се амортизовати током укупног очекиваног циклуса производње; јефтинији алат често резултира већим трошковима по јединици због споријег времена циклуса и честих поправки.
Оптимизација шупљине захтева компромис: Избор између појединачних, вишеструких или породичних калупа укључује строге компромисе између почетног капитала, захтева за тонажом машине и конзистентности од дела до дела.
Легура диктира век трајања алата: Дуготрајност алата је у великој мери ограничена материјалом за ливење—цинк даје дуг век алата (често 1М+ удараца), док висока тачка топљења алуминијума убрзава термички замор (обично 100к–150к удараца).
Одржавање је уговорни императив: Услови превентивног одржавања и реновирања на крају животног века морају бити експлицитно дефинисани у уговорима са добављачима како би се заштитило средство алата.
Прецизност калупа у директној је корелацији са ефикасношћу времена циклуса и коначном ценом дела. Добро конструисан алат обезбеђује доследну тачност димензија, смањујући потребу за секундарним операцијама обраде. Затварачи, профили вођица, преливи и дизајни вентилације контролишу динамику флуида током убризгавања. Ове Основе ливења под притиском минимизирају порозност гаса и скупљања, оптимизују завршну обраду површине и смањују стопу отпада. Ефикасно управљање топлотом унутар алата диктира стопе хлађења, што директно утиче на време циклуса и укупну пропусност.
Заменљиви уметци за матрице играју кључну улогу у областима високог хабања. Коришћењем уметака, произвођачи могу брзо заменити оштећене или истрошене делове без замене целе основе калупа. Ова стратегија максимизира рад машине и значајно смањује дугорочне трошкове замене. Прецизни алати осигуравају да сваки снимак производи одржив део, смањујући ефективну јединичну цену током производног циклуса. Када је калуп направљен од челика високог квалитета и прецизног обраде, резултујући делови захтевају мање накнадне обраде, што поједностављује цео производни процес.
Штавише, дизајн система затварача одређује како растопљени метал улази у шупљину. Лоше затварање доводи до турбуленције, задржавања ваздуха и изазивања порозности. Стручни дизајнери алата користе софтвер за симулацију протока да оптимизују ове путеве, обезбеђујући ламинарни проток и чврсте делове без кварова. Овај претходни инжењерски напор се експоненцијално исплати смањењем стопе отпада и обезбеђивањем доследног квалитета на хиљадама снимака.
Процена понуде алата захтева гледање даље од крајње цене. Успоставите основне метрике, укључујући гарантовани број хитаца, могућности толеранције димензија и очекивана времена циклуса. Поуздан добављач ће обезбедити детаљне спецификације у вези са врстама алатног челика и процесима термичке обраде. Ови показатељи чине основу за израчунавање стварног поврата улагања.
Дизајн за могућност производње (ДФМ) је од суштинског значаја за смањење непотребне сложености алата пре сечења челика. Оптимизација углова промаја, прелаза дебљине зида и постављања линија раздвајања поједностављује конструкцију калупа и побољшава избацивање делова. Рана ДФМ сарадња идентификује потенцијалне дефекте ливења и омогућава модификације дизајна које повећавају дуговечност алата и ефикасност производње.
Инжењери такође морају узети у обзир систем избацивања. Правилно постављене игле за избацивање спречавају изобличење делова током уклањања. Ако су иглице премале или лоше лоциране, могу пробити део или изазвати савијање. Робусни ДФМ процес се бави овим механичким реалностима, осигуравајући да алат ради глатко циклус за циклусом без оштећења ливених компоненти.
Неколико варијабли диктира цену израде калупа. Укупна величина калупа и сложеност линије раздвајања значајно утичу на време обраде и трошкове материјала. Број клизача или језгара потребних за подрезивање додаје механичку сложеност и повећава укупну инвестицију. Штавише, врста алатног челика потребна за одређену легуру за ливење утиче на трошкове сировина.
Произвођачи могу да користе прилагођене самосталне базе калупа или системе за уметање модуларних јединица. Системи као што су базе Мастер Унит Дие (МУД) нуде значајно смањење трошкова за мање серије стандардизацијом спољашњег оквира. Пропорционалне анализе трошкова обично откривају да ЦНЦ обрада и ЕДМ време представљају највећи трошак, а затим следе сировине и време инжењерског дизајна.
Приступ алатима |
Почетни капитални захтев |
Погодност обима производње |
Флексибилност дизајна |
|---|---|---|---|
Прилагођени самостални калуп |
Високо |
Велики обим (100к+ делова) |
Максимална флексибилност за сложене геометрије и велике делове. |
МУД Инсерт Систем |
Ниско до средње |
Мала до средња јачина звука |
Ограничено стандардним величинама оквира; најбоље за мање, једноставније делове. |
Породични калуп |
Средње |
Матцхед Сетс |
Захтева строго балансирање тркача; висок ризик ако један део поквари. |
Тимови за набавку често занемарују скривене трошкове током почетне фазе понуде. Почетно узорковање, укључујући Т1 и Т2 испитивања, подразумева време машине и материјалне трошкове. Модификације алата након узорковања су често неопходне да би се одредиле толеранције димензија. Специјализовани површински третмани или премази потребни за продужење века алата такође доприносе коначном рачуну.
Одабир нестандардног алата уводи значајне ризике у производњи. Инфериорни калупи често резултирају већим стопама отпада и повећаним бљеском, што захтева секундарно обрезивање које захтева напоран рад. Превремени квар алата ремети ланце снабдевања и доводи до неочекиваних капиталних издатака за замену калупа. Улагање у квалитетан алат унапред ублажава ове скривене трошкове и обезбеђује стабилну производњу.
Набавка калупа на домаћем и међународном тржишту представља различите компромисе. Оффсхоре алати често обезбеђују ниже трошкове унапред због смањених стопа рада. Међутим, ове уштеде се морају одмерити у односу на ризике који се односе на заштиту интелектуалне својине, кашњења у комуникацији и логистику транспорта.
Извођење инжењерских промена на оффсхоре алатима може бити изазовно и дуготрајно. Домаћи извори обично нуде брже циклусе понављања, лакшу комуникацију и јаче спровођење ИП-а. Купци морају да процене импликације комплетног животног циклуса, узимајући у обзир потенцијална кашњења и проблеме контроле квалитета када бирају добављача алата.
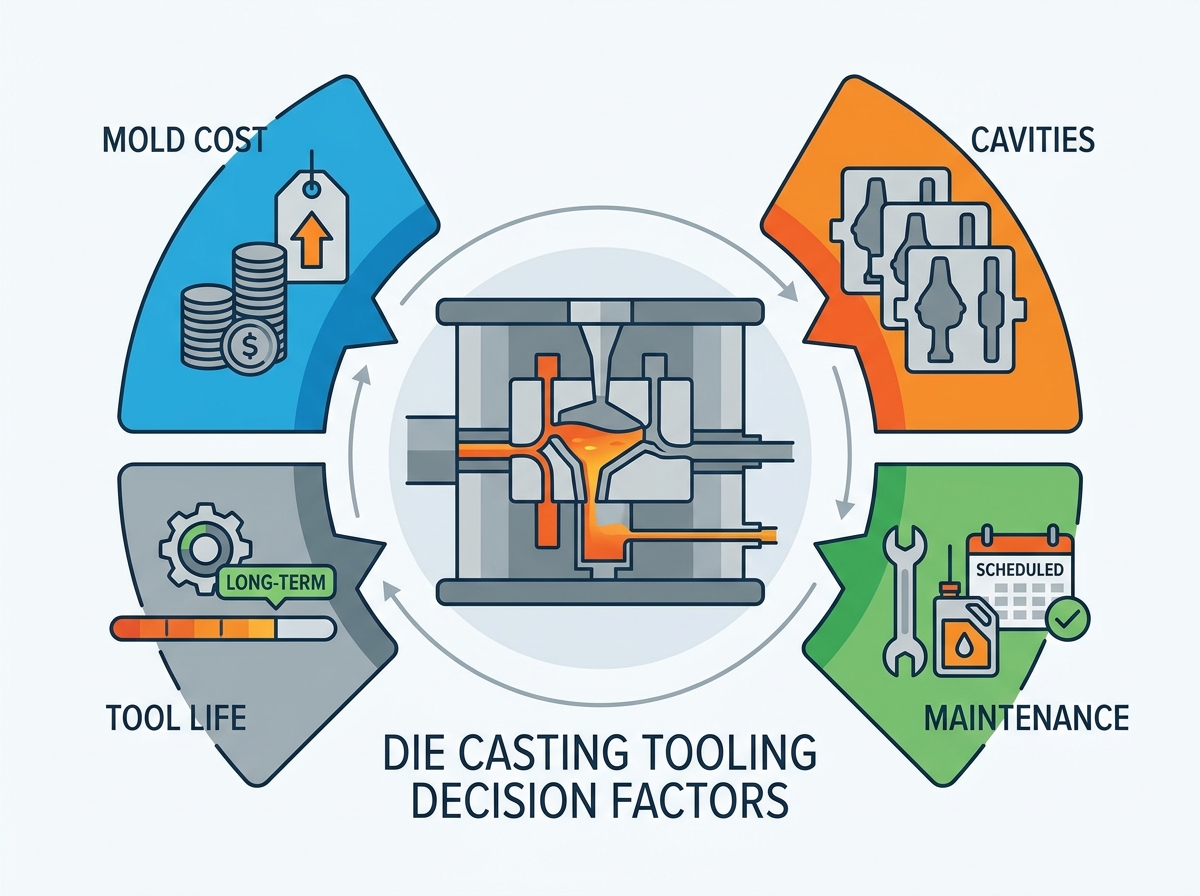
Дефинисање типа калупа је кључно за усклађивање производног капацитета са циљевима јединичних трошкова. Калупи са једним шупљином су најпогоднији за сложене, велике делове или производне серије мале количине. Они нуде једноставнији дизајн алата и лакшу контролу процеса. Калупи са више шупљина су неопходни за континуалну производњу великог обима, јер значајно смањују јединичне трошкове производњом више делова по циклусу.
Породични калупи су корисни за производњу усклађених комплета различитих делова у оквиру једног снимка. Међутим, они носе ризик од неуравнотеженог пуњења. Ако један део не прође проверу квалитета, цео снимак може бити одбачен, негирајући повећање ефикасности. Потребан је пажљив дизајн клизача да би се обезбедило истовремено пуњење свих шупљина у породичном калупу.
Израчунавање тачке рентабилности је неопходно да би се оправдали трошкови додавања шупљина. Алат са више шупљина захтева веће почетне инвестиције, али даје нижу цену по комаду. Тимови за набавку морају анализирати пројектовани обим производње како би утврдили када уштеде у јединичним трошковима компензују повећану потрошњу алата.
Одредите укупан пројектовани обим производње током животног циклуса производа.
Израчунајте разлику у јединичној цени између алата са једним и више шупљина.
Подијелите додатни трошак алата за калуп са више шупљина са уштедом трошкова по јединици да бисте пронашли запремину рентабилности.
Процените доступност машине, јер алати са више шупљина захтевају машине веће тонаже.
За пројекте мале количине, висока цена калупа са више шупљина можда никада неће бити надокнађена. Супротно томе, коришћење калупа са једном шупљином за производњу великог обима резултира прекомерним трајањем циклуса и надуваним јединичним трошковима. Прецизно предвиђање запремине је кључно за оптимизацију броја шупљина.
Додавање шупљина повећава пројектовану површину ударца. Ово захтева веће машине са већим силама закључавања (тонажом) како би се спречило отварање калупа током убризгавања. Веће машине имају веће сатнице рада, које се морају узети у обзир у анализи јединичних трошкова.
Балансирање клизача је од суштинског значаја за калупе са више шупљина како би се обезбедило истовремено и уједначено пуњење шупљина. Неправилно балансирање доводи до прераног замрзавања и локализованих дефеката. Повећана запремина ударца такође захтева ефикасан дизајн система хлађења како би се одржало прихватљиво време циклуса и спречило термичко пропадање алата.
Век трајања алата у великој мери зависи од метала који се лива. Легуре цинка, са својим ниским тачкама топљења, дају дуг животни век алата, често у распону од 500.000 до преко 1.000.000 удараца. Легуре магнезијума обично дозвољавају 200.000 до 500.000 удараца пре него што дође до значајног хабања.
Легуре алуминијума поседују високе тачке топљења и корозивна својства, што убрзава термички замор. Сходно томе, алуминијумски алати углавном трају између 100.000 и 150.000 удараца. Разумевање ових опсега броја хитаца заснованих на доказима је од виталног значаја за планирање животног циклуса и буџетирање када се започне програм ливења под притиском .
Цастинг Аллои |
Тачка топљења (приближно) |
Очекивани животни век алата (погоци) |
Механизам примарног хабања |
|---|---|---|---|
Цинк |
380°Ц - 390°Ц |
500.000 - 1.000.000+ |
Механичко хабање, мања ерозија |
Магнезијум |
595°Ц - 650°Ц |
200.000 - 500.000 |
Термички замор, оксидација |
Алуминијум |
660°Ц |
100.000 - 150.000 |
Тешки термички замор, лемљење, ерозија |
За ливење алуминијума велике запремине су неопходни материјали високог квалитета као што су Х13, Орвар Супреме, Диевар или специјализовани маринг челици. Ови врхунски челици нуде врхунску отпорност на термички замор и механичка напрезања. Усклађеност са НАДЦА (Нортх Америцан Дие Цастинг Ассоциатион) #207 стандардима за премиум Х13 и параметре термичке обраде је од суштинског значаја за гарантовање перформанси алата.
Правилном топлотном обрадом, укључујући очвршћавање и каљење, постиже се неопходна жилавост и дуктилност да се одупре пуцању. Неадекватна топлотна обрада угрожава структурни интегритет матрице, што доводи до катастрофалног отказа под екстремним притисцима убризгавања. Челик мора бити каљен довољно брзо да се формира мартензит, али контролисани како би се спречило изобличење.
Деградација се дешава кроз неколико физичких реалности. Термички замор, или провера топлоте, манифестује се као микро-пукотине изазване брзим циклусима загревања и хлађења. Лемљење се дешава када се растопљени метал споји са површином матрице, што захтева ручно уклањање и оштети завршну обраду алата.
Ерозија је физичко хабање које настаје услед убризгавања растопљеног метала велике брзине. Подручја са високим степеном хабања, као што су локације капија и прелази клизника, посебно су подложна ерозији. Разумевање ових механизама омогућава инжењерима да дизајнирају алате који ублажавају хабање и продужавају радни век.
Површински третмани накнадном обрадом нуде снажан поврат улагања продужавајући животни век сачме. Нитрирање (гас или јон) повећава површинску тврдоћу и отпорност на хабање. Превлаке за физичко таложење паром (ПВД), као што су ЦрН или АлТиН, ублажавају лемљење и пружају заштитну баријеру против ерозије.
Ови напредни третмани смањују учесталост одржавања и побољшавају ослобађање делова. Иако повећавају почетни трошак алата, продужење века трајања алата и смањење времена застоја често оправдавају инвестицију за велике серије производње.
Стандардне оперативне процедуре за рутинско одржавање су критичне за дуговечност алата. Свакодневно чишћење, примена одговарајућих средстава за отпуштање матрице и преглед клинова за избацивање спречавају механичко везивање и оштећење површине. Надгледање расхладних линија за накупљање каменца обезбеђује доследно управљање топлотом.
Оптимизација дизајна управљања топлотом, укључујући конформне канале за хлађење, преграде и мехуриће, смањује време циклуса и контролише термичке градијенте. Правилно одржавање ових система за хлађење спречава локализовано прегревање и продужава век трајања матрице.
Реновирање алата средњег века укључује ослобађање од напрезања за затварање микро-пукотина, заваривање истрошених подручја и поновну машинску обраду критичних димензија. Предиктивни темпераменти за ослобађање од стреса, заказани у одређеним интервалима пуцања (нпр. сваких 25.000 до 50.000 удараца за алуминијум), значајно одлажу почетак озбиљне провере топлоте.
Постоје ограничења за поправку. Када алат показује велике пукотине или нестабилност димензија које се не могу исправити заваривањем и машинском обрадом, сматра се мртвим. У овом тренутку је потребна потпуна замена или уградња нових уметака.
Структурирање уговора са кастинг партнерима захтева јасне дефиниције власништва и одговорности. Уговори морају да прецизирају ко поседује ЦАД податке и физички алат. Финансијска одговорност за рутинско одржавање у односу на замену на крају радног века мора бити експлицитно детаљно наведена.
Уговори такође треба да прецизирају како се поступа са трансферима алата ако се однос са добављачем заврши. Јасна документација штити средства алата и обезбеђује континуитет снабдевања, спречавајући спорове око трошкова одржавања и власништва алата.
Алат за ливење под притиском треба оценити као дугорочну производну имовину, а не као једнократну куповину. Исправна инвестиција зависи од пројектоване запремине животног циклуса, сложености делова, броја шупљина, легуре за ливење, захтева машине, времена циклуса и очекиваног века трајања алата.
Алат са једним шупљином или модуларним уметцима може контролисати почетне трошкове за програме мањег обима, док матрице са више шупљина могу оправдати своје веће инвестиције кроз већу излазну снагу и ниже јединичне трошкове на скали. Одабир материјала је подједнако важан, јер ливење алуминијума излаже алате већем термичком замору од цинка и може захтевати врхунске челике, премазе, заменљиве уметке и планирану обнову.
Пре него што одобре пакет алата, купци треба да потврде гарантовани век трајања сачме, очекивано време циклуса, квалитет челика, дизајн хлађења, план одржавања, власничка права и обавезе замене. Најнижа почетна цена калупа не мора нужно да обезбеди најниже трошкове животног циклуса или најпоузданију производњу.
О: Трошкови калупа значајно варирају у зависности од сложености, величине и материјала. Једноставни калупи од цинка захтевају мање улагања, док сложени алуминијумски калупи са више шупљина који захтевају врхунски челик и напредно хлађење захтевају значајан капитал. Цена зависи од времена ЦНЦ обраде, сировина и броја покретних компоненти као што су клизачи или језгра.
О: Индустријски стандард за алуминијумске алате је 100.000 до 150.000 снимака. Овај релативно кратак животни век је последица високе тачке топљења алуминијума и корозивне природе, што убрзава термички замор и лемљење. Век трајања алата у великој мери зависи од геометрије дела, квалитета челика и праксе одржавања.
О: Продужење века трајања алата захтева правилно управљање топлотом за контролу циклуса грејања и хлађења. Коришћење врхунског челика Х13, примена третмана за ублажавање стреса у редовним интервалима и придржавање строгих протокола превентивног одржавања, укључујући свакодневно чишћење и инспекцију, су од суштинског значаја за максимизирање броја хитаца.
О: Калуп са више шупљина производи више идентичних делова у једном циклусу, оптимизујући производњу великог обима. Породични калуп производи различите делове у истом циклусу. Породични калупи захтевају сложено балансирање клизача како би се осигурало да се све различите шупљине попуне истовремено и уједначено.
О: Процеси топлотне обраде, као што су каљење и каљење, обезбеђују алатном челику неопходну жилавост и дуктилност. Ово спречава пуцање калупа под екстремним притисцима и топлотним ударима током процеса убризгавања, обезбеђујући стабилност димензија и дуговечност.



