
lietuvių
Peržiūros: 0 Autorius: Svetainės redaktorius Paskelbimo laikas: 2026-07-26 Kilmė: Svetainė


Įrankiai yra vienintelės svarbiausios kapitalo išlaidos gamybos gyvavimo cikle. Ši išankstinė investicija tiesiogiai lemia tiek pradinę finansinę riziką, tiek ilgalaikį gamybos pelningumą. Pirkimų ir inžinierių komandos nuolat susiduria su įtampa tarp pradinių pelėsių sąnaudų mažinimo ir gamybos derliaus padidinimo. Nepakankamas įrankio sutaupymas, siekiant sutaupyti pinigų, dažnai sukelia ankstyvą gedimą, matmenų nestabilumą ir brangias gamybos prastovas.
Šiame vadove pateikiama techninio vertinimo sistema, skirta suderinti įrankių specifikacijas su tiksliais gamybos apimties ir gyvavimo ciklo reikalavimais. Išanalizuosime, kaip ertmių skaičius, medžiagų parinkimas ir priežiūros protokolai įtakoja bendrą projekto sėkmę. Suprasdamos šiuos kintamuosius, komandos gali priimti pagrįstus sprendimus, kurie subalansuoja išankstines kapitalo išlaidas ir ilgalaikį vieneto sąnaudų efektyvumą.
Įrankių IG priklauso nuo apimties: išankstinės formos išlaidos turi būti amortizuojamos per visą numatomą gamybos ciklą; pigesni įrankiai dažnai padidina vieneto sąnaudas dėl lėtesnės ciklo trukmės ir dažno remonto.
Ertmės optimizavimas reikalauja kompromiso: renkantis vieną, daugialypį ar šeimyninį liejimą, reikia griežtai pakeisti pradinį kapitalą, mašinos tonažo reikalavimus ir dalių suderinamumą.
Lydinys lemia įrankio tarnavimo laiką: įrankio ilgaamžiškumą labai riboja liejimo medžiaga – cinkas užtikrina ilgą įrankio tarnavimo laiką (dažnai daugiau nei 1 mln.), o aukšta aliuminio lydymosi temperatūra pagreitina terminį nuovargį (paprastai 100–150 tūkst. kadrų).
Priežiūra yra sutartimi būtina sąlyga: prevencinės priežiūros ir eksploatavimo pabaigos atnaujinimo sąlygos turi būti aiškiai apibrėžtos tiekėjo sutartyse, siekiant apsaugoti įrankių turtą.
Formos tikslumas tiesiogiai koreliuoja su ciklo trukmės efektyvumu ir galutinės dalies kaina. Gerai suprojektuotas įrankis užtikrina nuoseklų matmenų tikslumą ir sumažina antrinių apdirbimo operacijų poreikį. Užtvarai, bėgių profiliai, perpildymo ir ventiliacijos konstrukcijos kontroliuoja skysčio dinamiką įpurškimo metu. Šios Liejimo pagrindai sumažina dujų ir susitraukimo poringumą, optimizuoja paviršiaus apdailą ir sumažina laužo kiekį. Veiksmingas šilumos valdymas įrankyje diktuoja aušinimo greitį, o tai tiesiogiai veikia ciklo laiką ir bendrą pralaidumą.
Keičiami štampavimo įdėklai atlieka labai svarbų vaidmenį didelio susidėvėjimo vietose. Naudodami įdėklus, gamintojai gali greitai pakeisti pažeistas ar susidėvėjusias dalis, nepakeisdami viso formos pagrindo. Ši strategija maksimaliai padidina mašinos veikimo laiką ir žymiai sumažina ilgalaikes pakeitimo išlaidas. Tikslūs įrankiai užtikrina, kad kiekvienas šūvis pagamintų gyvybingą dalį, sumažinant efektyvią vieneto kainą per gamybos laikotarpį. Kai forma pagaminta iš aukštos kokybės plieno ir tiksliai apdirbama, gautoms dalims reikia mažiau papildomo apdorojimo, o tai supaprastina visą gamybos eigą.
Be to, užtvarų sistemos konstrukcija lemia, kaip išlydytas metalas patenka į ertmę. Prastas užtvaras sukelia turbulenciją, sulaiko orą ir sukelia poringumą. Patyrę įrankių dizaineriai naudoja srauto modeliavimo programinę įrangą, kad optimizuotų šiuos kelius, užtikrindami laminarinį srautą ir tvirtas, be defektų dalis. Šios išankstinės inžinerinės pastangos atsiperka, nes sumažėja atliekų kiekis ir užtikrinama pastovi tūkstančių kadrų kokybė.
Norint įvertinti įrankių pasiūlymą, reikia žiūrėti ne tik į apatinę kainą. Nustatykite bazinę metriką, įskaitant garantuotą šūvių skaičių, matmenų tolerancijos galimybes ir numatomą ciklo laiką. Patikimas tiekėjas pateiks išsamias įrankių plieno rūšių ir terminio apdorojimo procesų specifikacijas. Šie rodikliai sudaro pagrindą skaičiuojant tikrąją investicijų grąžą.
Dizainas tinkamas gaminti (DFM) yra būtinas norint sumažinti nereikalingą įrankių sudėtingumą prieš pjaustant plieną. Optimizuojant grimzlės kampus, sienelės storio perėjimus ir atskyrimo linijos išdėstymą, supaprastinama pelėsių konstrukcija ir pagerinamas dalių išmetimas. Ankstyvas DFM bendradarbiavimas nustato galimus liejimo defektus ir leidžia atlikti konstrukcijos pakeitimus, kurie padidina įrankio ilgaamžiškumą ir gamybos efektyvumą.
Inžinieriai taip pat turi atsižvelgti į išmetimo sistemą. Tinkamai išdėstyti išstūmimo kaiščiai neleidžia detalėms iškraipyti pašalinimo metu. Jei kaiščiai yra per maži arba prastai išdėstyti, jie gali prasiskverbti pro dalį arba deformuotis. Tvirtas DFM procesas atitinka šias mechanines realijas, užtikrindamas, kad įrankis veiktų sklandžiai ciklas po ciklo, nepažeidžiant lietinių komponentų.
Keletas kintamųjų diktuoja štampo gamybos kainą. Bendras štampo dydis ir atskyrimo linijos sudėtingumas daro didelę įtaką apdirbimo laikui ir medžiagų sąnaudoms. Slankų ar šerdžių skaičius, reikalingas įpjovimams, padidina mechaninį sudėtingumą ir padidina bendras investicijas. Be to, įrankinio plieno rūšis, reikalinga konkrečiam liejimo lydiniui, lemia žaliavų sąnaudas.
Gamintojai gali naudoti pasirinktinius atskirus formų pagrindus arba modulines įdėklų sistemas. Tokios sistemos, kaip „Master Unit Die“ (MUD) bazės, leidžia žymiai sumažinti mažesnio tūrio važiavimo sąnaudas standartizuojant išorinį rėmą. Proporcingas sąnaudų suskirstymas paprastai rodo, kad CNC apdirbimas ir EDM laikas sudaro didžiausias išlaidas, o po to seka žaliavų ir inžinerinio projektavimo laikas.
Įrankių metodas |
Pradinis kapitalo reikalavimas |
Gamybos apimties tinkamumas |
Dizaino lankstumas |
|---|---|---|---|
Individuali atskira forma |
Aukštas |
Didelė apimtis (daugiau nei 100 tūkst. dalių) |
Maksimalus lankstumas sudėtingoms geometrijoms ir didelėms dalims. |
MUD įterpimo sistema |
Žemas iki vidutinis |
Nuo mažo iki vidutinio garsumo |
Apribotas standartinių rėmo dydžių; geriausiai tinka mažesnėms, paprastesnėms dalims. |
Šeimos pelėsiai |
Vidutinis |
Suderinti rinkiniai |
Reikalingas griežtas bėgiko balansavimas; didelė rizika, jei viena dalis sugenda. |
Pirkimo komandos dažnai nepastebi paslėptų išlaidų pradiniame pasiūlymo etape. Pradinis mėginių ėmimas, įskaitant T1 ir T2 bandymus, reikalauja mašinos laiko ir medžiagų sąnaudų. Įrankį dažnai reikia modifikuoti po mėginių ėmimo, norint nustatyti leistinus matmenų nuokrypius. Specializuotas paviršiaus apdorojimas arba dangos, reikalingos pailginti įrankio tarnavimo laiką, taip pat papildo galutinę sąskaitą.
Pasirinkus nekokybiškus įrankius, kyla didelė gamybos rizika. Dėl prastesnių formų dažnai padidėja laužo kiekis ir padidėja blyksniai, todėl reikia daug darbo jėgos antrinio apipjaustymo. Ankstyvas įrankio gedimas sutrikdo tiekimo grandines ir verčia netikėtas kapitalo išlaidas pakeisti liejimo formas. Investavimas į kokybiškus įrankius sumažina šias paslėptas išlaidas ir užtikrina stabilią gamybą.
Liejimo formų tiekimas šalies viduje ir tarptautiniu mastu siūlo skirtingus kompromisus. Įrankiai jūroje dažnai suteikia mažesnes išankstines išlaidas dėl sumažėjusių darbo normų. Tačiau šias sutaupytas lėšas reikia palyginti su rizika, susijusia su intelektinės nuosavybės apsauga, ryšio vėlavimais ir siuntimo logistika.
Inžinerinių pakeitimų vykdymas atviroje jūroje naudojamuose įrankiuose gali būti sudėtingas ir atima daug laiko. Vidinis tiekimas paprastai siūlo greitesnius iteracijos ciklus, lengvesnį ryšį ir stipresnį IP vykdymą. Pirkėjai, rinkdamiesi įrankių tiekėją, turi įvertinti viso gyvavimo ciklo poveikį, atsižvelgti į galimus vėlavimus ir kokybės kontrolės problemas.
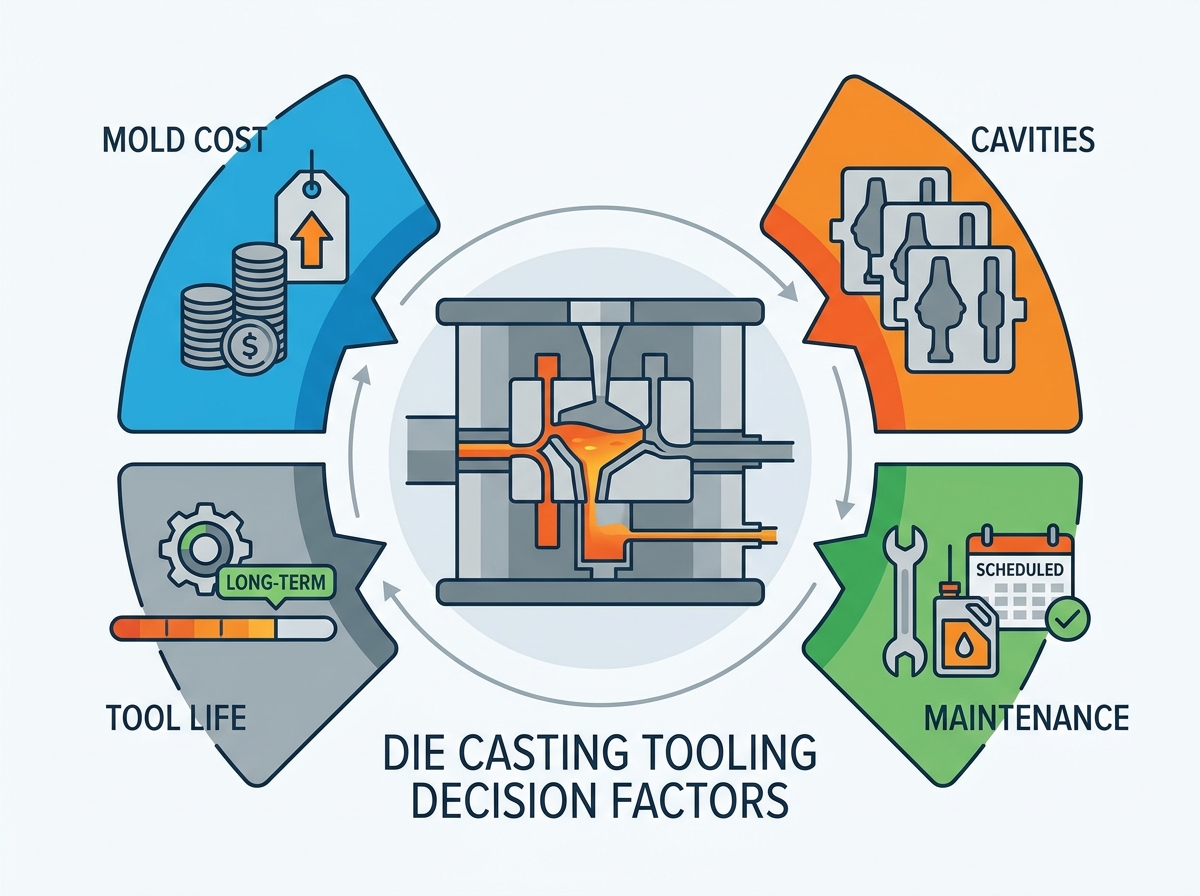
Formos tipo nustatymas yra labai svarbus norint suderinti gamybos pajėgumus su vieneto sąnaudų tikslais. Vienos ertmės formos geriausiai tinka sudėtingoms, didelėms dalims arba mažos apimties gamybai. Jie siūlo paprastesnį įrankių dizainą ir lengvesnį proceso valdymą. Kelių ertmių formos yra būtinos didelės apimties nepertraukiamai gamybai, nes gaminant kelias dalis per ciklą jos žymiai sumažina vieneto sąnaudas.
Šeimos formos yra naudingos gaminant suderintus skirtingų dalių rinkinius vienu šūviu. Tačiau jie kelia nesubalansuoto užpildymo riziką. Jei viena dalis neatitinka kokybės patikrinimų, visas šūvis gali būti pašalintas, o tai paneigs efektyvumo padidėjimą. Norint užtikrinti, kad visos šeimos formos ertmės būtų užpildytos vienu metu, reikia kruopštaus bėgių dizaino.
Norint pagrįsti ertmių pridėjimo išlaidas, būtina apskaičiuoti lūžio tašką. Kelių ertmių įrankis reikalauja didesnių pradinių investicijų, bet duoda mažesnę gabalo kainą. Pirkimo komandos turi išanalizuoti numatomas gamybos apimtis, kad nustatytų, kada vieneto sąnaudų sutaupymas kompensuoja padidėjusias įrankių išlaidas.
Nustatykite bendrą numatomą gamybos apimtį per produkto gyvavimo ciklą.
Apskaičiuokite vieneto kainos skirtumą tarp vienos ertmės ir kelių ertmių įrankio.
Padalinkite papildomas kelių ertmių formos įrankių sąnaudas iš sutaupytų vieneto sąnaudų, kad surastumėte lūžio tūrį.
Įvertinkite mašinos prieinamumą, nes kelių ertmių įrankiams reikia didesnio tonažo mašinų.
Mažos apimties projektams didelės kelių ertmių formos sąnaudos niekada negali būti susigrąžintos. Ir atvirkščiai, naudojant vienos ertmės formą didelės apimties gamybai, pailgėja ciklo trukmė ir padidėja vieneto sąnaudos. Tikslus tūrio prognozavimas yra labai svarbus optimizuojant ertmių skaičių.
Pridėjus ertmių, padidėja projektuojamas kadro paviršiaus plotas. Tam reikalingos didesnės mašinos, turinčios didesnę fiksavimo jėgą (tonažą), kad įpurškimo metu forma neatsidarytų. Didesnėms mašinoms taikomas didesnis valandinis darbo tarifas, kuris turi būti įtrauktas į vieneto sąnaudų analizę.
Bėgių balansavimas yra būtinas kelių ertmių formoms, kad būtų užtikrintas vienalaikis ir vienodas ertmės užpildymas. Netinkamas balansavimas sukelia priešlaikinį užšalimą ir vietinius defektus. Padidėjęs šūvio tūris taip pat reikalauja efektyvaus aušinimo sistemos dizaino, kad būtų išlaikytas priimtinas ciklo laikas ir būtų išvengta įrankio terminio skilimo.
Įrankio tarnavimo laikas labai priklauso nuo liejamo metalo. Cinko lydiniai, kurių lydymosi temperatūra yra žema, užtikrina ilgą įrankio tarnavimo laiką, dažnai nuo 500 000 iki 1 000 000 šūvių. Magnio lydiniai paprastai leidžia 200 000–500 000 šūvių, kol įvyksta didelis susidėvėjimas.
Aliuminio lydiniai pasižymi aukšta lydymosi temperatūra ir korozinėmis savybėmis, kurios pagreitina terminį nuovargį. Todėl aliuminio įrankiai paprastai trunka nuo 100 000 iki 150 000 kadrų. Suprasti šiuos įrodymais pagrįstus šūvių skaičiaus diapazonus yra labai svarbu planuojant gyvavimo ciklą ir sudarant biudžetą, kai pradedama liejimo štampavimo programa.
Liejimo lydinys |
Lydymosi temperatūra (apytiksliai) |
Numatomas įrankio tarnavimo laikas (šūviai) |
Pirminis nusidėvėjimo mechanizmas |
|---|---|---|---|
Cinkas |
380°C - 390°C |
500 000–1 000 000+ |
Mechaninis susidėvėjimas, nedidelė erozija |
Magnis |
595°C – 650°C |
200 000–500 000 |
Terminis nuovargis, oksidacija |
Aliuminis |
660°C |
100 000–150 000 |
Stiprus terminis nuovargis, litavimas, erozija |
Didelio tūrio aliuminio liejimui reikalingos aukštos kokybės medžiagos, tokios kaip H13, Orvar Supreme, Dievar arba specializuotas martensitiškai senstantas plienas. Šie aukščiausios kokybės plienai pasižymi puikiu atsparumu šiluminiam nuovargiui ir mechaniniam poveikiui. Atitiktis NADCA (Šiaurės Amerikos liejimo asociacijos) #207 aukščiausios kokybės H13 ir terminio apdorojimo parametrams yra būtina norint garantuoti įrankio veikimą.
Tinkamas terminis apdorojimas, įskaitant grūdinimą ir grūdinimą, užtikrina reikiamą kietumą ir lankstumą, kad būtų išvengta įtrūkimų. Netinkamas terminis apdorojimas pažeidžia štampų struktūrinį vientisumą, o tai sukelia katastrofišką gedimą esant dideliam įpurškimo slėgiui. Plienas turi būti pakankamai greitai gesinamas, kad susidarytų martensitas, bet kontroliuojamas, kad būtų išvengta iškraipymo.
Mirties degradacija vyksta per kelias fizines realijas. Terminis nuovargis arba karščio patikrinimas pasireiškia kaip mikro įtrūkimai, kuriuos sukelia greiti šildymo ir aušinimo ciklai. Litavimas įvyksta, kai išlydytas metalas susilieja su štampo paviršiumi, todėl jį reikia nuimti rankiniu būdu ir sugadinti įrankio apdailą.
Erozija yra fizinis susidėvėjimas, atsirandantis dideliu greičiu įpurškus išlydytą metalą. Labai susidėvinčios vietos, tokios kaip vartų vietos ir bėgių perėjimai, yra ypač jautrios erozijai. Suprasdami šiuos mechanizmus, inžinieriai gali sukurti įrankius, kurie sumažina nusidėvėjimą ir prailgina eksploatavimo laiką.
Po apdorojimo paviršiaus apdorojimas suteikia didelę investicijų grąžą, nes prailgina šūvio tarnavimo laiką. Azotavimas (dujų arba jonų) padidina paviršiaus kietumą ir atsparumą dilimui. Fizinio garų nusodinimo (PVD) dangos, tokios kaip CrN arba AlTiN, sumažina litavimą ir sukuria apsauginę barjerą nuo erozijos.
Šios pažangios procedūros sumažina priežiūros dažnumą ir pagerina dalių atpalaidavimą. Nors jie padidina pradines įrankių sąnaudas, pailgėjęs įrankio tarnavimo laikas ir sutrumpėjęs prastovos laikas dažnai pateisina investicijas į didelės apimties gamybą.
Standartinės įprastinės priežiūros procedūros yra labai svarbios įrankio ilgaamžiškumui. Kasdienis valymas, tinkamų štampavimo priemonių naudojimas ir ežektorių kaiščių tikrinimas apsaugo nuo mechaninio surišimo ir paviršiaus pažeidimų. Stebėdami aušinimo linijas, kad nesusidarytų nuosėdų, užtikrinamas nuoseklus šilumos valdymas.
Šilumos valdymo dizaino optimizavimas, įskaitant konformalius aušinimo kanalus, pertvaras ir burbuliatorius, sumažina ciklo laiką ir kontroliuoja šiluminius gradientus. Tinkama šių aušinimo sistemų priežiūra apsaugo nuo vietinio perkaitimo ir prailgina štampo tarnavimo laiką.
Vidutinės eksploatacijos trukmės įrankio atnaujinimas apima streso mažinimą, uždarant mikro įtrūkimus, suvirinant susidėvėjusias vietas ir iš naujo apdirbant kritinius matmenis. Nuspėjamas stresą mažinantis temperamentas, suplanuotas nustatytais šūvių intervalais (pvz., kas 25 000–50 000 šūvių aliuminio atveju), žymiai atitolina rimto karščio patikrinimo pradžią.
Remontui yra ribos. Kai įrankyje pastebimi dideli įtrūkimai arba matmenų nestabilumas, kurio negalima ištaisyti suvirinant ir apdirbant, jis laikomas negyvu. Šiuo metu reikia visiškai pakeisti arba įdiegti naujus įdėklus.
Struktūrizuojant sutartis su liejimo partneriais reikia aiškiai apibrėžti nuosavybės ir atsakomybės apibrėžimus. Sutartyse turi būti nurodyta, kam priklauso CAD duomenys ir fizinis įrankis. Turi būti aiškiai nurodyta finansinė atsakomybė už įprastinę priežiūrą ir pakeitimą eksploatacijos pabaigoje.
Sutartyse taip pat turėtų būti nurodyta, kaip tvarkomas įrankių perdavimas, jei nutrūksta tiekėjo santykiai. Aiški dokumentacija apsaugo įrankių turtą ir užtikrina tiekimo tęstinumą, užkertant kelią ginčams dėl priežiūros išlaidų ir įrankių nuosavybės.
Liejimo įrankiai turėtų būti vertinami kaip ilgalaikis gamybos turtas, o ne vienkartinis pirkimas. Tinkama investicija priklauso nuo numatomo gyvavimo ciklo tūrio, dalių sudėtingumo, ertmių skaičiaus, liejimo lydinio, mašinų reikalavimų, ciklo trukmės ir numatomo įrankio naudojimo laiko.
Vienos ertmės arba modulinių įdėklų įrankiai gali kontroliuoti pradines mažesnės apimties programų išlaidas, o kelių ertmių štampai gali pateisinti didesnes investicijas dėl didesnės produkcijos ir mažesnės vieneto sąnaudos. Medžiagų pasirinkimas yra ne mažiau svarbus, nes aliuminio liejimas įrankius patiria didesnį terminį nuovargį nei cinkas, todėl gali prireikti aukščiausios kokybės plieno, dangų, keičiamų įdėklų ir suplanuoto atnaujinimo.
Prieš patvirtindami įrankių paketą, pirkėjai turėtų patvirtinti garantuotą eksploatavimo laiką, numatomą ciklo laiką, plieno klasę, aušinimo konstrukciją, priežiūros planą, nuosavybės teises ir pakeitimo pareigas. Mažiausia pradinė pelėsių kaina nebūtinai yra mažiausia gyvavimo ciklo kaina arba patikimiausia gamyba.
A: Pelėsių kainos labai skiriasi priklausomai nuo sudėtingumo, dydžio ir medžiagos. Paprastoms cinko formoms reikia mažiau investicijų, o sudėtingoms, kelių ertmių aliuminio formoms, kurioms reikalingas aukščiausios kokybės plienas ir pažangus aušinimas, reikia daug kapitalo. Sąnaudas lemia CNC apdirbimo laikas, žaliavos ir judančių komponentų, tokių kaip skaidrės ar šerdys, skaičius.
A: Aliuminio įrankių pramonės standartas yra nuo 100 000 iki 150 000 kadrų. Šią palyginti trumpą eksploatavimo trukmę lemia aukšta aliuminio lydymosi temperatūra ir korozinis pobūdis, kuris pagreitina terminį nuovargį ir litavimą. Įrankio tarnavimo laikas labai priklauso nuo dalių geometrijos, plieno kokybės ir priežiūros praktikos.
A: Norint pailginti įrankio tarnavimo laiką, reikia tinkamo šilumos valdymo, kad būtų galima valdyti šildymo ir vėsinimo ciklus. Aukštos kokybės H13 plieno naudojimas, stresą mažinančių procedūrų taikymas reguliariais intervalais ir griežtų prevencinės priežiūros protokolų laikymasis, įskaitant kasdienį valymą ir patikrinimą, yra labai svarbūs norint padidinti šūvių skaičių.
A: Kelių ertmių forma per vieną ciklą gamina kelias identiškas dalis, optimizuodama didelės apimties gamybą. Šeimos formos gamina skirtingas dalis per tą patį ciklą. Šeimos formoms reikalingas sudėtingas bėgių balansavimas, kad visos skirtingos ertmės būtų užpildytos vienu metu ir tolygiai.
A: terminio apdorojimo procesai, tokie kaip grūdinimas ir grūdinimas, suteikia įrankiniam plienui reikiamo tvirtumo ir lankstumo. Tai apsaugo formą nuo įtrūkimų esant dideliam slėgiui ir šiluminiams smūgiams, patiriamiems įpurškimo proceso metu, užtikrinant matmenų stabilumą ir ilgaamžiškumą.



