
Polski
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 26.07.2026 Pochodzenie: Strona


Oprzyrządowanie stanowi najbardziej krytyczny wydatek kapitałowy w cyklu życia produkcji. Ta początkowa inwestycja bezpośrednio wpływa zarówno na początkowe ryzyko finansowe, jak i długoterminową rentowność produkcji. Zespoły zaopatrzeniowe i inżynieryjne nieustannie stoją przed napięciem pomiędzy minimalizacją początkowych kosztów form a maksymalizacją wydajności produkcyjnej. Niedopracowanie narzędzia w celu zaoszczędzenia pieniędzy często prowadzi do przedwczesnej awarii, niestabilności wymiarowej i kosztownych przestojów w produkcji.
Ten przewodnik zapewnia ramy oceny technicznej umożliwiające dostosowanie specyfikacji narzędzi do dokładnych wymagań dotyczących wielkości produkcji i cyklu życia. Przeanalizujemy, jak liczba ubytków, dobór materiałów i protokoły konserwacji wpływają na ogólny sukces projektu. Rozumiejąc te zmienne, zespoły mogą podejmować świadome decyzje, które równoważą początkowe wydatki kapitałowe z długoterminową efektywnością kosztów jednostkowych.
Zwrot z inwestycji w narzędzia jest zależny od ilości: początkowe koszty formy muszą zostać zamortyzowane w całym oczekiwanym cyklu produkcyjnym; tańsze oprzyrządowanie często skutkuje wyższymi kosztami jednostkowymi ze względu na wolniejsze czasy cykli i częste naprawy.
Optymalizacja wnęki wymaga kompromisu: Wybór pomiędzy formami pojedynczymi, wieloma lub rodzinnymi wiąże się ze ścisłymi kompromisami między kapitałem początkowym, wymaganiami dotyczącymi tonażu maszyny i spójnością części do części.
Stop decyduje o trwałości narzędzia: Trwałość narzędzia jest w dużym stopniu ograniczona przez materiał odlewu — cynk zapewnia wysoką trwałość narzędzia (często ponad milion strzałów), podczas gdy wysoka temperatura topnienia aluminium przyspiesza zmęczenie cieplne (zwykle 100–150 tys. strzałów).
Konserwacja jest imperatywem umownym: Warunki konserwacji zapobiegawczej i renowacji po zakończeniu eksploatacji muszą być wyraźnie określone w umowach z dostawcami, aby chronić narzędzie.
Precyzja formy bezpośrednio koreluje z wydajnością czasu cyklu i końcowym kosztem części. Dobrze zaprojektowane narzędzie zapewnia stałą dokładność wymiarową, redukując potrzebę dodatkowych operacji obróbki. Wlewy, profile wlewów, przelewy i konstrukcje odpowietrzające kontrolują dynamikę płynu podczas wtrysku. Te Podstawy odlewania ciśnieniowego minimalizują porowatość gazową i skurczową, optymalizują wykończenie powierzchni i zmniejszają ilość złomu. Efektywne zarządzanie temperaturą w narzędziu decyduje o szybkości chłodzenia, co bezpośrednio wpływa na czas cykli i ogólną wydajność.
Wymienne wkładki matrycowe odgrywają kluczową rolę w obszarach narażonych na duże zużycie. Dzięki zastosowaniu wkładek producenci mogą szybko wymienić uszkodzone lub zużyte sekcje bez konieczności wymiany całej podstawy formy. Strategia ta maksymalizuje czas sprawności maszyny i znacznie obniża długoterminowe koszty wymiany. Precyzyjne oprzyrządowanie gwarantuje, że każdy strzał wytwarza wykonalną część, obniżając efektywną cenę jednostkową w całym cyklu produkcyjnym. Kiedy forma jest zbudowana ze stali wysokiej jakości i podlega precyzyjnej obróbce, powstałe części wymagają mniej obróbki końcowej, co usprawnia cały przepływ pracy.
Ponadto konstrukcja systemu wlewowego określa sposób, w jaki stopiony metal wchodzi do wnęki. Złe bramkowanie prowadzi do turbulencji, zatrzymując powietrze i powodując porowatość. Doświadczeni projektanci narzędzi korzystają z oprogramowania do symulacji przepływu, aby zoptymalizować te ścieżki, zapewniając przepływ laminarny i solidne, wolne od defektów części. Ten początkowy wysiłek inżynieryjny opłacił się wykładniczo, zmniejszając liczbę odrzutów i zapewniając stałą jakość tysięcy zdjęć.
Ocena wyceny oprzyrządowania wymaga spojrzenia poza cenę końcową. Ustal podstawowe wskaźniki, w tym gwarantowaną liczbę strzałów, tolerancję wymiarową i oczekiwane czasy cykli. Rzetelny dostawca dostarczy szczegółowe specyfikacje dotyczące gatunków stali narzędziowych i procesów obróbki cieplnej. Wskaźniki te stanowią podstawę do obliczenia prawdziwego zwrotu z inwestycji.
Projektowanie pod kątem produktywności (DFM) jest niezbędne do ograniczenia niepotrzebnej złożoności narzędzi przed cięciem stali. Optymalizacja kątów pochylenia, przejść grubości ścianek i rozmieszczenia linii podziału upraszcza konstrukcję formy i poprawia wyrzucanie części. Wczesna współpraca z DFM identyfikuje potencjalne wady odlewów i pozwala na modyfikacje projektu, które zwiększają trwałość narzędzi i wydajność produkcji.
Inżynierowie muszą również wziąć pod uwagę system wyrzutu. Prawidłowo umieszczone kołki wypychające zapobiegają odkształceniom części podczas usuwania. Jeśli kołki są za małe lub źle umiejscowione, mogą przebić część lub spowodować wypaczenie. Solidny proces DFM uwzględnia te mechaniczne realia, zapewniając płynną pracę narzędzia cykl po cyklu, bez uszkadzania odlewanych elementów.
Kilka zmiennych dyktuje cenę produkcji matryc. Całkowity rozmiar matrycy i złożoność linii podziału znacząco wpływają na czas obróbki i koszty materiałów. Liczba prowadnic lub rdzeni wymaganych do podcięć zwiększa złożoność mechaniczną i zwiększa całkowitą inwestycję. Ponadto gatunek stali narzędziowej wymagany dla konkretnego stopu odlewniczego wpływa na wydatki na surowce.
Producenci mogą wykorzystywać niestandardowe, samodzielne podstawy form lub modułowe systemy wkładek matrycowych. Systemy takie jak podstawy matryc głównych (MUD) oferują znaczną redukcję kosztów w przypadku serii o mniejszej objętości poprzez standaryzację ramy zewnętrznej. Proporcjonalne zestawienia kosztów zazwyczaj pokazują, że największy wydatek stanowią czas obróbki CNC i obróbki EDM, a zaraz za nimi plasują się surowce i czas projektowania inżynieryjnego.
Podejście narzędziowe |
Początkowy wymóg kapitałowy |
Przydatność wielkości produkcji |
Elastyczność projektowania |
|---|---|---|---|
Niestandardowa samodzielna forma |
Wysoki |
Duża ilość (ponad 100 tys. części) |
Maksymalna elastyczność w przypadku skomplikowanych geometrii i dużych części. |
System wkładek MUD |
Niski do średniego |
Niska i średnia głośność |
Ograniczone standardowymi rozmiarami ramek; najlepsze dla mniejszych, prostszych części. |
Forma rodzinna |
Średni |
Dopasowane zestawy |
Wymaga ścisłego wyważenia biegacza; wysokie ryzyko, jeśli jedna część ulegnie awarii. |
Zespoły zakupowe często przeoczają ukryte wydatki na etapie wstępnej wyceny. Wstępne pobieranie próbek, w tym próby T1 i T2, wiąże się z czasem pracy maszyny i kosztami materiałów. Modyfikacje narzędzi po pobraniu próbek są często konieczne w celu dostosowania tolerancji wymiarowych. Specjalistyczne obróbki powierzchni lub powłoki wymagane w celu przedłużenia trwałości narzędzia również zwiększają ostateczny rachunek.
Wybór oprzyrządowania niespełniającego norm wiąże się ze znacznym ryzykiem produkcyjnym. Gorsze formy często skutkują większym odsetkiem złomów i zwiększonym wypływem, co wymaga pracochłonnego wtórnego przycinania. Przedwczesna awaria narzędzia zakłóca łańcuchy dostaw i wymusza nieoczekiwane wydatki inwestycyjne na wymianę form. Inwestycja w wysokiej jakości oprzyrządowanie z góry łagodzi te ukryte koszty i zapewnia stabilną produkcję.
Zaopatrywanie się w formy w kraju i za granicą wiąże się z wyraźnymi kompromisami. Narzędzia offshore często zapewniają niższe koszty początkowe ze względu na obniżone stawki pracy. Jednakże oszczędności te należy porównać z ryzykiem związanym z ochroną własności intelektualnej, opóźnieniami w komunikacji i logistyką wysyłek.
Wprowadzanie zmian inżynieryjnych w narzędziach offshore może być trudne i czasochłonne. Zaopatrzenie krajowe zazwyczaj zapewnia szybsze cykle iteracji, łatwiejszą komunikację i skuteczniejsze egzekwowanie praw własności intelektualnej. Wybierając dostawcę narzędzi, kupujący muszą ocenić konsekwencje całego cyklu życia, biorąc pod uwagę potencjalne opóźnienia i problemy z kontrolą jakości.
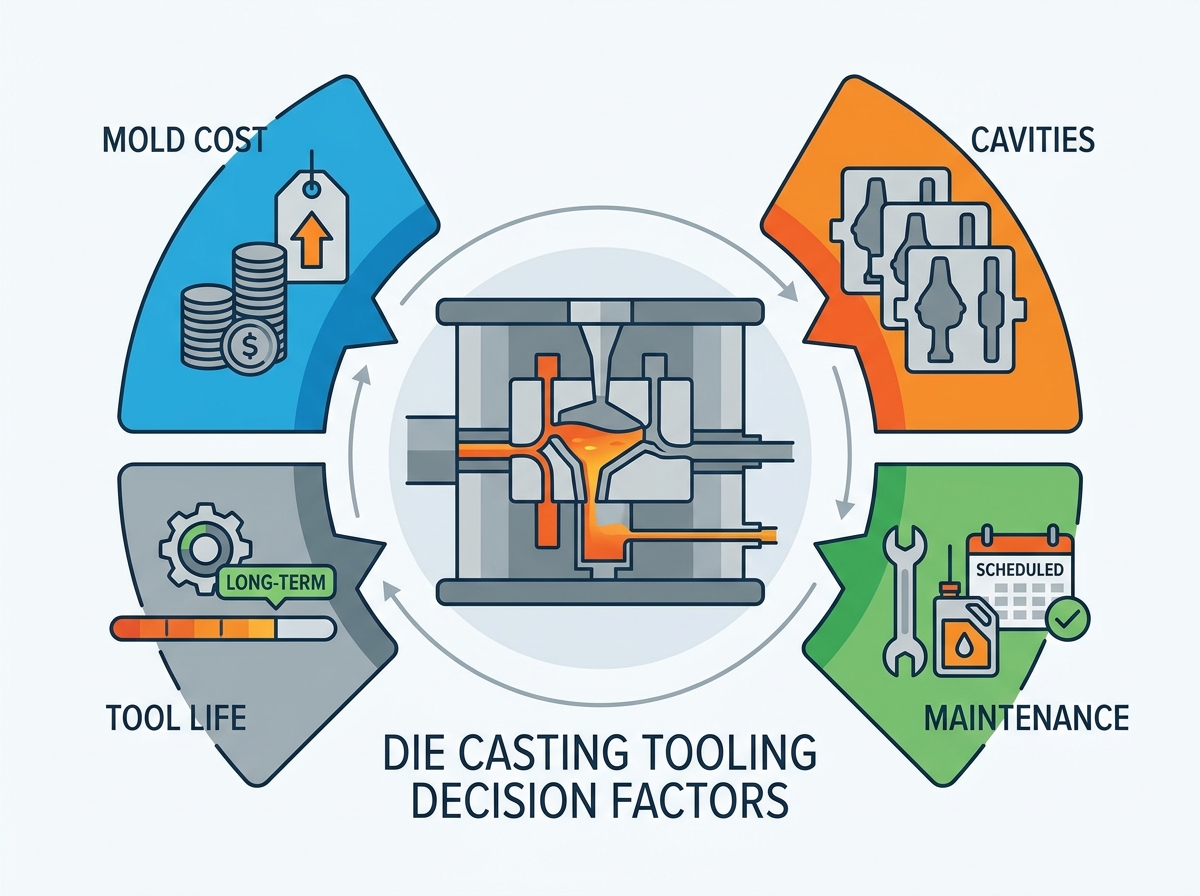
Zdefiniowanie typu formy ma kluczowe znaczenie dla dostosowania wydajności produkcyjnej do docelowych kosztów jednostkowych. Formy jednogniazdowe najlepiej nadają się do złożonych, dużych części lub serii produkcyjnych o małej objętości. Oferują prostszą konstrukcję narzędzi i łatwiejszą kontrolę procesu. Formy wielogniazdowe są niezbędne w przypadku ciągłej produkcji na dużą skalę, ponieważ znacznie obniżają koszty jednostkowe poprzez wytwarzanie wielu części w cyklu.
Formy rodzinne są przydatne do wytwarzania dopasowanych zestawów różnych części w jednym ujęciu. Niosą jednak ryzyko niezrównoważonego wypełnienia. Jeśli jedna część nie przejdzie kontroli jakości, cały strzał może zostać złomowany, co zaprzepaści wzrost wydajności. Aby zapewnić jednoczesne wypełnienie wszystkich wnęk formy rodzinnej, wymagane jest staranne zaprojektowanie prowadnicy.
Obliczenie progu rentowności jest konieczne, aby uzasadnić koszt dodania ubytków. Narzędzie wielogniazdowe wymaga wyższej inwestycji początkowej, ale zapewnia niższą cenę jednostkową. Zespoły zaopatrzeniowe muszą przeanalizować przewidywaną wielkość produkcji, aby określić, kiedy oszczędności w kosztach jednostkowych zrównoważą zwiększone wydatki na oprzyrządowanie.
Określ całkowitą przewidywaną wielkość produkcji w całym cyklu życia produktu.
Oblicz różnicę w kosztach jednostkowych pomiędzy narzędziem jednogniazdowym i wielogniazdowym.
Podziel dodatkowy koszt oprzyrządowania formy wielogniazdowej przez oszczędność kosztów jednostkowych, aby znaleźć objętość progową rentowności.
Oceń dostępność maszyn, ponieważ narzędzia wielogniazdowe wymagają maszyn o większym tonażu.
W przypadku projektów o małej objętości wysoki koszt formy wielogniazdowej może nigdy nie zostać odzyskany. Z drugiej strony użycie formy jednogniazdowej do produkcji na dużą skalę powoduje wydłużenie czasu cyklu i zawyżone koszty jednostkowe. Dokładne prognozowanie objętości ma kluczowe znaczenie dla optymalizacji liczby ubytków.
Dodanie wgłębień zwiększa rzutowaną powierzchnię strzału. Wymaga to większych maszyn o większych siłach blokujących (tonażu), aby zapobiec otwarciu formy podczas wtrysku. Większe maszyny wymagają wyższych godzinowych stawek operacyjnych, co należy uwzględnić w analizie kosztów jednostkowych.
Wyważenie prowadnicy jest niezbędne w przypadku form wielogniazdowych, aby zapewnić jednoczesne i równomierne wypełnienie wnęki. Niewłaściwe wyważenie prowadzi do przedwczesnego zamarzania i zlokalizowanych uszkodzeń. Zwiększona objętość wtrysku wymaga również wydajnego zaprojektowania układu chłodzenia, aby utrzymać akceptowalne czasy cykli i zapobiec degradacji termicznej narzędzia.
Żywotność narzędzia w dużym stopniu zależy od odlewanego metalu. Stopy cynku o niskiej temperaturze topnienia zapewniają wysoką trwałość narzędzia, często wahającą się od 500 000 do ponad 1 000 000 strzałów. Stopy magnezu zwykle pozwalają na wykonanie od 200 000 do 500 000 strzałów, zanim nastąpi znaczne zużycie.
Stopy aluminium charakteryzują się wysokimi temperaturami topnienia i właściwościami korozyjnymi, które przyspieszają zmęczenie cieplne. W rezultacie oprzyrządowanie aluminiowe wytrzymuje zazwyczaj od 100 000 do 150 000 strzałów. Zrozumienie tych opartych na dowodach zakresów liczby strzałów jest niezbędne do planowania cyklu życia i budżetowania podczas inicjowania program odlewania ciśnieniowego .
Stop odlewniczy |
Temperatura topnienia (w przybliżeniu) |
Oczekiwana trwałość narzędzia (strzały) |
Podstawowy mechanizm zużycia |
|---|---|---|---|
Cynk |
380°C - 390°C |
500 000 - 1 000 000+ |
Zużycie mechaniczne, niewielka erozja |
Magnez |
595°C - 650°C |
200 000 - 500 000 |
Zmęczenie cieplne, utlenianie |
Aluminium |
660°C |
100 000 - 150 000 |
Poważne zmęczenie cieplne, lutowanie, erozja |
Odlewy aluminium na dużą skalę wymagają materiałów wysokiej jakości, takich jak H13, Orvar Supreme, Dievar lub specjalistyczne stale maraging. Te stale najwyższej jakości zapewniają doskonałą odporność na zmęczenie cieplne i naprężenia mechaniczne. Zgodność z normami NADCA (North American Die Casting Association) nr 207 w zakresie najwyższej jakości parametrów H13 i obróbki cieplnej jest niezbędna do zagwarantowania wydajności narzędzia.
Właściwa obróbka cieplna, w tym hartowanie i odpuszczanie, umożliwia osiągnięcie niezbędnej wytrzymałości i plastyczności, aby była odporna na pękanie. Nieodpowiednia obróbka cieplna narusza integralność strukturalną matrycy, prowadząc do katastrofalnej awarii pod ekstremalnymi ciśnieniami wtrysku. Stal musi być hartowana wystarczająco szybko, aby utworzyć martenzyt, ale pod kontrolą, aby zapobiec odkształceniom.
Degradacja matrycy zachodzi w kilku rzeczywistościach fizycznych. Zmęczenie cieplne lub kontrola cieplna objawia się mikropęknięciami spowodowanymi szybkimi cyklami ogrzewania i chłodzenia. Lutowanie ma miejsce, gdy stopiony metal łączy się z powierzchnią matrycy, co wymaga ręcznego usunięcia i uszkodzenia wykończenia narzędzia.
Erozja to fizyczne zużycie wynikające z wtrysku stopionego metalu z dużą prędkością. Obszary narażone na duże zużycie, takie jak miejsca przewężek i przejścia prowadnic, są szczególnie podatne na erozję. Zrozumienie tych mechanizmów pozwala inżynierom projektować narzędzia, które łagodzą zużycie i wydłużają żywotność.
Obróbka powierzchni po obróbce zapewnia duży zwrot z inwestycji poprzez wydłużenie żywotności śrutu. Azotowanie (gazowe lub jonowe) zwiększa twardość powierzchni i odporność na zużycie. Powłoki metodą fizycznego osadzania z fazy gazowej (PVD), takie jak CrN lub AlTiN, zapobiegają lutowaniu i zapewniają barierę ochronną przed erozją.
Te zaawansowane zabiegi zmniejszają częstotliwość konserwacji i poprawiają uwalnianie części. Chociaż zwiększają one początkowy koszt oprzyrządowania, wydłużenie trwałości narzędzia i skrócenie przestojów często uzasadniają inwestycję w produkcję wielkoseryjną.
Standardowe procedury operacyjne dotyczące rutynowej konserwacji mają kluczowe znaczenie dla trwałości narzędzia. Codzienne czyszczenie, zastosowanie odpowiednich środków oddzielających matrycę i kontrola sworzni wypychaczy zapobiegają mechanicznym wiązaniom i uszkodzeniom powierzchni. Monitorowanie linii chłodzących pod kątem osadzania się kamienia zapewnia spójne zarządzanie temperaturą.
Optymalizacja projektu zarządzania temperaturą, w tym konforemnych kanałów chłodzących, przegród i bełkotek, skraca czas cykli i kontroluje gradienty termiczne. Właściwa konserwacja tych układów chłodzenia zapobiega miejscowemu przegrzaniu i wydłuża żywotność matrycy.
Regeneracja narzędzi w średnim okresie eksploatacji obejmuje odprężanie w celu zamknięcia mikropęknięć, spawanie zużytych obszarów i ponowną obróbkę krytycznych wymiarów. Przewidywalne temperamenty łagodzące stres, zaplanowane w wyznaczonych odstępach czasu (np. co 25 000 do 50 000 strzałów w przypadku aluminium), znacznie opóźniają początek ostrej kontroli cieplnej.
Są granice naprawy. Jeżeli narzędzie wykazuje rozległe pęknięcia lub niestabilność wymiarową, których nie można skorygować poprzez spawanie i obróbkę skrawaniem, uważa się je za martwe. W tym momencie wymagana jest całkowita wymiana lub montaż nowych wkładów.
Strukturyzacja umów z partnerami castingowymi wymaga jasnych definicji własności i odpowiedzialności. Umowy muszą określać, kto jest właścicielem danych CAD i narzędzia fizycznego. Należy wyraźnie określić odpowiedzialność finansową za rutynową konserwację w porównaniu z wymianą po zakończeniu eksploatacji.
Umowy powinny również określać sposób obsługi transferu narzędzi w przypadku zakończenia relacji z dostawcą. Przejrzysta dokumentacja chroni narzędzie i zapewnia ciągłość dostaw, zapobiegając sporom dotyczącym kosztów konserwacji i własności narzędzi.
Oprzyrządowanie do odlewania ciśnieniowego należy oceniać jako długoterminowy zasób produkcyjny, a nie jednorazowy zakup. Właściwa inwestycja zależy od przewidywanej objętości cyklu życia, złożoności części, liczby wgłębień, stopu odlewniczego, wymagań maszyny, czasu cyklu i oczekiwanej trwałości narzędzia.
Oprzyrządowanie do wkładek jednogniazdowych lub modułowych może kontrolować koszty początkowe w przypadku programów o mniejszej objętości, podczas gdy matryce wielogniazdowe mogą uzasadniać wyższą inwestycję poprzez większą wydajność i niższe koszty jednostkowe w skali. Wybór materiału jest równie ważny, ponieważ odlew aluminiowy naraża narzędzia na większe zmęczenie cieplne niż cynk i może wymagać stali najwyższej jakości, powłok, wymiennych wkładek i planowej renowacji.
Przed zatwierdzeniem pakietu narzędzi kupujący powinni potwierdzić gwarantowaną trwałość wtrysku, oczekiwany czas cyklu, gatunek stali, projekt chłodzenia, plan konserwacji, prawa własności i obowiązki związane z wymianą. Najniższa początkowa cena formy niekoniecznie zapewnia najniższy koszt cyklu życia lub najbardziej niezawodną produkcję.
Odp.: Koszty form różnią się znacznie w zależności od złożoności, rozmiaru i materiału. Proste formy cynkowe wymagają mniejszych inwestycji, podczas gdy złożone, wielogniazdowe formy aluminiowe wymagające stali najwyższej jakości i zaawansowanego chłodzenia wymagają znacznego kapitału. Koszt zależy od czasu obróbki CNC, surowców i liczby ruchomych elementów, takich jak prowadnice lub rdzenie.
Odp.: Standard branżowy dla narzędzi aluminiowych wynosi od 100 000 do 150 000 strzałów. Ta stosunkowo krótka żywotność wynika z wysokiej temperatury topnienia aluminium i jego korozyjnego charakteru, co przyspiesza zmęczenie cieplne i lutowanie. Trwałość narzędzia zależy w dużej mierze od geometrii części, jakości stali i praktyk konserwacyjnych.
Odp.: Wydłużenie trwałości narzędzia wymaga odpowiedniego zarządzania temperaturą w celu kontrolowania cykli ogrzewania i chłodzenia. Stosowanie najwyższej jakości stali H13, regularne stosowanie zabiegów odprężających i przestrzeganie rygorystycznych protokołów konserwacji zapobiegawczej, w tym codziennego czyszczenia i kontroli, są niezbędne do maksymalizacji liczby strzałów.
Odp.: Forma wielogniazdowa wytwarza wiele identycznych części w jednym cyklu, optymalizując produkcję na dużą skalę. Forma rodzinna wytwarza różne części w tym samym cyklu. Formy rodzinne wymagają skomplikowanego wyważenia prowadnic, aby zapewnić jednoczesne i równomierne wypełnienie wszystkich różnych wnęk.
Odp.: Procesy obróbki cieplnej, takie jak hartowanie i odpuszczanie, zapewniają stali narzędziowej niezbędną wytrzymałość i plastyczność. Zapobiega to pękaniu formy pod ekstremalnymi ciśnieniami i szokami termicznymi występującymi podczas procesu wtrysku, zapewniając stabilność wymiarową i trwałość.



