
lietuvių
Peržiūros: 0 Autorius: Svetainės redaktorius Paskelbimo laikas: 2025-09-29 Kilmė: Svetainė


Tikslusis liejimas jau seniai vertinamas dėl gebėjimo išgauti sudėtingas formas su dideliu matmenų tikslumu. Tačiau kai komponentai yra tuščiaviduriai, iššūkis užtikrinti švarias ir lygias vidines sienas tampa ryškesnis. Šiurkštūs arba užteršti paviršiai liejinių viduje gali sumažinti skysčių srautą, pabloginti sandarumą, pagreitinti nuovargį ar net sukelti higienos problemų tokiose pramonės šakose kaip maistas ar aviacija. Mes, Ningbo Joyo Metal Products Co., Ltd., suprantame, kokie svarbūs šie veiksniai, ir, derindami pažangias proceso valdymo ir užbaigimo po liejimo technologijas, padedame savo klientams pasiekti nuolat patikimų rezultatų.
Vidinių paviršių kokybė tiesiogiai lemia daugelio gaminių, pagamintų precizinio liejimo būdu, našumą. Kai vidinės sienos yra grubios arba nelygios, skysčiai ir dujos gali tekėti ne taip, kaip numatyta, todėl išmetimo sistemose gali atsirasti turbulencija, slėgio sumažėjimas arba vietinės karštosios vietos. Sandarinimo srityse, pvz., vožtuvuose ar hidrauliniuose korpusuose, prasta apdaila padidina nuotėkio riziką. Nuovargio tarnavimo laikas taip pat sutrumpėja, kai paviršiaus nelygumai veikia kaip įtampos koncentratoriai.
Kitas svarbus rūpestis yra švarumas. Tokiose pramonės šakose kaip maisto perdirbimas ar aviacija, vidaus švaros standartai yra griežti, o liejimo likučių neturi likti komponento viduje. Lygios vidinės sienelės pagerina valomumą, sumažina užteršimo riziką ir pailgina dalies tarnavimo laiką. Todėl gamintojai labai daug dėmesio skiria šių paviršių kontrolei nuo pat projektavimo ir liejimo etapų.
Keletas veiksnių gali sukelti nepageidaujamas paviršiaus sąlygas tuščiavidurių liejinių viduje:
Šerdys, naudojamos ertmėms sukurti, gali palikti smėlio daleles, rišamosios medžiagos plėveles arba pelenų likučius, jei proceso metu jie visiškai nesubyra arba neišdegs. Dėl to ant vidinio paviršiaus atsiranda abrazyvinių intarpų ir šiurkščių dėmių.
Kai liejant metalą susidarančios dujos negali efektyviai pasišalinti, vidinėje sienelėje susidaro burbuliukai arba poringumas. Toks dujų įstrigimas dažnai sukuria nelygią apdailą ir silpnas liejimo vietas.
Formų dangų arba ugniai atsparių plovimų trūkumai gali sukelti pleiskanojimą arba chemines reakcijas su išlydytu metalu. Dėl to ertmės viduje susidaro šašai, intarpai ir kiti nelygumai.
Jei išlydytas metalas pilamas per greitai arba esant nevienodoms temperatūroms, turbulencija gali ardyti šerdį arba sulaikyti oksidus prie sienos. Šie defektai atrodo kaip grubios, nelygios tekstūros, galinčios pakenkti veikimui.
Suprasdami šias priežastis, inžinieriai gali pradėti kurti liejimo sistemas, kurios sumažintų paviršiaus problemas dar prieš joms atsirandant.
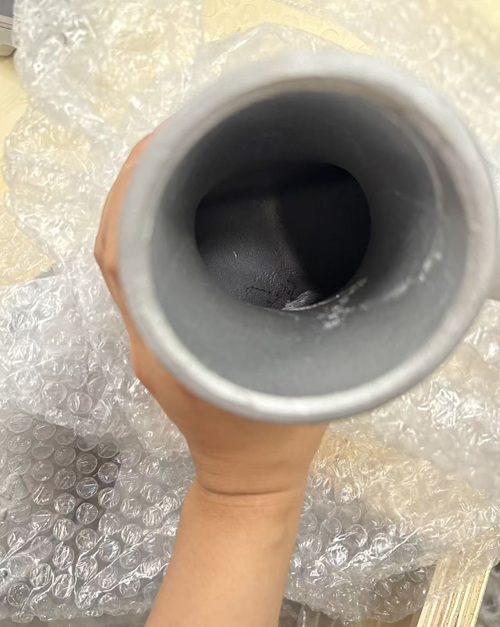
Tiksliojo liejimo metu pasiekti lygias vidines sienas efektyviausia, kai projektavimo ir liejimo etapuose išvengiama problemų. Plačiai taikomi keli metodai:
Svarbu pasirinkti tinkamą pagrindinę medžiagą. Aukštos kokybės silicio dioksido, aliuminio oksido arba cirkonio smėlis sumažina likučių riziką. Vienodos ugniai atsparios dangos padengimas šerdims užtikrina barjerą tarp šerdies ir išlydyto metalo, neleidžia susidaryti reakcijos sluoksniams ir palengvina pašalinimą.
Gerai suprojektuoti ventiliacijos takai leidžia dujoms išeiti iš šerdies liejimo metu. Be šių kanalų įstrigusios dujos gali sutrikdyti metalo tekėjimą ir pažeisti vidinę apdailą. Šiuolaikinės ventiliacijos konstrukcijos dažnai derina mažas ventiliacijos angas su pralaidžiomis dangomis, kad būtų užtikrintas sklandus ertmių užpildymas.
Stabilios liejimo sąlygos sumažina turbulenciją ir padeda metalui tolygiai tekėti šerdies paviršiais. Tinkamas formos išankstinis pašildymas užtikrina, kad išlydytas metalas nuolat drėkina ertmę ir sumažina defektų skaičių. Pelėsių temperatūros kontrolė taip pat sumažina šerdies šiluminį įtampą ir sumažina pleiskanų susidarymo riziką.
Kritinėms reikmėms gali būti naudojami pažangūs metodai, pvz., vakuuminis liejimas arba žemo slėgio liejimas. Šie procesai tiksliau valdo metalo srautą, mažina oksidų susidarymą, gerina vidinių ertmių paviršiaus kokybę.
„Ningbo Joyo Metal Products Co., Ltd.“ tokios prevencinės priemonės yra mūsų kasdienės procesų kontrolės dalis, užtikrinanti, kad klientai gautų aukščiausios vidinės kokybės liejinius.
Net ir naudojant geriausią proceso valdymą, kai kurių liejinių paviršių reikia toliau tobulinti. Įvairūs apdailos būdai padeda užtikrinti lygias, švarias vidines sienas:
Taip pat vadinamas ekstrudiniu šlifavimu, AFM verčia pusiau klampią abrazyvinę terpę per vidinius liejinio kanalus. Tekant terpei, ji pašalina mikroskopines smailes, įdubas ir likučius, tolygiai poliruoja sienas. AFM ypač efektyvus sudėtingoms formoms ir sudėtingiems kanalams, kurių negalima pasiekti tradiciniais įrankiais. Šis metodas plačiai taikomas automobilių sporto, kosmoso ir skysčių tvarkymo dalyse, kur srauto efektyvumas yra gyvybiškai svarbus.
Nerūdijančio plieno ir korozijai atsparių lydinių elektropoliravimas suteikia puikių rezultatų. Procesas elektrochemiškai ištirpina paviršiaus nelygumus, paliekant lygų, šviesų ir pasyvų vidinį paviršių. Tokie komponentai kaip medicinos prietaisai, maisto įranga ir erdvėlaivių įranga turi daug naudos iš šio gydymo.
Tais atvejais, kai AFM arba elektropoliravimas nėra praktiškas, gali būti naudojami hibridiniai metodai. Cheminio mechaninio poliravimo metu abrazyvai sujungiami su reaktyviomis cheminėmis medžiagomis, o cheminis frezavimas selektyviai tirpdo plonus paviršiaus sluoksnius. Abu metodai gali pagerinti siaurų praėjimų lygumą.
Taikant tokius metodus, kaip šiluminės energijos šalinimas, naudojamas kontroliuojamas degimas kanalų viduje, kad būtų pašalintos atplaišos ir likučiai. Nors jie yra mažiau paplitę nei AFM, jie gali būti naudojami tada, kai pirmenybė teikiama šlifavimo pašalinimui, o ne poliravimui.
Šie apdailos būdai praplečia tiksliųjų liejinių našumą ir užtikrina, kad jie atitiktų griežtus klientų reikalavimus.
Užbaigus apdailą, būtina patikrinti, ar vidinės sienos atitinka specifikacijas. Naudojamos kelios technikos:
Lankstūs optiniai prietaisai leidžia tiesiogiai vizualiai apžiūrėti ertmes. Inžinieriai gali realiu laiku aptikti paviršiaus nelygumus, likučius ar nebaigtą poliravimą.
Sudėtingų geometrijų ar paslėptų ištraukų atveju neardomieji metodai, tokie kaip pramoninė KT ir rentgeno spinduliai, atskleidžia vidinius defektus. Šie metodai suteikia skerspjūvio vaizdus ir leidžia tiksliai užtikrinti kokybę.
Specializuoti zondai ir replikų metodai gali išmatuoti šiurkštumo vertes vidiniuose kanaluose. Šie kiekybiškai įvertinami duomenys užtikrina, kad liejiniai atitiktų sutartinius arba teisės aktų reikalavimus prieš juos pristatont.
Derindama pažangų patikrinimą su griežtais priėmimo kriterijais, Ningbo Joyo Metal Products Co., Ltd. užtikrina, kad kiekvienas tuščiaviduris komponentas atitiktų numatytą kokybę.
Lygūs vidiniai paviršiai yra ne tik apdailos detalė – jie yra esminiai tuščiavidurių komponentų, pagamintų precizinis liejimas . Įmonėje Ningbo Joyo Metal Products Co., Ltd. taikome etapinį metodą, kuris prasideda nuo šerdies ir formų projektavimo, tęsiasi nuo tikslios proceso kontrolės ir baigiasi pažangiais apdailos metodais, tokiais kaip abrazyvinis apdirbimas ir elektropoliravimas. Taikydami šį metodą klientams visame pasaulyje tiekiame griežčiausius standartus atitinkančius liejinius. Norėdami gauti daugiau informacijos apie mūsų tikslaus liejimo sprendimus arba aptarti projektą, susisiekite su mumis šiandien.



