
Беларуская
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-07-30 Паходжанне: Сайт


Няспраўнасць кампанентаў пры буйнасерыйнай вытворчасці цягне за сабой дадатковыя фінансавыя і эксплуатацыйныя выдаткі. Выяўленне дэфектаў пасля канчатковай зборкі каштуе ў геаметрычнай прагрэсіі даражэй, чым іх ранняе выяўленне працэс ліцця пад ціскам . Калі няспраўныя дэталі трапляюць на поле, наступствы ўзрастаюць ад простых выдаткаў на лом да масавых адкліканняў прадукцыі, пагаршэння бяспекі і сур'ёзнай шкоды брэнду. Уласцівыя металургічныя і механічныя зменныя ліцця металу ствараюць магчымасці для схаваных дэфектаў. Унутраная сітаватасць, дрэйф памераў і структурныя недахопы пагражаюць цэласнасці прадукту і адпаведнасці нарматыўным патрабаванням. Гэтыя зменныя патрабуюць строгіх механізмаў кантролю, каб гарантаваць, што кожная частка адпавядае дакладным спецыфікацыям. Без надзейнага кантролю мікраскапічныя недахопы могуць ператварыцца ў катастрафічныя збоі ва ўмовах эксплуатацыйнага стрэсу. Укараненне строгай шматэтапнай сістэмы праверкі якасці з'яўляецца асноўным механізмам для зніжэння рызыкі вытворчасці. Гэтая структура пераносіць фокус з рэактыўнай сартавання дэфектаў на актыўны кантроль працэсаў. Пакупнікі павінны старанна ацэньваць пратаколы забеспячэння якасці вытворцы, ад першапачатковай праверкі інструментаў да выпуску канчатковай партыі.
Першая праверка вырабаў (FAI) - гэта канчатковая базавая лінія: FAI правярае інструменты і параметры працэсу, гарантуючы, што прэс-форма здольная вырабляць дэталі ў адпаведнасці з дакладнымі геаметрычнымі і металургічнымі характарыстыкамі перад пачаткам масавай вытворчасці.
Маніторынг падчас працэсу прадухіляе збоі партыі: статыстычнае кіраванне працэсам у рэжыме рэальнага часу (SPC) падчас працэсу ліцця пад ціскам вызначае адхіленні параметраў (напрыклад, тэмпература, хуткасць упырску) да таго, як яны прывядуць да фізічных дэфектаў.
Неразбуральны кантроль (NDT) не падлягае абмеркаванню для крытычна важных прымянення: рэнтгенаўскае сканіраванне, КТ і выпрабаванні на зніжэнне ціску патрабуюцца для выяўлення ўнутранай сітаватасці і структурных пустэч, якія не могуць быць выяўлены пры праверцы паверхні.
Тэхнічнае абслугоўванне інструыентаў напрамую вызначае якасць дэталяў: укараненне праграм прафілактычнага абслугоўвання штампаў прадухіляе цеплавую праверку, вымыванне і зрух памераў пры працяглых серыях вытворчасці.
Ацэнка пастаўшчыка патрабуе аўдыту іх сістэмы менеджменту якасці (QMS): надзейны партнёр павінен забяспечыць празрыстую магчымасць адсочвання, дакументацыю PPAP і прадэманстраваць строгае захаванне стандартаў ISO і NADCA.
Паспяховы вытворчасць патрабуе пастаяннай дакладнасці памераў, металургічнай цэласнасці, выдатнай якасці аздаблення паверхні і нулявых крытычных дэфектаў у вялікіх аб'ёмах. Дасягненне гэтых крытэрыяў патрабуе дакладнага кантролю над усім аперацыя ліцця пад ціскам . Вытворцы павінны ўсталяваць дакладныя базавыя паказчыкі для ацэнкі вытворчасці ў адпаведнасці з інжынернымі патрабаваннямі. Поспех вымяраецца не толькі першай партыяй, але і стабільнасцю працэсу на працягу ўсяго жыццёвага цыкла прадукту. Пры наладжванні новай праграмы інжынеры вызначаюць канкрэтныя крытэрыі прыняцця для кожнай асаблівасці друку. Гэта ўключае ў сябе вызначэнне максімальна дапушчальных памераў сітаватасці ў пэўных зонах, межаў шурпатасці паверхні для спалучаных граняў і жорсткіх пазіцыйных допускаў для апрацаваных адтулін. Пастаяннае выкананне гэтых крытэрыяў на працягу сотняў тысяч здымкаў адрознівае здольныя ліцейныя заводы ад ненадзейных пастаўшчыкоў.
Стандарты Паўночнаамерыканскай асацыяцыі ліцця пад ціскам (NADCA) служаць галіновым эталонам для ацэнкі якасці кампанентаў. Гэтыя стандарты вызначаюць камерцыйныя і дакладныя допускі, кіруючы інжынерамі пры ўстанаўленні рэалістычных чаканняў для дакладнасці памераў. Прытрымліванне рэкамендацый NADCA гарантуе, што дэталі адпавядаюць прызнаным структурным і касметычным патрабаванням, забяспечваючы агульную мову паміж пакупнікамі і вытворцамі. Напрыклад, NADCA вызначае стандартныя лінейныя допускі ў залежнасці ад выкарыстоўванага сплаву і даўжыні памеру. Указанне допускаў дакладнасці звужае гэтыя дапушчальныя варыяцыі, але часта патрабуе дадатковых аперацый апрацоўкі або вузкаспецыялізаваных карэкціровак інструментаў. Разуменне гэтых кантрольных паказчыкаў прадухіляе празмернае распрацоўванне дэталяў, што ўскладняе вытворчасць без дадатковай функцыянальнай каштоўнасці.
Працэс ліцця ўключае пэўныя фізічныя рызыкі, якімі трэба кіраваць. Агульныя дэфекты ўклю�а�юць газавую сітаватасць, усаджвальныя паражніны, халодныя закрыцці, збоі ў працы, гарачыя разрывы і празмернае ўспышка. Газавая сітаватасць узнікае, калі паветра затрымліваецца ў расплаўленым метале, у той час як усаджвальныя паражніны ўтвараюцца падчас астуджэння. Халодныя адключэнні і збоі ў працы ўзнікаюць у выніку няправільнага кантролю патоку мет�р�у або тэмпературы. Выяўленне і змякчэнне гэтых рызык з'яўляецца цэнтральным у любой стратэгі�езабеспячэння якасці. Аператары цэха кантралююць профіль стрэ
Неадэкватная праверка нясе сур'ёзныя наступствы для бізнесу. Кошт нізкай якасці (COPQ) уключае высокі ўзровень лому, дарагую пераробку, затрымку выхаду на рынак і заўчаснае пашкоджанне інструмента. За межамі завода дэфектныя дэталі могуць прывесці да значнай адказнасці з-за паломак на месцах. Інвестыцыі ў комплексны кантроль якасці мінімізуюць гэтыя фінансавыя рызыкі і абараняюць прыбытак вытворцы. Разгледзім сцэнар, калі вечка рухавіка з унутранай сітаватасцю праходзіць візуальны агляд, але не праходзіць падчас канчатковага выпрабавання ціскам на зборачным заводзе. Кошт адліванай адліўкі мінімальны ў параўнанні з страчаным часам на апрацоўку, працай па зборцы і лагістычным кашмарам сартавання падазроных запасаў па ўсёй ланцужку паставак.
First Article Inspection абапіраецца на перадавую метралогію для праверкі дакладнасці памераў. Каардынатна-вымяральныя машыны (CMM) і структураванае 3D-сканаванне ў блакітным святле ствараюць падрабязныя каляровыя адхіленні, параўноўнаючы першыя фізічныя часткі непасрэдна з арыгінальнымі мадэлямі САПР. Гэта дакладнае вымярэнне вызначае любыя неадпаведнасці ў геаметрыі, гарантуючы, што інструменты вырабляюць дэталі дакладна ў адпаведнасці са спецыфікацыямі перад пачаткам масавай вытворчасці. ШМ выкарыстоўвае зонд з лалавым наканечнікам для дакранання да пэўных кропак адліўкі, правяраючы размяшчэнне адтулін, плоскасць і канцэнтрычнасць да мікроннага ўзроўню. Сканаванне ў сінім святле захоплівае мільёны кропак даных за секунды, ствараючы лічбавы двайнік фізічнай часткі. Накладанне гэтага сканавання на намінальную мадэль САПР імгненна вылучае ўчасткі, дзе інструмент рэжа цяжкія або лёгкія, дазваляючы майстрам рабіць мэтанакіраваныя карэкціроўкі сталі.
Праверка канструктыўных параметраў штампа з'яўляецца найважнейшым крокам у FAI. Інжынеры аўдытуюць сістэму варот, правяраючы таўшчыню варот, канструкцыю бегункоў, вентыляцыйныя каналы і эфектыўнасць лініі астуджэння. Правільны литник забяспечвае аптымальны паток металу, а эфектыўнае астуджэнне прадухіляе цеплавое скажэнне. Гэты аўдыт пацвярджае, што канструкцыя прэс-формы падтрымлівае стабільную вытворчаснт патоку металу і пераканацца, што ліберная сістэма раўнамерна запаўняе дэталь, не затрымліваючы паветра. Калі фронт патоку незбалансаваны, сістэма бегункоў павінна быць зменена, перш чым інструмент будзе зацверджаны для вытворчасці.
Якасць сыравіны вызначае трываласць канчатковай дэталі. Аптычна-эмісійная спектраметрыя (OES) неабходная для праверкі таго, што хімічны склад неапрацаванага сплаву дакладна адпавядае стандартам ASTM або DIN перад пачаткам ліцця. Аналіз складу матэрыялу гарантуе, што метал валодае неабходнымі механічнымі ўласцівасцямі, прадухіляючы структурныя разбурэнні, выкліканыя няякаснымі сплавамі. Ліцейныя заводы бяруць пробу «манеты» з вытрымкі печы і аналізуюць яе з дапамогай спектрометра. Машына спальвае ўзор з дапамогай электрычнай іскры і вымярае спектр выпраменьванага святла, каб вызначыць дакладны працэнт такіх элементаў, як крэмній, медзь, магній і жалеза. Калі ў алюмініевым сплаве занадта нізкае ўтрыманне жалеза, метал будзе прыліта да сталі плашкі. Калі ўтрыманне магнію выключана, дэталь можа стаць далікатнай.
Вынікі першай праверкі артыкула вызначаюць канчатковыя карэкціроўкі інструментаў. Пасля праверкі ўсіх памераў і ўласцівасцей матэрыялу параметры працэсу ліцця пад ціскам фіксуюцца. Гэта ўстаноўленая базавая лінія служыць кропкай адліку для ўсіх наступных вытворчых цыклаў, забяспечваючы паслядоўнасць на працягу тысяч цыклаў. Заблакіраваныя параметры ўключаюць павольную хуткасць стрэлу, хуткую хуткасць стрэлу, ціск інтэнсіфікацыі, зададзеныя значэнні тэмпературы штампа і час распылення змазкі. Любое адхіленне ад гэтага зацверджанага рэцэпту патрабуе афіцыйнага запыту на тэхнічныя змены. Такое строгае кіраванне зменамі прадухіляе аператараў ад унясення несанкцыянаваных карэкціровак, якія могуць паставіць пад пагрозу якасць дэталяў.
Кантроль якасці перад упырскам мае жыццёва важнае значэнне для цэласнасці металургіі. Працэдуры ўключаюць праверку ротарнай дэгазацыі, тэставанне індэкса шчыльнасці і спектраграфічны аналіз расплаву ў печы. Гэтыя крокі выдаляюць прымешкі і раствораныя газы з расплаўленага металу, прадухіляючы сітаватасць і забяспечваючы чысціню матэрыялу перад трапленнем у паражніну формы. Ротарная дэгазацыя ўключае кручэнне графітавага ротара ў расплаўленай ванне з адначасовай ін'екцыяй аргону або азоту. Газавыя бурбалкі захопліваюць раствораны вадарод і ўсплываюць неметалічныя ўключэнні на паверхню, дзе аператары выдаляюць іх у выглядзе шлаку. Выпрабаванне індэкса шчыльнасці параўноўвае ўдзельную вагу ўзору, застылага пад вакуумам, і ўзору, зацвярдзелага пры атмасферным ціску, забяспечваючы колькасную меру ўтрымання газу ў расплаве.
Сучасныя ліцейныя машыны аб'ядноўваюць датчыкі для адсочвання важных зменных у рэжыме рэальнага часу. Параметры, якія кантралююцца, уключаюць тэмпературу расплаўленага металу, хуткасць уціскаючай гільзы, ціск поршня, ціск інтэнсіфікацыі і тэмпературу паражніны формы. Адсочванне гэтых зменных дазваляе аператарам падтрымліваць аптымальныя ўмовы і неадкладна выяўляць адхіленні, якія могуць выклікаць дэфекты. Сістэма маніторынгу стрэлу стварае крывую для кожнага цыклу, адлюстроўваючы становішча поршня ў залежнасці ад хуткасці і ціску. Інжынеры па якасці ўсталёўваюць дыяпазоны допуску вакол гэтай ідэальнай крывой. Калі стрэл выходзіць за гэтыя ліміты — магчыма, з-за заліпання наканечніка поршня або падзення ціску ў акумулятары — машына аўтаматычна перанакіроўвае гэтую канкрэтную частку ў кантэйнер для лому, не даючы ёй змяшацца з добрай прадукцыяй.
Вытворцы выкарыстоўваюць статыстычнае кіраванне працэсам для кантролю стабільнасці працэсу. Кантрольныя дыяграмы, такія як X-лінейка і R-дыяграмы, адсочваюць змены з цягам часу. SPC вызначае тэндэнцыі і дазваляе аператарам карэктаваць знос інструмента або цеплавы дрэйф да таго, як дэталі выпадуць з допуску. Такі актыўны падыход зводзіць да мінімуму лом і забяспечвае стабільную якасць. Замест таго, каб вымяраць кожную дэталь, спецыялісты па якасці вымяраюць узор з пяці частак кожныя дзве гадзіны. Яны наносяць на кантрольную дыяграму сярэдні памер (X-стужка) і дыяпазон варыяцый (R). Калі кропкі дадзеных пачынаюць набліжацца да верхняй або ніжняй мяжы кантролю, аператар ведае, што працэс зрушваецца, і можа ўмяшацца, напрыклад, адрэгуляваўшы паток астуджальнай вады, перш чым дэфектныя дэталі сапраўды будуць выраблены.
Маніторынг зносу штампа падчас вытворчасці прадухіляе дэградацыю паверхні і зрух памераў. Цеплавая праверка, пайка і прамыванне адбываюцца на працягу тысяч цыклаў. Адсочванне гэтых мадэляў зносу дазваляе своечасова праводзіць прафілактычнае абслугоўванне, павялічваючы тэрмін службы інструмента і падтрымліваючы якасць дэталяў на працягу працяглых вытворчых серый. Тэрмічная праверка выглядае ў выглядзе сеткі дробных расколін на паверхні штампа, выкліканых хуткім цеплавым цыклам упырску расплаўленага металу і распылення халоднай змазкі. Гэтыя расколіны пераходзяць на адліўку ў выглядзе прыпаднятых жылак. Адсочваючы колькасць здымкаў, спецыялісты інструментальнага цэха могуць запланаваць зняцце напружання або паліроўку штампа да таго, як цеплавая праверка стане дастаткова сур'ёзнай, каб выклікаць праблемы з выкідам дэталяў або адмову ад касметыкі.
Аўтаматызаваная аптычная інспекцыя разгортвае камеры высокага разрознення і алгарытмы машыннага зроку на вытворчай лініі. AOI выяўляе анамаліі паверхні, успышкі або сляды штыфта эжектора адразу ж, калі дэталі выходзяць з машыны. Гэтая хуткая праверка рана вызначае касметычныя дэфекты, прадухіляючы пераход няспраўных дэталяў на другасныя аперацыі. Сістэма Vision параўноўвае кожную дэталь з майстар-выявам ідэальнага ліцця. Ён можа выявіць няпоўнае запаўненне тонкіх рэбраў астуджэння, празмернае ўспышка ўздоўж лініі падзелу або зламаныя штыфты стрыжня. Укараненне AOI зніжае залежнасць ад ручнога візуальнага кантролю, які можа выклікаць стомленасць аператара і суб'ектыўныя меркаванні.
Рэнтгеналагічнае даследаванне вызначае ўнутраныя газавыя кішэні або усаджвальныя пустэчы без разбурэння кампанента. Рэнтгенаўскае і КТ-сканаванне адлюстроўвае дэфекты ў адпаведнасці са стандартамі ASTM E505, выяўляючы схаваныя недахопы, якія прапускаюць агляды паверхні. Гэты ўзровень праверкі патрабуецца для дэталяў канструкцыі, дзе ўнутраная цэласнасць мае першараднае значэнне. Двухмерны лічбавы рэнтген дазваляе хутка пагляд
Другасныя метады НК выяўляюць падпавярхоўныя расколіны і дэфекты разбурэння паверхні. Ультрагукавое тэсціраванне выкарыстоўвае высокачашчынныя гукавыя хвалі, каб знайсці ўнутраныя мікратрэшчыны, у той час як пранікальная праверка фарбавальнікам выяўляе недахопы паверхні. Гэтыя метады вельмі важныя для важных нясучых частак, дзе нават мікраскапічныя расколіны могуць прывесці да паломкі. Пры пранікальным выпрабаванні дэталь чысціцца і пакрываецца вадкім фарбавальнікам яркага колеру або флуоресцентным фарбавальнікам. Фарбавальнік прасочваецца ў любыя павярхоўныя расколіны з дапамогай капілярнага дзеяння. Пасля выдалення лішкаў фарбавальніка наносіцца праяўляльнік, які выцягвае захоплены фарбавальнік на паверхню і стварае прыкметныя прыкметы дэфекту.
Пратаколы функцыянальнага тэсціравання правяраюць кампаненты, якія павінны ўтрымліваць вадкасці бло газы пад ціскам. Метады ўключаюць зніжэнне ціску, вакуумныя выпрабаванні і геліевую мас-спектраметрыю. Гэтыя выпрабаванні гарантуюць, што такія дэталі, як блокі рухавікоў або калектары, падтрымліваюць ��ерметычнасць, прадухіляючы ўцечкі ў канчатковым выніку. Пры выпрабаванні на зніжэнне ціску адліўка заціскаецца ў спецыяльным прыстасаванні, зачыняючы ўсе адкрытыя адтуліны. Унутраная паражніна знаходзіцца пад ціскам паветра, і высокаадчувальны датчык кантралюе ціск на працягу зададзенага часу. Калі ціск падае за вызначаную мяжу, гэта паказвае на шлях уцечкі праз сценку адліўкі, звычайна выкліканую ўзаемазвязанай сітаватасцю.
Ураўнаважванне выдаткаў на праверкі з прымальнымі ўзроўнямі рызыкі патрабуе дакладнай асновы рашэння. 100% NDT праверка дарагая, але неабходная для аэракасмічных кампанентаў. Для бытавой электронікі можа быць дастаткова статыстычнай выбаркі. Стратэгія інспекцыі павінна адпавядаць важнасці канчатковага выкарыстання дэталі і бюджэтным абмежаванням. Укараненне аўтаматызаванага рэнтгенаўскага кантролю кожнай асобнай дэталі дадае значны час цыкла і кошт абсталявання. Вытворцы павінны працаваць з пакупнікамі, каб вызначыць ліміт прымальнай якасці (AQL). Калі частка ўяўляе сабой просты кранштэйн, можа быць дастаткова візуальнай праверкі і ўзору памераў. Калі дэталь з'яўляецца корпусам рулявой калонкі, для прадухілення катастрафічнага выхаду з ладу абавязковы строгі NDT.
Метад НК |
Асноўная мэта выяўлення |
Тыповая прымяненне |
|---|---|---|
Рэнтген / КТ |
Унутраная сітаватасць, усаджвальныя пустэчы |
Канструктыўныя кампаненты, дэталі, важныя для бяспекі |
Ультрагукавое даследаванне |
Падпавярхоўныя расколіны, мікратрэшчыны |
Апорныя дэталі, тоўстыя профілі |
Фарбавальнік пенетрант |
Паверхневыя дэфекты |
Апрацаваныя паверхні, касметычныя дэталі |
Зніжэнне ціску |
Уцечкі, цэласнасць ўшчыльнення |
Рэзервуары для вадкасці, калектары, корпуса помпаў |
Пасля другасных аперацый з ЧПУ важныя спалучаныя паверхні, памеры разьбы і рэзьбовыя адтуліны патрабуюць строгага кантролю. Тэхнікі выкарыстоўваюць датчыкі для праходжання/непраходнасці ніткі і дакладныя мікраметры для праверкі допускаў. Гэты крок гарантуе, што апрацаваныя дэталі адпавядаюць дакладным спецыфікацыям для канчатковай зборкі. Механічная апрацоўка выдаляе шчыльную вонкавую абалонку адліўкі, часам агаляючы падпавярхоўную сітаватасць. Інспектары павінны праверыць апрацаваныя паверхні на наяўнасць адкрытых пустэч, якія могуць парушыць герметычнасць пракладкі. Датчыкі разьбы правяраюць, што адтуліны з разьбой маюць правільны дыяметр і глыбіню кроку, прадухіляючы папярочную разьбу або выцягванне ніта падчас канчатковай зборкі прадукту.
Праверка шурпатасці паверхні і даўгавечнасці пакрыцця важная для гатовых дэталяў. Пратаколы ўключаюць выпрабаванні адгезіі крыжаванай штрыхоўкі, вымярэнне таўшчыні і выпрабаванні салянага туману для такіх апрацовак, як парашковае пакрыццё, анадаванне або электроннае пакрыццё. Гэтыя тэсты пацвярджаюць, што аздабленне забяспечвае неабходную каразійную ўстойлівасць і эстэтычную прывабнасць. Выпрабаванне перакрыжаванай штрыхоўкі прадугледжвае выразанне ўзору сеткі праз пакрыццё да голага металу, прымяненне спецыяльнай стужкі і хуткае яе адцягванне. Калі пакрыццё адслойваецца ўздоўж ліній разрэзу, адгезія парушаецца, што паказва
Канчатковыя рандомізірованный пакетныя планы выбаркі, такія як ANSI/ASQ Z1.4, забяспечваю��ь агульную адпаведнасць перад упакоўкай. Дазваляльны/забараняльны вымярэння забяспечваюць хуткую праверку крытычных памераў. Гэты канчатковы аўдыт выяўляе любыя пакінутыя анамаліі, гарантуючы, што толькі тыя часткі, якія адпавядаюць усім спецыфікацыям, пакідаюць аб'ект. Індывідуальныя прыстасаванні для праверкі дазваляюць аператарам скідваць дэталь на штыфты і хутка правяраць некалькі функцый адначасова з дапамогай датчыкаў або цыферблатных індыкатараў. Гэты метад нашмат хутчэй, чым выкарыстанне CMM для кожнай дэталі, і забяспечвае неадкладную зваротную сувязь на цэху.
Выязныя дакументы пацвярджаюць якасць. Неабходная дакументацыя ўключае пратаколы выпрабаванняў матэрыялаў (MTR), сертыфікаты адпаведнасці (CoC) і працэс зацвярджэння дэталяў вытворчасці (PPAP) узроўняў з 1 па 5. Гэтыя дакументы прасочваюць гісторыю дэталі і пацвярджаюць, што яна адпавядае ўсім інжынерным і нарматыўным патрабаванням. Поўны пакет PPAP уключае праектныя запісы, дакументы аб змяненнях тэхнікі, вынікі памераў, сертыфікаты матэрыялаў, планы кантролю і схемы тэхналагічных працэсаў. Гэтая поўная дакументацыя даказвае, што вытворца мае стабільны, здольны працэс, гатовы да серыйнай вытворчасці.
Надзейны партнёр павінен мець важныя сертыфікаты QMS, такія як ISO 9001, IATF 16949 для аўтамабільнай прамысловасці або AS9100 для аэракасмічнай прамысловасці. Адсочванне на ўзроўні кампанентаў або партый, якое часта дасягаецца з дапамогай лазернага выгравіравання штрых-кода, не падлягае абмеркаванню. Гэтыя стандарты гарантуюць, што пастаўшчык працуе ў структураванай структуры якасці. Адсочванне дазваляе вытворцам адсочваць пэўную дэталь да дакладнай даты, часу, машыны і расплаву ў печы, з якой яна была выраблена. Калі здараецца збой на месцы, гэтыя даныя выкарыстоўваюцца для ізаляцыі падазронай партыі, прадухіляючы масавае, ненацэленае адкліканне.
Ацэнка пратакола абслугоўвання інструмента пастаўшчыка мае вырашальнае значэнне для доўгатэрміновай якасці. Шукайце абвесткі аб абмежаванні стрэлаў, рэгулярныя зняцці стрэсу і запланаваныя інтэрвалы ўборкі. Праграма актыўнага тэхнічнага абслугоўвання прадухіляе дэградацыю інструмента, забяспечваючы нязменныя памеры дэталяў на працягу ўсяго жыцця праекта. Спытайце ў прадаўца, як яны адсочваюць тэрмін службы інструмента. Яны павінны мець камп'ютэрызаваную сістэму кіравання тэхнічным абслугоўваннем (CMMS), якая аўтаматычна пазначае кубік для абслугоўвання пасля пэўнай колькасці стрэлаў. Гэтая паслуга можа ўключаць у сябе замену зношаных штыфтоў стрыжня, ачыстку ліній астуджэння для прадухілення назапашвання накіпу і паўторную рэзку варотнай сістэмы, калі адбылося вымыванне.
Вызначце папераджальныя знакі падчас выбару пастаўшчыка. Невыразная частата праверак, адсутнасць уласных магчымасцей неразбуральнага кантролю або адмова прадастаўляць падрабязныя дадзеныя SPC паказваюць на слабую культуру якасці. Празрысты пастаўшчык будзе адкрыта дзяліцца сваімі пратаколамі праверкі і дадзенымі кантролю працэсаў. Калі пастаўшчык сцвярджае, што ён «рэгулярна» правярае дэталі без вызначэння дакладнага памеру выбаркі і частаты ў афіцыйным плане кантролю, адыдзіце. Сапраўды гэтак жа, калі яны перадаюць усю сваю працу па рэнтгенаўскіх здымках або ШМ, гэта стварае затрымку ў цыкле зваротнай сувязі, якая робіць немагчымай карэкцыю працэсу ў рэжыме рэальнага часу.
Пакупнікі могуць забяспечваць якасць праз дакладныя пагадненні аб узроўні абслугоўвання (SLA). Вызначэнне дапушчальных межаў якасці (AQL) і правядзенне перыядычных аўдытаў на аб'екце прымушае пастаўшчыка адказваць. Гэтыя меры зніжаюць рызыкі ланцужкоў паставак і падтрымліваюць высокія стандарты на працягу ўсяго жыццёвага цыкла вытворчасці. Заплануйце аўдыт на месцы і прайдзіцеся па цэху. Праверце, ці сапраўды аператары запаўняюць карты SPC на машынах. Паглядзіце на кантэйнеры для лому - яны перапоўнены, ці лом аддзяляецца і адсочваецца належным чынам? Чысты, арганізаваны аб'ект з бачнымі паказчыкамі якасці з'яўляецца важкім паказчыкам здольнага вытворчага партнёра.
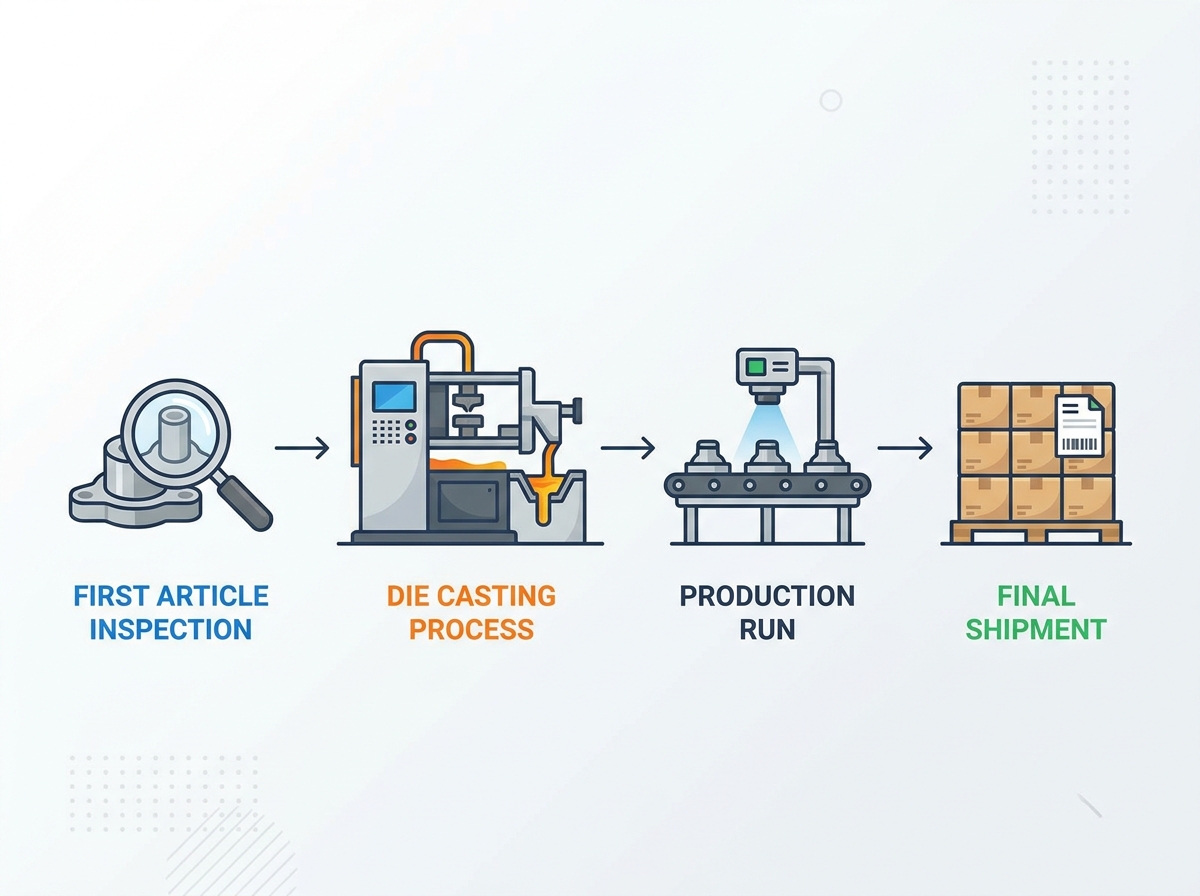
Надзейная якасць літых дэталяў не можа быць дасягнута толькі шляхам канчатковай праверкі. Гэта патрабуе кантраляванай сістэмы праверкі, якая пачынаецца з праверкі першага вырабу і працягваецца праз кантроль плаўлення, маніторынг працэсу ў рэжыме рэальнага часу, абслугоўванне інструментаў, другасную апрацоўку і канчатковую праверку адгрузкі.
FAI усталёўвае зацверджаныя памеры, матэрыялы і базавы ўзровень працэсу, у той час як SPC дапамагае выяўляць тэрмічны дрэйф, знос інструмента і змены профілю стрэлу, перш чым яны ствараюць вялікія дэфектныя партыі. Рэнтген, кампутарная тамаграфія, праверка на герметычнасць і іншыя метады НК павінны выбірацца ў адпаведнасці са структурнымі рызыкамі дэталі і патрабаваннямі да канчатковага выкарыстання.
Перад адпраўкай важныя памеры, апрацаваныя функцыі, пакрыцця, упакоўка, адсочванне і дакументы аб адпаведнасці павінны быць правераны на адпаведнасць вызначаным крытэрам прыёмкі. Самы надзейны пастаўшчык - гэта той, які выкарыстоўвае дадзеныя праверкі для падтрымання стабільнасці працэсу, а не проста для аддзялення дэфектных дэталяў пасля вытворчасці.
A: Нулявая сітаватасць практычна немагчымая. Дапушчальныя ўзроўні вызначаюцца памерам, месцазнаходжаннем і канцэнтрацыяй пустэч адносна канструктыўных патрабаванняў дэталі, якія часта ўказваюцца ў такіх стандартах, як ASTM E505.
A: Хуткасць упырску, ціск і кіраванне тэмпературай непасрэдна вызначаюць металургічную шчыльнасць, аздабленне паверхні і стабільнасць памераў канчатковай дэталі.
A: Стандартныя кампаненты ўключаюць у сябе сертыфікаты матэрыялаў, поўнамерны макет на чарцяжы, вынікі функцыянальных выпрабаванняў і часопісы параметраў працэсу.
A: Вытворцы выкарыстоўваюць метады тэсціравання на зніжэнне ціску, вакууму і метады выяўлення ўцечкі гелія для дэталяў, якія патрабуюць герметычнага ўшчыльнення, такіх як корпусы помпаў або рэзервуары для вадкасці.
A: Метады NDT, такія як рэнтген, пакідаюць дэталь некранутай. Для праверкі механічных уласцівасцей партый узораў выкарыстоўваюцца такія разбуральныя метады, як выпрабаванне на расцяжэнне, разрэз або выпрабаванне на ўдар.
A: Працэс зацвярджэння дэталяў вытворчасці дае стандартызаваныя доказы таго, што вытворца глыбока разумее праектныя запісы і што гэты працэс можа паслядоўна вырабляць дэталі, якія адпавядаюць гэтым патрабаванням.
A: Стандарты Паўночнаамерыканскай асацыяцыі ліцця пад ціскам вызначаюць стандартныя і дакладныя допускі на памеры для такіх распаўсюджаных сплаваў, як алюміній, цынк і магній, забяспечваючы галіновы эталон якасці.



